


Вопреки общепринятому в отрасли мнению о том, что “снижение веса означает увеличение дальности полета и повышение безопасности” для новых энергетических транспортных средств (NEVS), снижение веса уже давно превратилось из необязательной модернизации в основное требование при разработке транспортных средств. Однако, когда дело доходит до практического выбора конструкционных материалов, многие инженеры сталкиваются с аналогичными дилеммами: магниевые сплавы обеспечивают отличные показатели снижения веса, но как предотвратить коррозию? Существует широкий выбор марок алюминиевых листов 5-й серии — следует ли использовать 5182 или 5754 для внутренних панелей? Каков рациональный способ применения ячеистого алюминия и вспененного алюминия в аккумуляторных батареях? Неточные параметры материала делают невозможными для практической реализации даже самые сложные результаты моделирования.
В этой статье систематизирована матрица основных легких материалов для применения в автомобилестроении. Он охватывает пять основных аспектов, включая характеристики химического состава, механические свойства (включая соотношение предела текучести и прочности при растяжении), производственные процессы, сценарии применения в транспортных средствах и ключевые моменты CAE-моделирования, охватывая магниевые сплавы AM50 / AM60, литые под давлением алюминиевые сплавы полной серии 3xxx/5xxx, а также функциональные алюминиевые материалы. используется в аккумуляторных системах и энергопоглощающих материалах, таких как алюминиевые соты и вспененный алюминий. Кроме того, он предлагает практические инженерные решения четырех проблем, связанных с высокочастотными отказами: усталостью, коррозией, деформацией и растрескиванием.
Серия магниевых сплавов 一、: AM50 / AM60
1. Обзор материала и его композиционные характеристики
Серия AM - это магниевые сплавы системы Mg-Al-Mn, отлитые под давлением, в которых цифры в обозначениях марок указывают на номинальную массовую долю алюминия. Обладая превосходной пластичностью, эти сплавы являются вторым после AZ91D наиболее широко используемым материалом для литья под давлением из магния в автомобилестроении.
|
Класс |
Содержание алюминия (Al) |
Содержание марганца (Mn) |
Предельно допустимые примеси (Cu, Ni, Fe) |
Плотность |
|
AM50A |
4.5%–5.3% |
0.28%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,77 г/см3 |
|
AM60B |
5.6%–6.4% |
0.26%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,78 г/см3 |
Основные характеристики
По сравнению с AZ91D, более низкое содержание алюминия приводит к небольшому снижению прочности, но при этом заметно улучшает пластичность и ударную вязкость. Марганец добавляется в основном для борьбы с примесями на основе железа и повышения коррозионной стойкости. Его плотность составляет примерно 64 % от плотности алюминия и 22 % от плотности стали, что обеспечивает выдающуюся удельную жесткость и виброгасящие характеристики.
2.Физические и механические свойства (состояние литья под высоким давлением)
|
Показатели эффективности |
AM50A |
AM60B |
|
Предел прочности при растяжении |
220-250 МПа |
220-240 МПа |
|
Предел текучести |
130-150 МПа |
130-160 МПа |
|
Удлинение после разрушения |
10%–15% |
6%–10% |
|
Коэффициент текучести |
0.59–0.60 |
0.59–0.67 |
|
Твердость по Бринеллю |
~60 |
~65 |
|
Диапазон температур плавления |
590–630℃ |
585–625℃ |
|
Теплопроводность |
~120 Вт/(м·К) |
~115 Вт/(м·К) |
|
Коэффициент линейного теплового расширения |
26×10⁻⁶ /℃ |
26×10⁻⁶ /℃ |
3. Производственный процесс
● Основной процесс: Литье под высоким давлением (HPDC). Скорость заливки составляет 40-80 м/с, температура заливки - 680-750 ℃, а температура формы - 180-250 ℃.
● Технологические характеристики: Сплав обладает превосходной текучестью при литье и подходит для формирования сложных тонкостенных конструкций. Степень усадки при затвердевании составляет приблизительно 4-5%, что требует хорошо спроектированных литниковых систем, стояков и каналов охлаждения.
● Последующая обработка: Как правило, поставляется в готовом виде (F) без термообработки. Возможна обработка поверхности дробеструйной обработкой, нанесением химического конверсионного покрытия и микродуговым оксидированием (MAO).
● Процесс соединения: преимущественно самоклеящаяся заклепка (SPR) и клеевое соединение. Сварка подвержена образованию горячих трещин, поэтому рекомендуется сварка трением с перемешиванием (FSW) или лазерная сварка.
4. Применение в промышленности и транспортных средствах
● Поперечная балка вагона (CCB): Монолитное литье под давлением AM50A заменяет традиционные сварные стальные узлы, обеспечивая снижение веса на 30-40% при одновременном повышении производительности NVH.
● Каркас сиденья: литые под давлением каркасы сидений и спинок AM60B обеспечивают сбалансированное поглощение энергии при ударе и малый вес.
● Каркас рулевого колеса: Материал AM60B является основным во всем мире. Его высокая прочность предотвращает хрупкое разрушение при срабатывании подушки безопасности.
● Внутренние панели / арматура дверей: Тонкостенные детали литья под давлением, используемые в качестве монтажных оснований для дверных ударных балок.
● Другие области применения: корпуса рулевых колонок, кронштейны педалей и корпуса трансмиссий с низкой и средней нагрузкой.
Инженерное образование: АМ50 обладает превосходной пластичностью и в основном используется для защиты от опрокидывания и энергопоглощающих конструкций. АМ60 обеспечивает сбалансированную прочность и пластичность, что делает его предпочтительным конструкционным магниевым сплавом общего назначения, отлитым под давлением.
5. Основные рекомендации по применению моделирования
●Моделирование разрушения: В LS-DYNA используется кусочно-линейная модель пластичности MAT_024 с использованием точных кривых напряжений и деформаций. Критерии разрушения должны учитывать уменьшение относительного удлинения, вызванное пористостью отливки и дефектами усадки.
● Моделирование усталости: в nCode применяется метод зависимости срока службы от напряжения. Магниевые сплавы очень чувствительны к концентрации напряжений, при этом коэффициент качества поверхности составляет 0,7–0,8.
● Моделирование литья: MAGMA / ProCAST используется для моделирования процессов заполнения и затвердевания, прогнозирования горячих точек и усадочной пористости, а также для оптимизации литниковой системы.
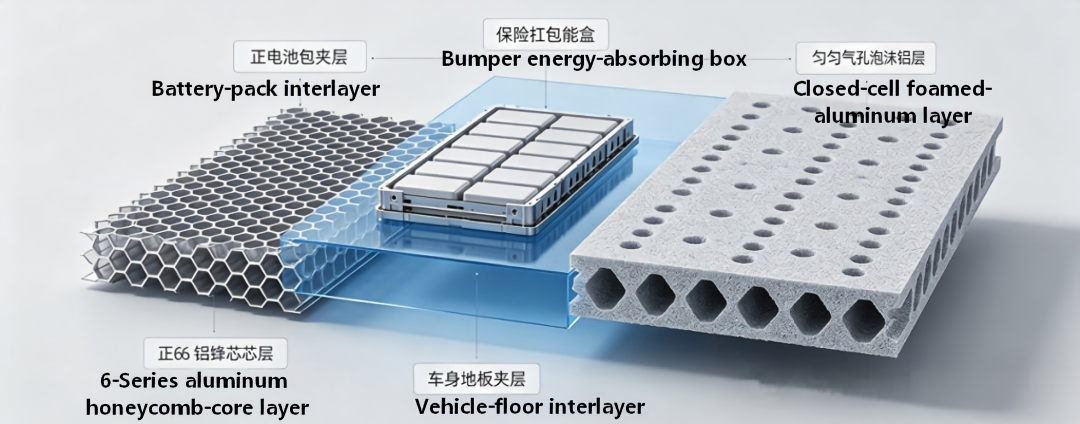
二、 Функциональные алюминиевые материалы: Аккумуляторный сотовый алюминий / пеноалюминий 55 г
Алюминиевые соты (AL BATTERY honeycomb)
1.Концептуальный атрибут
Алюминиевая сотовая сердцевина представляет собой шестиугольную пористую структуру, образованную путем склеивания и растяжения алюминиевой фольги. Обычно используются алюминиевые сплавы марок 3003 и 5052, которые классифицируются в зависимости от размера отверстий, толщины и плотности фольги. Сотовая структура, используемая в батареях, обеспечивает жесткость и теплоизоляцию /буферизацию внутри плоскости.
Основная производительность
• Поверхностная плотность: 30-80 кг/м3 (в зависимости от спецификации)
• Прочность на сжатие в плоскости: 1,5 – 4,0 МПа
• Прочность на изгиб: может достигать в 5-8 раз большей прочности, чем у цельных алюминиевых листов.
• Поглощение энергии: При ударе она более чем на 300% выше, чем у твердой пластины. Поглощение энергии происходит за счет постепенного прогибания стенок элементов и стабилизации.
Технология / процесс
Приклеивание алюминиевой фольги → Ламинирование и горячее прессование → Формование при растяжении → Погружение и отверждение с помощью клея → Резка. Изделия аккумуляторного класса должны быть обработаны изоляционным покрытием.
Применение в автомобилестроении
Верхний защитный слой аккумуляторного блока питания: повышает устойчивость к изгибу и образованию вмятин.
• Буферные прокладки между аккумуляторными модулями: поглощают вибрации и удары, предотвращая сжатие элементов питания.
• Конструкция промежуточного слоя в полу автомобиля в целом: объединяет функции звукоизоляции, снижения вибрации и снижения веса.
2. Вспененный алюминий Al_Foam_55g
Концептуальный атрибут
55g относится к алюминиевой пене с закрытыми порами и объемной плотностью приблизительно 0,55 г/см3. Это пористый функциональный материал с равномерно распределенными воздушными порами в алюминиевой матрице. Обычно в качестве основного материала используется чистый алюминий или сплав Al-Si.
Основная производительность
• Плотность: 0,55 г/см3 (приблизительно 1/5 часть твердого алюминия)
• Предел текучести при сжатии: 2 - 5 МПа
• Поглощение энергии: Платформа сохраняет стабильную нагрузку, что делает ее идеальным материалом для поглощения энергии удара.
• Звукоизоляция и шумоподавление: Показатели звукоизоляции как в среднечастотном, так и в низкочастотном диапазонах превосходят показатели звукоизоляции из цельного алюминиевого листа того же веса.
• Огнестойкий и термостойкий: температура плавления > 600 ℃, отсутствие выделения токсичного дыма.
Процесс подготовки
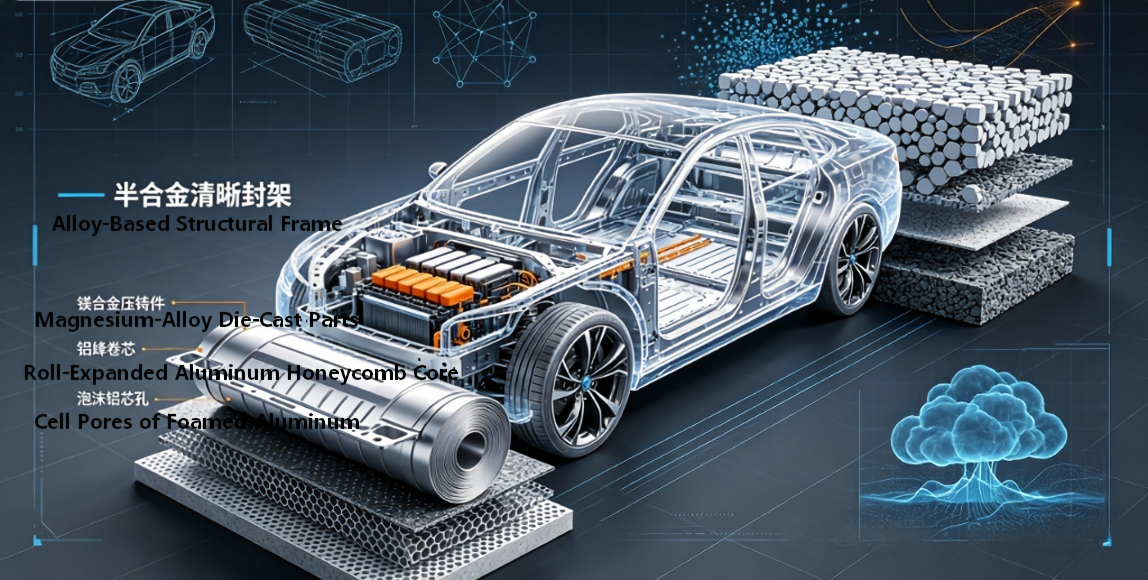
Метод вспенивания расплава (с использованием вспенивающего агента tih₂), метод инфильтрационного литья, метод порошковой металлургии; для автомобильной промышленности основным методом является вспенивание расплава с закрытыми порами.
Применение в автомобилестроении
• Заполнение бокса для поглощения энергии удара: В сочетании с тонкостенными алюминиевыми трубками поглощение энергии при столкновениях на низкой скорости было увеличено на 40%
• Защита нижней части батарейного блока: защищает от ударов камней и проколов, а также от внешних воздействий.
• Заполнение стойки/коромысла кузова В: Во время бокового удара она постепенно разрушается, поглощая энергию и защищая пассажирский салон.
• Виброизолирующий слой корпуса двигателя/электропривода: Уменьшает передачу структурного шума.
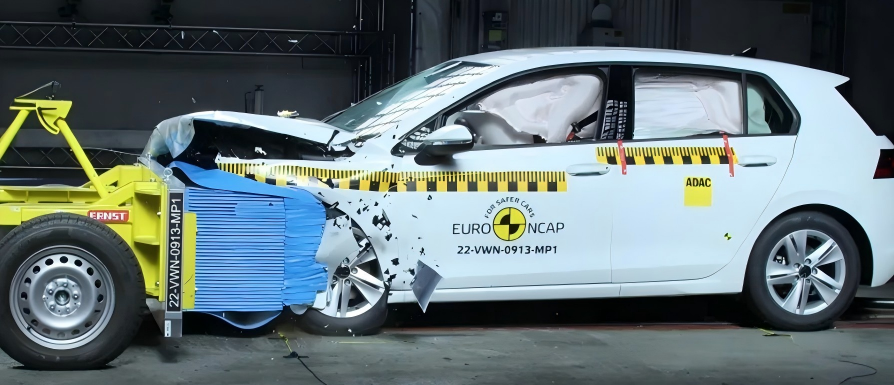
Испытательный автомобиль для объезда препятствий / манекен для столкновения, поглощающий энергию в виде сот (специально для всей лаборатории краш-тестов транспортных средств)
Марка основного материала: В качестве основного материала для алюминиевой фольги в основном используется алюминиевый сплав AW-3003 (полностью соответствует 3003 серии 3xxx в тексте), реже используется 3103, 5 серия; Причины: антикоррозийный алюминий серии 3003 с марганцем обладает хорошей пластичностью, стабильной сваркой / склеиванием, умеренной стоимостью, ячейками стенки равномерно деформируются при ударе на низкой скорости, не подвергаются преждевременному хрупкому разрушению и идеально соответствуют требованиям калибровки при столкновении. Технические характеристики плотности: Плотность ячеек тестируемого транспортного средства при столкновении намного выше, чем у ячеек аккумуляторной батареи: обычные ячейки составляют 80-180 кг/м3, ячейки аккумуляторной батареи - всего 30-80 кг/м3; Для макета транспортного средства для преодоления препятствий требуется более высокая прочность платформы на сжатие, чтобы имитировать жесткость передней части реального транспортного средства.
Отличается от систем сотовой связи на батарейках
Сотовый аккумулятор: Тонкая фольга, низкая плотность, с акцентом на теплоизоляцию + амортизацию и снижение вибрации.;
Сотовая конструкция для предотвращения столкновений: Утолщенная алюминиевая фольга, толстостенная сотовая сердцевина, высокопрочный конструкционный клей, с функцией контролируемого постепенного разрушения сердцевины для поглощения энергии, используется для испытаний на предотвращение столкновений NCAP и AEB.
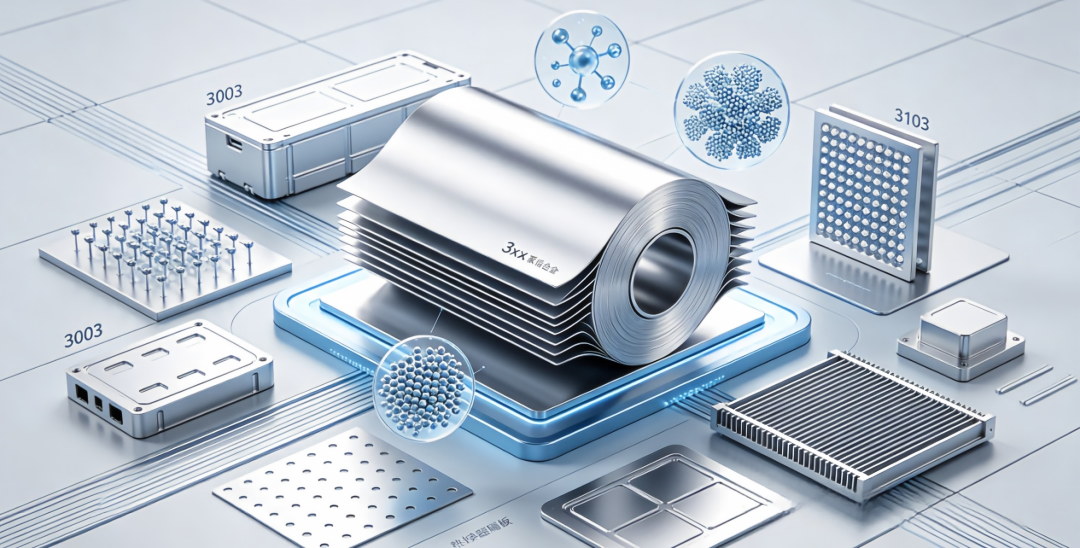
三、алюминиевые сплавы серии 3xxx: 3003-H112 / 3103 / 3103- H12
Концепции материалов и свойства компонентов
3xxx - это тип антикоррозийного алюминиевого сплава серии Al-Mn. Его нельзя упрочнить термической обработкой. Его прочность повышается за счет упрочнения твердым раствором марганца и закалки при холодной обработке, а его коррозионная стойкость аналогична стойкости чистого алюминия.
|
Класс |
Содержание Mn |
Fe+Si |
Cu |
Плотность |
|
AW-3003 |
1.0%–1.5% |
≤1.0% |
0.05%–0.2% |
2,73 г/см3 |
|
AW-3103 |
0.9%–1.5% |
≤1.0% |
≤0.1% |
2,73 г/см3 |
Описание состояния
•H112: Материал слегка затвердевает после горячей обработки или легкой холодной прокатки горячекатаных изделий. Его свойства находятся в диапазоне от температуры О до температуры H14.
•H12: После рабочей закалки его прочность достигает примерно четверти от полной твердости •H18‑отпуск, обеспечивающий баланс между прочностью и формуемостью.
0,15: Номинальная толщина листа составляет 0,15 мм, классифицируется как тонкая фольга.
2. Сравнение механических свойств
|
Сорт - Характер |
Предел прочности при растяжении (UTS), МПа |
Предел текучести (YS), МПа |
Относительное удлинение после разрушения (A50), % |
Отношение предела текучести к растяжению |
|
3003-Н112 |
115–140 |
70–90 |
≥15% |
0.61–0.64 |
|
3103-О |
80–110 |
35–60 |
≥25% |
0.44–0.55 |
|
3103-Н12 |
120–145 |
90–110 |
≥12% |
0.75–0.76 |
|
3103-Н14 |
140–170 |
115–140 |
≥8% |
0.82–0.83 |
3. Характеристики процесса
• Формуемость: Состояние "О" обеспечивает отличную производительность глубокой вытяжки, что позволяет изготавливать детали сложной формы; состояние "Н" используется для гибки и прокатки.
• Свариваемость: отличные характеристики при аргонодуговой сварке, точечной сварке и сварке швов. Прочность сварного шва может достигать более 90% от прочности основного материала.
• Обработка поверхности: Слой анодно-оксидного покрытия однороден. Его также можно наносить распылением или электрофоретическим способом.
• Коррозионная стойкость: Отличная коррозионная стойкость на воздухе, в пресной воде и пищевых средах; средняя коррозионная стойкость в морской воде.
4. Применение в промышленности и автомобилестроении
• Корпус аккумуляторной батареи: основным материалом для изготовления корпусов и крышек аккумуляторных батарей является 3003. Пластины толщиной 0,8–1,5 мм изготавливаются методом штамповки, что обеспечивает как коррозионную стойкость, так и свариваемость.
• Система теплообмена: Резервуар для воды, испаритель, ребра и перегородки конденсатора, используется большое количество паяных композитных пластин 3103
• Отделка и уплотнение кузова: Дверная обшивка, водяной канал, уплотнительная прокладка
• Применение фольги: Фольга 3103-H12 толщиной 0,15 мм используется для мягкой упаковки аккумуляторных батарей и теплоизоляционного защитного слоя.
• Прочее: Топливный бак, трубопроводы, внутренние опорные конструкции и т.д. (элементы конструкции с низкой нагрузкой)
四、Полный спектр алюминиевых сплавов серии 5xxx
Обзор системы материалов
серия 5xxx представляет собой антикоррозийный алюминиевый сплав типа Al-Mg. Магний является основным упрочняющим элементом. Он не поддается термической обработке. Его прочность повышается за счет холодной обработки и легирования. Чем выше содержание магния, тем выше прочность, но ухудшается формуемость. В моделях 5-й серии, используемых в автомобилестроении, содержание магния составляет от 2 до 5%.
Описание кода состояния:
•ST-O: Стандартный отжиг, стандартное отожженное состояние, с наилучшей пластичностью
•RSS-O: Рекристаллизованный раствор размягчается, Рекристаллизованный твердый раствор размягчается, структура зерен становится более однородной, а производительность глубокой вытяжки улучшается.
•sheetforge: Специальные спецификации для листовой штамповки и горячего формования
2. Подробные описания характеристик каждой марки/модели
(1) Алюминиевый сплав 5052 (AlMg2.5)
• Состав: Mg 2,2 - 2,8%, Cr 0,15 - 0,35%, Mn ≤ 0,1%
• Механические свойства (состояние O): Предел прочности при растяжении 170-215 МПа, предел текучести ≥ 65 МПа, относительное удлинение ≥ 16%, отношение предела текучести к прочности приблизительно 0,38–0,39
• Механические свойства (состояние H32): Предел прочности при растяжении 230-280 МПа, предел текучести 160-210 МПа, относительное удлинение ≥ 12%
• Характеристики: Средняя прочность, сбалансированная усталостная и коррозионная стойкость, хорошая свариваемость, это наиболее часто используемый общий сорт из 5 серий.
(2) Специальная внутренняя крышка двигателя 5152 (НИЗКОГО/ВЫСОКОГО качества)
• Состав: Mg 2,4% - 3,0%, Mn 0,15% - 0,4%, Cr 0,15% - 0,35%
• НИЗКОСОРТНЫЙ: Низкопрочный высокопрочный вариант с пределом текучести приблизительно 80-100 МПа, подходит для внутренних панелей сложной формы.
• Высококачественный: Высокопрочный вариант с пределом текучести приблизительно 120-150 МПа, подходящий для таких применений, как установка петель и усиление замков в зонах с высокими нагрузками.
• Область применения: Специальный материал для внутренней обшивки капота двигателя автомобиля, обеспечивающий баланс формообразующих свойств при штамповке и жесткости против деформации. Это традиционное решение для внутренней обшивки, используемое европейскими автопроизводителями.
(3) Алюминиевый сплав 5182
• Состав: Mg 4,0% - 5,0%, Mn 0,2% - 0,5%
• Механические свойства (в исходном состоянии): Предел прочности при растяжении 275-350 МПа, предел текучести 110-140 МПа, относительное удлинение ≥ 20%, отношение предела текучести к прочности приблизительно 0,40–0,42
• Основное преимущество: Автомобильный листовой материал 5-й серии обладает высокой прочностью и превосходными характеристиками глубокой вытяжки. Лист толщиной 0,9 мм можно использовать для изготовления внутренних панелей сложной формы.
• Примечания: Высокое содержание магния может привести к образованию трещин (растяжек), которые могут быть заметны после покраски. Поэтому он применим только для внутренних панелей. Для наружных панелей требуется сплав 6-й серии.
(4) Алюминиевый сплав 5754 (AlMg3)
• Состав: Mg 2,6% - 3,6%, Mn 0,15% - 0,4%, Cr 0,05% - 0,2%
• Механические свойства (состояние O): Предел прочности при растяжении 190-240 МПа, предел текучести ≥ 80 МПа, относительное удлинение ≥ 16%
• Механические свойства (состояние H32): Предел прочности при растяжении 230-280 МПа, предел текучести 160-210 МПа
• Характеристики: Баланс между прочностью и формуемостью, отличная коррозионная стойкость, возможность длительного использования при определенных температурах - это основной бренд для конструктивных элементов кузова и деталей шасси.
3. Общие черты и различия в процессах
• Формовка под давлением: Состояние "О" подходит для глубокой вытяжки и растяжения; состояние "Н" подходит для гибки и простой формовки.
• Сварка: Оба метода сварки MIG/TIG приемлемы, а сварной шов обладает хорошей коррозионной стойкостью; потеря прочности в зоне термического воздействия материала 5182 составляет приблизительно 15-20%
• Вэнь Чэнсин: Штамповка при температуре 200-250 ℃ может значительно увеличить относительное удлинение, что подходит для чрезвычайно сложных деталей.
• Обработка поверхности: Может быть подвергнута анодированию, химическому преобразованию или электроокрашиванию; оксидная пленка из сплава с высоким содержанием магния имеет более темный цвет.
4. Панорамный обзор всего транспортного средства в целом.
|
Класс |
Типичные области применения |
Полезная толщина |
|
5052 |
Топливные баки, топливные трубки, кронштейны сидений, боковые панели аккумуляторных батарей |
1,0–3,0 мм |
|
5152 |
Внутренние панели капота, внутренние панели крышки багажника |
0,8–1,2 мм |
|
5182 |
Внутренние панели дверей, внутренние панели крыльев, усилительные балки |
0,8–1,2 мм |
|
5754 |
Поперечины пола, коромысла, подрамники шасси, нижние корпуса аккумуляторных батарей |
1,5–3,0 мм |
Отраслевое правило: Благодаря линейкам Lüders алюминиевые сплавы 5ххх серий практически не используются для изготовления наружных панелей кузова. Для изготовления наружных панелей в основном используются сплавы 6ххх серий, такие как 6016 и 6022. Комбинация внутренних панелей 5-й серии и внешних панелей 6-й серии стала стандартной конфигурацией для алюминиевых кузовов автомобилей большой вместимости по всему миру.
5. Ключевые моменты для применения в моделировании
• Моделирование процесса прессования: в AutoForm / Dynaform используется модель текучести * MAT_037 или Barlat, учитывающая анизотропию (значение r), для прогнозирования образования складок, трещин и упругости.
• Моделирование столкновения: В LS-DYNA, * критерий деформации разрушения MAT_024 +, с деформацией разрушения 5182, равной приблизительно 0,25–0,30
• Моделирование усталости: В nCode DesignLife используется метод коррекции среднего напряжения SWT. Сварные швы и места заклепок рассматриваются как области, подверженные усталости.
• Имитационное соединение: Abaqus моделирует процесс формирования самонаклепывающейся заклепки SPR и прогнозирует трещины при заклепке и значения сцепления алюминиевых пластин 5-й серии.
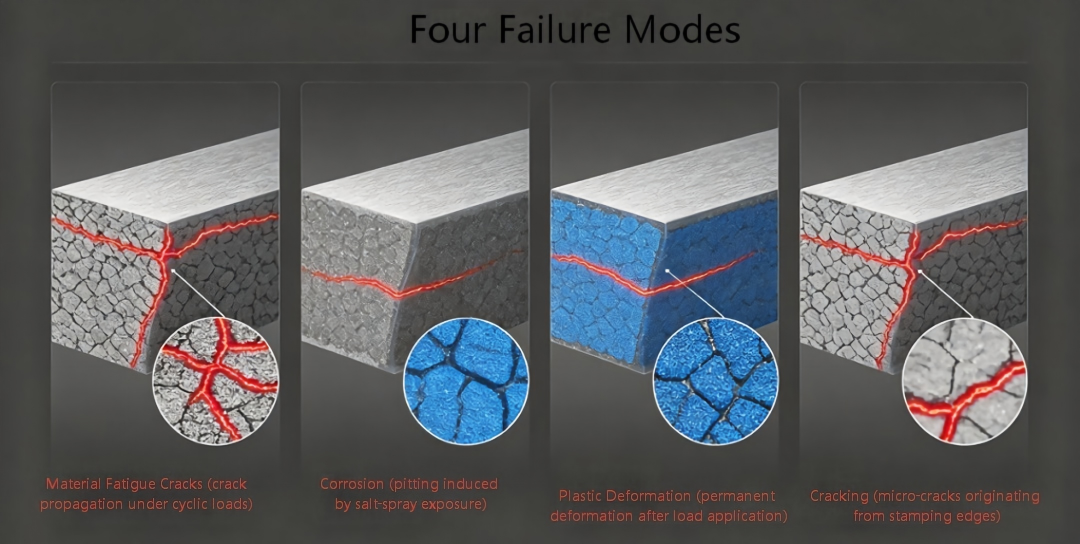
五、Типичные неисправности при производстве и использовании материалов и пути их решения
1.Усталостное разрушение материала
Описание проблемы: При переменных нагрузках (возбуждение дорожного покрытия, вибрация, циклическое переключение компонентов) в материале образуются трещины при напряжениях, значительно превышающих предел текучести, и эти трещины расширяются, что в конечном итоге приводит к разрушению. Магниевые сплавы более чувствительны к концентрации напряжений и поверхностным дефектам из-за их системы с низким проскальзыванием в плотноупакованной гексагональной структуре; сварные швы и места заклепок из алюминиевых сплавов серии 5 являются слабыми звеньями при усталости.
Решение:
• Конструктивная сторона: Избегайте острых углов и резких изменений поперечного сечения. Радиус закругленных углов должен быть в 3 раза больше толщины стенки; Уменьшите коэффициент концентрации напряжений
• Технологическая сторона: Улучшите гладкость поверхности с помощью дробеструйной обработки и прокатки для создания остаточного напряжения сжатия; Для деталей, отлитых под давлением из магниевого сплава, следите за тем, чтобы уровень пористости составлял менее 1%.
• Материальная сторона: Предпочтительно выбирать стабилизированные состояния, такие как H32/H34; 5754 обладает более высокой усталостной прочностью по сравнению с 5052.
• Завершение проверки: Моделирование усталостного ресурса проводится с использованием nCode, при этом целевой коэффициент запаса прочности составляет ≥ 1,3; Испытания платформы проводятся для проверки основных сварных швов и точек соединения.
2. Коррозионное разрушение материала
Описание проблемы: Стандартный электродный потенциал магниевого сплава чрезвычайно низок (-2,37 В). Он очень подвержен электрохимической коррозии во влажной среде и в условиях солевых брызг, а также может вызвать сильную электрохимическую коррозию при контакте со сталью, медью и т.д. При высоком содержании магния в алюминиевом сплаве 5-й серии возникают тенденции к межкристаллитной коррозии и коррозионному растрескиванию под напряжением.
Решение:
• Антикоррозийная защита из магниевого сплава:
○ Обработка поверхности: микродуговое оксидирование (MAO), химическое конверсионное покрытие, электростатическое напыление + многослойное защитное покрытие
○ Изоляция соединения: Для соединения со стальными компонентами используются алюминиевые болты серии 6 или изолирующие шайбы, чтобы разорвать цепь электрохимического соединения.
○ Защита окружающей среды: Избегайте прямого контакта с охлаждающей жидкостью на основе этиленгликоля. Уплотнительное кольцо изготовлено из материала, стойкого к коррозии магнием.
• Антикоррозийная защита из алюминиевого сплава:
○5 Сплав с высоким содержанием магния не следует использовать в течение длительного времени при температурах от 100 до 200 градусов Цельсия, чтобы предотвратить осаждение β-фазы (mg₂al₃) вдоль границ зерен, что может вызвать межкристаллитную коррозию.
Кузов автомобиля защищен трехслойной системой, состоящей из катодно-электрофоретического напыления (CED), герметика и финишного покрытия.
Внутренняя сторона алюминиевой пластины аккумуляторного блока покрыта изолирующим слоем для предотвращения прямого контакта с электролитом и медными стержнями.
3. Разрушение материала при пластической деформации
Описание проблемы: Во время эксплуатации компоненты подвергаются пластической деформации, выходящей за пределы проектных допусков, что приводит к функциональным сбоям (таким как провисание двери автомобиля, вздутие корпуса аккумулятора и необратимая деформация кронштейна). Материалы с высоким коэффициентом текучести (такие как H-903103) имеют небольшой запас прочности при растяжении и подвержены внезапной деформации.
Решение:
• Оптимизация выбора материала: Для деталей, чувствительных к деформации, выбираются материалы с низким пределом текучести (например, у O state 5182 коэффициент текучести составляет всего около 0,4, и после деформации все еще остается значительная степень упрочнения).
• Усиление конструкции: добавление ребер жесткости и фланцев для увеличения момента инерции секции; предотвращение чрезмерной локальной нагрузки.
• Управление технологическим процессом: Отливки из магниевого сплава устраняют остаточные напряжения и предотвращают кумулятивный эффект деформации ползучести в течение длительного срока службы.
• Проверка с помощью моделирования: Abaqus проводит анализ предела пластичности, чтобы убедиться в отсутствии остаточной деформации при нагрузке, в 1,5 раза превышающей номинальную.
4. Растрескивание и разрушение материала
описание проблемы:
• Образование трещин: Магниевый сплав обладает низкой пластичностью при комнатной температуре, и при прокатке/ штамповке возможны краевые трещины; трещины возникают в закругленных углах при глубокой вытяжке тонких пластин 5-й серии.
• Растрескивание с использованием: хрупкое разрушение при ударной нагрузке или коррозионное растрескивание под напряжением (SCC), вызванное сочетанным воздействием коррозии и напряжения.
•Растрескивание соединений: В гетерогенных соединениях между магнием и алюминием при самонарезающей клепке и точечной сварке возможны трещины на стыке.
Решение:
• Формовочный конец: магниевый сплав формуется при температуре 250-350℃; Для алюминиевого сплава используется оптимизированное усилие зажима и смазка для глубокой вытяжки, а запас прочности FLD (диаграмма предела формования) регулируется на уровне ≥ 10%
• Организационная сторона: измельчение зерен, контроль размера и распределения второй фазы и уменьшение количества хрупких интерметаллических соединений.
• Соединительный конец: В гетерогенном магниево-алюминиевом соединении используется процесс склеивания с помощью болтов, что позволяет избежать прямого металлургического соединения; параметры пресс-формы SPR оптимизированы для уменьшения трещин при штамповке.
• Конец эксплуатации: Избегайте перегрузки и воздействия агрессивных факторов окружающей среды; Следует регулярно проводить проверку ключевых конструктивных элементов на проникающую способность (PT) или ультразвуковой контроль (UT).
5. Другие типичные проблемы
• Опасность возгорания магниевого сплава: В процессе резки и литья под давлением магниевая крошка легко воспламеняется. Необходимо применять специальные смазочно-охлаждающие жидкости и противопожарные меры.
• Линия Людерса 5-й серии: Перед штамповкой выполните выпрямление при растяжении (с коэффициентом растяжения 0,5 - 1%) или предварительную обработку валиком, чтобы устранить плато текучести
• Склеивание алюминиевых сот: поверхности панели и внутреннего слоя перед склеиванием тщательно обрабатываются. Во влажной и жаркой среде используется структурный эпоксидный клей.
• Консистенция вспененного алюминия: В процессе производства содержание пенообразователя и температура строго контролируются для обеспечения однородности размера пор и плотности.
六、 Расширение технологий имитационного моделирования в материаловедении
Моделирование безопасности при столкновении
• LS-DYNA: столкновение всего автомобиля, бампер на низкой скорости, анализ сжатия / прокола аккумуляторной батареи
○ Литейные детали из магниевого сплава: * Модель разрушения MAT_024 + GISSMO, учитывающая снижение деформации разрушения из-за пористости
○ Алюминиевые соты / пеноалюминий: *MAT_026 (соты), *MAT_075 (пенопласт), напряжение измеряется с помощью платформы для испытания на сжатие.
○5 Алюминиевая пластина: *MAT_036 учитывает анизотропию. Для анализа соединения при штамповке и столкновении используется история формования.
2. Моделирование прочности и жесткости
•Abaqus: анализ жесткости кузова автомобиля при изгибе и скручивании, модальный анализ и анализ жесткости в точке установки.
Различные марки алюминиевых пластин сопоставляются в соответствии с их фактической толщиной и параметрами материала, чтобы точно предсказать общую жесткость кузова автомобиля.
○ В деталях, отлитых под давлением из магниевого сплава, учитываются остаточные напряжения при литье и оценивается долгосрочная тенденция к деформации ползучести.
3. Моделирование усталостной прочности
• nCode DesignLife / fe-safe: прогнозирование усталостного ресурса компонентов шасси и точек соединения с автомобилем.
Метод определения срока службы при напряжении (S-N) применим к многоцикловой усталости, в то время как метод определения срока службы при растяжении (ε-N) применим к локальной зоне пластичности.
○ Комбинированный коэффициент коррозионной усталости: При воздействии солевых брызг на магниевые сплавы усталостная долговечность снижается на 30-50%, и необходимо ввести поправочный коэффициент на воздействие окружающей среды.
4. Моделирование технологического процесса
• Моделирование литья (MAGMA): Оптимизирует литниковую систему и систему охлаждения для литья из магниевых сплавов, снижая риск образования пористости и термического растрескивания.
• Имитация прессования (автоформование): компенсация отскока алюминиевых пластин 5-й серии, скорость прохождения первой пробной формы увеличилась более чем до 85%
• Имитационное соединение (Abaqus/DEFORM): Оптимизация технологических параметров саморезной заклепки SPR и саморезов FDS из термоплавкого материала.
|
Категории материалов |
Плотность, г/см3 |
Типичный предел текучести, МПа |
Основное преимущество |
Предпочтительный автомобильный сценарий |
Основные риски |
|
Магниевый сплав AM50 |
1.77 |
130–150 |
Самый легкий, высокопластичный, с хорошим демпфированием вибраций |
Поперечная балка приборной панели, энергопоглощающая конструкция |
Коррозия, Стоимость, Сложность формования |
|
Магниевый сплав AM60 |
1.78 |
130–160 |
Сильный баланс пластичности |
Рулевое колесо, каркас сиденья |
Коррозия, трудности при сварке |
|
Алюминий 3003/3103 |
2.73 |
70–110 |
Хорошая коррозионная стойкость, низкая стоимость, простота сварки |
Аккумуляторный отсек, теплообменник |
Низкая прочность, легко деформируется |
|
Алюминий 5052 |
2.68 |
65–200 |
Общий баланс, защита от усталости |
Топливный бак, кронштейн, боковая панель |
Средняя прочность |
|
5182 Алюминий |
2.68 |
110–255 |
Высокая прочность и высокая формуемость |
Внутренняя панель двери/капота |
Линия Людерса, плоская пластина |
|
Алюминий 5754 |
2.68 |
80–210 |
Сильный баланс пластичности, хорошая термостойкость |
Конструктивные элементы, шасси, батарейный отсек |
Стоимость выше 5052 |
|
Алюминиевые соты/пеноалюминий |
0.05–0.6 |
2–4 |
Сверхлегкий, энергопоглощающий, звукоизоляционный материал |
Буфер, поглощение энергии, промежуточный слой |
Слабость при сдвиге в плоскости, Высокая стоимость |
Принципы отбора:
Для экстремального снижения веса предпочтительными являются магниевые сплавы, но также необходимо предусмотреть комплексную антикоррозийную защиту.
2. Приоритет отдается деталям внутреннего покрытия: 5182/5152; Приоритет отдается конструктивным деталям: 5754; Выбраны недорогие детали общего назначения: 5052
3. Аккумуляторная система использует классическую комбинацию корпуса 3003 + сотовой амортизации + поглощения энергии пеной.
4. Выбор всех материалов должен сопровождаться одновременным выполнением имитационной проверки по четырем основным аспектам: столкновение, жесткость, усталость и коррозия.
Метод вспенивания расплава (с использованием вспенивающего агента tih₂), метод инфильтрационного литья, метод порошковой металлургии; для автомобильной промышленности основным методом является вспенивание расплава с закрытыми порами.


