


Среди технических средств, позволяющих уменьшить вес автомобилей и строительной техники, горячекатаная высокопрочная сталь является наиболее широко применяемым основным конструкционным материалом с оптимальными экономичными показателями. Он охватывает широкий спектр применений, включая продольные балки рамы и панели грузового пола для коммерческих автомобилей, подрамники шасси и рычаги управления для легковых автомобилей, а также несущие конструкции аккумуляторных батарей для новых транспортных средств, использующих энергию. Диапазон рабочих характеристик, технологических характеристик и рисков выхода из строя различных марок стали - от пластичной стали с высокой формуемостью 240 МПа до стали со сверхвысокой прочностью 960 МПа - напрямую определяет предел снижения веса, запас прочности и стоимость изготовления конструкций.
При выполнении повседневных задач, таких как выбор материала, CAE-моделирование и расследование неисправностей на месте, многие инженеры часто сталкиваются с такими проблемами, как несоответствие марок материалов, неточные рабочие параметры и неоднозначная оценка основных причин отказа. Для решения этих задач мы систематически анализируем полный спектр технических данных по основным сортам двух основных серий: обычной горячекатаной стали и горячекатаной мелкозернистой стали. Обзор охватывает фундаментальные концепции, механические свойства, производственные процессы, применение на промышленном уровне и на уровне транспортных средств, ключевые моменты для CAE-моделирования, а также основные причины и решения для четырех типичных видов отказов.
一、Обзор системы материалов и основных концепций
Материалы, рассматриваемые в этой статье, делятся на две категории, обе из которых относятся к горячекатаным конструкционным сталям. Их основное различие заключается в процессах измельчения зерна и степенях прочности.
1. Обычная горячекатаная сталь
Сталь этой категории изготавливается с помощью обычных процессов горячей прокатки без специальной термомеханической обработки, контролируемой прокаткой и охлаждением. Повышение ее прочности достигается за счет низкого содержания углерода в сочетании с незначительными легирующими элементами при сохранении основных свойств холодной штамповки. Она подходит для изготовления основных конструктивных элементов и деталей простой формы.
● XF350 / XF450: Промышленные горячекатаные конструкционные стали. Цифры обозначают минимальный предел текучести в МПа. Это низкоуглеродистая горячекатаная сталь для холодной штамповки. На разных сталелитейных заводах химический состав и подробные механические свойства немного различаются, и эти марки в основном используются для несущих конструкций с умеренными требованиями к формуемости.
● Domex 240YP: Холодноформуемая горячекатаная сталь шведской SSAB. Суффикс "YP" обозначает предел текучести стали. Это низкопрочная марка с высокой пластичностью, отличающаяся отличными характеристиками холодной гибки и штамповки, соответствующая стандарту EN 10051.
● Серия Domex MC (315MC ~ 600MC): Высокопрочные стали для термомеханической прокатки, входящие в линейку продукции SSAB. Их свойства полностью соответствуют сталям серии S MC, указанным в стандарте EN 10149-2, что подтверждает сертификацию двух марок. Эта серия отличается превосходной однородностью шихты и высокой чистотой стали.
2. Горячекатаная мелкозернистая сталь
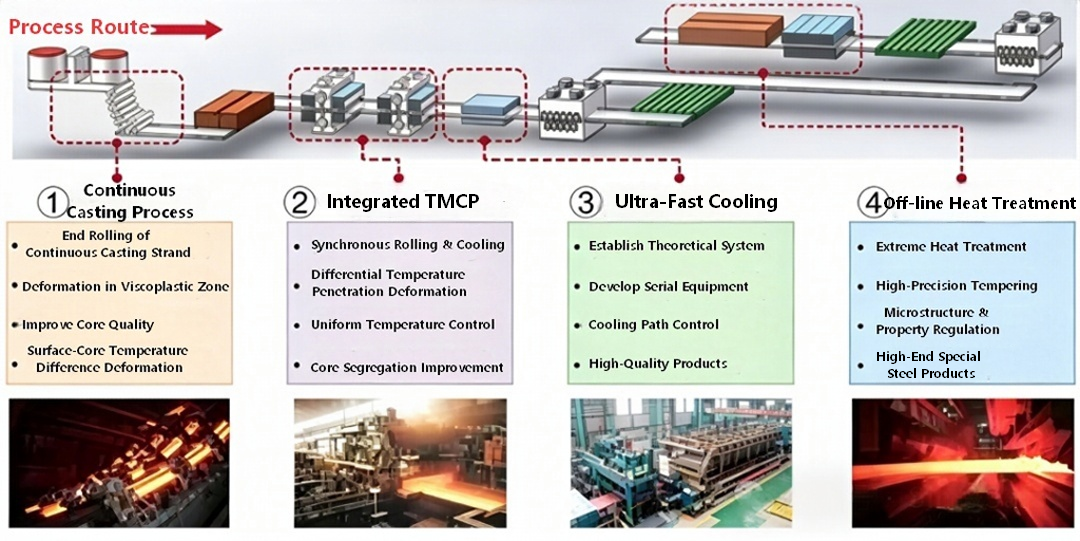
Также известная как высокопрочная микролегированная сталь TMCP, соответствует европейскому стандарту EN 10149-2. Правила определения марки стали определены следующим образом:
● S: Конструкционная сталь
● Цифра: Минимальное значение предела текучести (МПа)
● MC: Термомеханически прокатанная сталь, пригодная для холодной штамповки
Ультрамелкозернистая структура достигается за счет процессов TMCP и микролегирования Nb, V и Ti. Эти стали сохраняют превосходную формуемость, свариваемость и низкотемпературную вязкость даже при высоких уровнях прочности, что делает их основным материалом для облегченных конструкций автомобильной и строительной техники в настоящее время.
二、Сравнение основных эксплуатационных параметров
1. Краткое описание механических свойств (стандартные минимальные значения, толщина ≤ 10 мм)
|
Категория |
Класс |
Минимальный предел текучести ReH (МПа) |
Предел прочности при растяжении Rm (МПа) |
Относительное удлинение после разрушения A5 (%) |
Типичный диапазон отношения предела текучести к растяжению |
|
Обычная горячекатаная сталь |
XF350 |
≥350 |
430~560 |
≥22 |
0.63~0.81 |
|
|
XF450 |
≥450 |
520~650 |
≥18 |
0.69~0.87 |
|
|
Domex 240YP |
≥240 |
340~420 |
≥28 |
0.57~0.71 |
|
|
Domex 315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
Domex 355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
Domex 420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
Горячекатаная мелкозернистая сталь |
S315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
S355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
S420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
S460MC |
≥460 |
520~670 |
≥17 |
0.69~0.88 |
|
|
S500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
S550MC |
≥550 |
600~760 |
≥15 |
0.72~0.92 |
|
|
S600MC |
≥600 |
650~820 |
≥13 |
0.73~0.92 |
|
|
S650MC |
≥650 |
700~880 |
≥12 |
0.74~0.93 |
|
|
S700MC |
≥700 |
750~950 |
≥11 |
0.74~0.93 |
|
|
S900MC |
≥900 |
930~1200 |
≥8 |
0.75~0.97 |
|
|
S960MC |
≥960 |
980~1250 |
≥7 |
0.77~0.98 |
√ Источники данных: Стандарт EN 10149-2:2013, официальные руководства по продукции SSAB и технические характеристики сталелитейного завода в Зальцгиттере.
Правило соотношения предела текучести и растяжения: Общее соотношение предела текучести и растяжения увеличивается с увеличением степени прочности. При том же уровне прочности мелкозернистая сталь имеет несколько более высокий коэффициент текучести при растяжении, чем обычная горячекатаная сталь, однако ее запас пластичности по-прежнему достаточен для выполнения требований к холодной штамповке.
2. Химический состав и физические свойства
• Характеристики компонентов: Все серии имеют конструкцию с низким содержанием углерода (C ≤ 0,12%). Прочность повышается за счет упрочнения твердыми растворами Mn, Si и осаждения микросплавов Nb/V/Ti. Содержание P составляет ≤ 0,025%, а S - ≤ 0,015%. Углеродный эквивалент (КЭВ) обычно составляет ≤ 0,45%, что обеспечивает отличные характеристики сварки.
• Физические параметры: Модуль упругости E = 206 ГПа, коэффициент Пуассона μ = 0,3, плотность ρ = 7,85 г/см3, коэффициент теплового расширения ≈ 11,5 × 10⁻⁶ /℃. Эти значения в основном соответствуют значениям для обычной углеродистой стали, и при проведении имитационных расчетов можно напрямую использовать физические параметры обычной стали.
三、Анализ производственного процесса
1. Обычный процесс горячей прокатки
Обычный процесс горячей прокатки выглядит следующим образом: нагрев сляба (1150 - 1250 ℃) → черновая прокатка → тонкая прокатка → ламинарное охлаждение → прокатка. Этот процесс основан на перекристаллизации аустенита для измельчения зерен, при этом микроструктура в основном состоит из феррита и перлита. Он отличается высокой эффективностью производства и низкой стоимостью, но потенциал повышения прочности ограничен, а формуемость значительно снижается в условиях высокой прочности.
2. Процесс термомеханической прокатки TMCP (Основная технология для получения мелкозернистой стали)
Процесс термомеханического контроля TMCP (Thermomechanical Control Process) относится к технологии контрольной прокатки и контроля охлаждения. Это основной процесс производства мелкозернистой высокопрочной стали, позволяющий сочетать высокую прочность и ударную вязкость без необходимости последующей термообработки.
• Основной принцип:
a. Этап контрольной прокатки: В зоне без рекристаллизации аустенита (800 - 950℃) выполните прокатку с большим обжатием для удлинения зерен аустенита и накопления энергии деформации, обеспечивая большое количество очагов зарождения для последующего фазового превращения;
b. Контролируемая стадия охлаждения: Сразу после окончательной прокатки применяется ускоренное охлаждение (послойное водяное охлаждение) для быстрого прохождения через зону ферритно-перлитного превращения, подавления роста зерен и, в конечном счете, получения ультрадисперсных ферритных зерен (размером до 3-5 мкм). В некоторых высокопрочных сортах образуется бейнитная структура, обеспечивающая сочетание мелкозернистого упрочнения и фазового превращения.
• Преимущество процесса: Без увеличения содержания углерода он значительно повышает прочность, сохраняя при этом превосходную пластичность, вязкость и свариваемость. В настоящее время это наиболее экономичный способ производства высокопрочной стали.
四、Промышленные и автомобильные приложения
1. Общепромышленное применение
Строительная техника: кузова самосвалов, стрелы кранов и конструктивные элементы экскаваторов. •Высокая прочность позволяет снизить вес и увеличить грузоподъемность.
•Логистическое оборудование: Контейнеры, рамы полуприцепов и боковые панели фургонов, которые снижают снаряженную массу и увеличивают грузоподъемность.
•Коммунальное хозяйство и энергетика: трубопроводы для транспортировки нефти и газа, фотоэлектрические опоры и конструкции подъемных механизмов, обеспечивающие сбалансированную прочность и устойчивость к низким температурам.
2. Применение в автомобилестроении для всего транспортного средства
Горячекатаная высокопрочная сталь используется в качестве основного материала для автомобильных шасси и несущих конструкций, охватывая все области применения коммерческих и пассажирских транспортных средств.
(1) Сектор коммерческих транспортных средств
•Каркасная система: Продольные балки, поперечные балки и усиливающие пластины являются основными областями применения S500MC и S700MC. Отечественные грузовики большой грузоподъемности широко используют высокопрочную сталь 600/700 МПа для замены традиционной рамной стали 510L, что позволяет снизить вес рамы на 15-30%. Например, замена B510L на сталь марки 700 МПа позволяет заменить двухслойную конструкцию продольных балок для тяжелых грузовиков на однослойную, что позволяет снизить вес более чем на 30%.
•Грузовые кузова и оси: Для изготовления днищ самосвалов используются плиты выше S550MC, что значительно повышает ударопрочность и износостойкость. В корпусах осей используются плиты S420MC–S500MC, обеспечивающие баланс формуемости и грузоподъемности.
(2) Сектор легковых автомобилей и новых энергетических транспортных средств
• Система шасси: S355MC–S550MC обычно используются для изготовления подрамников, рычагов управления и поворотных кронштейнов. Замена обычной низкоуглеродистой стали позволяет снизить вес более чем на 20%, одновременно повышая жесткость шасси и управляемость.
•Конструкции кузова: S420MC–S600MC применяются в поперечинах бамперов, усилителях порогов и направляющих сидений для улучшения поглощения энергии при столкновении и защиты от проникновения посторонних лиц.
五、 Расширенные возможности применения в CAE-моделировании
Имитационный анализ горячекатаной высокопрочной стали охватывает четыре основных сценария: конструктивные характеристики, безопасность при ударах, усталостную прочность и процессы формования, с соответствующими моделями материалов и параметрами, необходимыми для каждого сценария.
1. Моделирование статической прочности и жесткости
•Применимые сценарии: жесткость рамы при изгибе/кручении, прочность компонентов подвески при статической нагрузке, анализ напряжений в болтовых соединениях и т.д.
•Модели материалов: Линейно-упругая модель для обычного анализа жесткости и низкой нагрузки; упругопластическая модель в сочетании с истинными кривыми напряжения-деформации для проверки предельной нагрузки и пластической деформации.
•Распространенное программное обеспечение: Abaqus, OptiStruct, Ansys.
•Основные примечания: Высокопрочная сталь обладает нечетким пределом текучести. Чтобы избежать завышения несущей способности конструкций, следует использовать истинные данные о пластической деформации, полученные из инженерных данных о напряжениях и деформациях.
2. Моделирование безопасности при столкновении
•Применимые сценарии: столкновение всего транспортного средства, разрушение бампера, условия удара шасси
•Модель материала: модель Джонсона-Кука с параметрами скорости деформации. Высокопрочные стали обладают замечательным эффектом упрочнения со скоростью деформации; их предел текучести значительно возрастает при высокоскоростных ударных нагрузках. Игнорирование влияния скорости деформации приведет к чрезмерно консервативным результатам моделирования.
• Распространенное программное обеспечение: LS-DYNA, PAM-CRASH
•Основные замечания: Стали с высоким коэффициентом текучести при растяжении имеют узкий диапазон пластической деформации, и их характеристики поглощения энергии отличаются от характеристик низкоуглеродистых сталей. Для исключения отклонений в прогнозировании разрушения необходимо определить соответствующие критерии разрушения.
3. Моделирование усталостной прочности
•Применимые сценарии: Прогнозирование усталостного ресурса компонентов шасси и рам транспортных средств при переменных нагрузках
•Методы анализа: Метод зависимости срока службы от напряжения (кривая S-N) для усталости в течение длительного цикла; метод зависимости срока службы от напряжения для усталости в течение короткого цикла. Корректировки должны выполняться в зависимости от степени усталости материала, шероховатости поверхности и коэффициента концентрации напряжений.
• Распространенное программное обеспечение: nCode DesignLife, FE-SAFE, MSC Fatigue
• Основные замечания: Высокопрочные стали более чувствительны к включениям и поверхностным дефектам. Их усталостная прочность не увеличивается линейно с увеличением прочности при растяжении. Необходимо использовать измеренные кривые S-N для соответствующих марок стали, а не пропорциональное масштабирование, основанное на прочности.
4. Моделирование процесса холодной штамповки
• Применимые сценарии: Продольный изгиб балки, штамповка штамповкой и прогнозирование упругости
•Распространенное программное обеспечение: AutoForm, Dynaform, LS-DYNA
• Основные замечания: Мелкозернистая высокопрочная сталь создает большую упругость, чем обычная низкоуглеродистая сталь, и эта упругость становится более заметной по мере увеличения предела текучести. Для прогнозирования упругости заранее и корректировки формы при моделировании требуется точный ввод кривых упрочнения материала и параметров анизотропии.
六、Распространенные проблемы с отказами при производстве и обслуживании и соответствующие решения
1. Усталость материала
описание проблемы
При циклических переменных нагрузках микротрещины образуются и распространяются даже при напряжениях, значительно превышающих предел текучести, что в конечном итоге приводит к внезапному разрушению. Это наиболее распространенный способ разрушения автомобильных шасси и рам транспортных средств.
Основные причины:
•Концентрация напряжений, вызванная конструктивными особенностями конструкции (острые углы, отверстия, корни сварных швов);
•Слишком большие внутренние включения (al₂o₃, TiN) в стали, которые могут привести к возникновению усталостных трещин;
•Низкое качество поверхности (царапины, коррозионные углубления) или дефекты сварки (неполное проплавление, подрез);
•Коррозионные углубления ускоряют образование трещин в агрессивных средах (коррозионная усталость).
Решения:
•Конструктивный подход: оптимизируйте конструктивные скругления и избегайте резких изменений сечения, чтобы снизить коэффициенты концентрации напряжений.;
•С точки зрения материалов: Применяйте процессы вторичного металлургического рафинирования для контроля размера и распределения включений и выбора марок стали с превосходной чистотой;
• С точки зрения технологических процессов: Применяйте дробеструйное упрочнение на поверхностях, подверженных критической нагрузке, для создания остаточных напряжений при сжатии на поверхности; стандартизируйте качество сварки и шлифуйте концы сварных швов после сварки.;
•С точки зрения защиты: Нанесите антикоррозийные покрытия для предотвращения сопутствующих повреждений, вызванных коррозией и усталостью.
2. Коррозия материалов
Описание проблемы: Материал подвергается химическим или электрохимическим реакциям во влажной среде, под воздействием солевых брызг и кислой среды, что приводит к образованию ржавчины на поверхности, уменьшению площади поперечного сечения и, в конечном счете, к снижению прочности и сокращению срока службы.
Причины:
• Электрохимическая коррозия: водяная пленка в сочетании с кислородом образует электрохимическую ячейку, которая является основной формой коррозии в атмосферной среде;
• Коррозия в солевом тумане: В прибрежных условиях или на зимних дорогах, где применяется соль, ионы хлора ускоряют растворение анода.
• Щелевая коррозия: В зазорах болтовых соединений и внахлестку недостаток кислорода приводит к локальной коррозии.
Решение:
• Защита поверхности: Выберите способы защиты, такие как горячее цинкование, электрофоретическое покрытие или эпоксидное покрытие с высоким содержанием цинка, в зависимости от степени защиты окружающей среды.
• Оптимизация конструкции: избегайте скопления воды в конструкциях. Для герметизации зазоров на стыках используется герметизирующий клей;
• Выбор материала: Для сред с высокой коррозионной активностью можно выбрать нержавеющую сталь или увеличить толщину покрытия для обеспечения надежности.
3. Пластическая деформация материала
Описание проблемы: В процессе эксплуатации компонентов происходит необратимая пластическая деформация, приводящая к отклонениям размеров конструкции, сбою в сборке и снижению несущей способности. Например, продольные балки рамы транспортного средства изгибаются, рычаги управления деформируются и т.д.
Причины:
• Расчетный предел нагрузки недостаточен, а фактическое рабочее напряжение превышает предел текучести материала;
• Предел текучести материала ниже стандартного требования (материал имеет значение不合格).
• Экстремальные условия, такие как удары и перегрузки, превышают расчетные пределы.
Решение:
• Конструктивная сторона: проверьте напряжение в экстремальных условиях и сохраните разумный коэффициент запаса прочности (обычно ≥1,3 для обычных конструкций и ≥1,5 для компонентов, несущих критическую нагрузку).;
• Материальная сторона: Проведите строгий входной контроль предела текучести и предпочтительно выберите мелкозернистую сталь TMCP со стабильными эксплуатационными характеристиками.;
• Конструктивная часть: Добавьте усиливающие ребра к легко деформируемым участкам, чтобы увеличить момент инерции профиля и снизить рабочее напряжение.
4. Растрескивание материала
Описание проблемы: В процессе формования или эксплуатации в материале возникают макроскопические трещины, которые непосредственно приводят к разрушению конструкции. Эти трещины подразделяются на три типа: трещины холодной штамповки, трещины в зоне термического воздействия сварки и хрупкие трещины, вызванные эксплуатацией.
Причины:
• Растрескивание при холодной штамповке: радиус изгиба слишком мал, относительное удлинение недостаточное, а по краям материала имеются заусенцы и микротрещины.;
• Растрескивание сварного шва: Чрезмерное содержание углерода, неправильный процесс сварки и быстрое охлаждение после сварки приводят к хрупкости зоны термического воздействия;
• Образование трещин: Материал не обладает достаточной прочностью в условиях низких температур или подвергается хрупкому разрушению при ударных нагрузках.
Решение:
• Чистовая обработка: Подбирайте минимальный радиус изгиба в соответствии с маркой материала (чем выше прочность, тем больше радиус изгиба). После резки удалите заусенцы по краям шлифованием.
• Завершение сварки: Используйте сварочные материалы с низким содержанием водорода, контролируйте тепловыделение при сварке, предварительно нагревайте толстые пластины перед сваркой, чтобы избежать чрезмерной твердости в зоне термического воздействия;
• Конечная цель использования: Для низкотемпературных сред следует выбирать сталь марок D и E с высокой ударной вязкостью, чтобы предотвратить воздействие на компоненты резких ударных нагрузок.
七Выводы и тенденции развития
Горячекатаная мелкозернистая высокопрочная сталь обладает такими преимуществами, как высокая прочность, вязкость, отличная формуемость и хорошая свариваемость, что делает ее предпочтительным материалом для легких конструкций автомобилей и строительной техники. В настоящее время отрасль развивается в двух основных направлениях:
Во-первых, это непрерывный прорыв в области прочностных характеристик, причем такие марки, как S1100MC и даже более высокопрочные стали, постепенно внедряются в производство.
Во-вторых, это многофункциональная разработка, сочетающая в себе высокую прочность, высокую производительность при расширении отверстий и превосходную коррозионную стойкость, отвечающая сложным требованиям новых областей применения, включая новые шасси для энергетических транспортных средств и аккумуляторные батареи.
С точки зрения CAE-моделирования и инженерного применения, точное определение пределов эксплуатационных характеристик материалов, закономерностей разрушения и технологических характеристик является основным условием для полного использования потенциала высокопрочной стали в области снижения веса и обеспечения безопасности конструкции.
• Новые энергетические автомобили: для изготовления нижних корпусов аккумуляторных батарей и монтажных кронштейнов широко используется высокопрочная сталь S550MC–S700MC. Она отвечает требованиям по прочности для защиты аккумулятора, обеспечивая при этом баланс снаряженной массы и дальности хода.


