


一、 Материал изготовления: Наиболее востребованная современная высокопрочная сталь для автомобильных кузовов
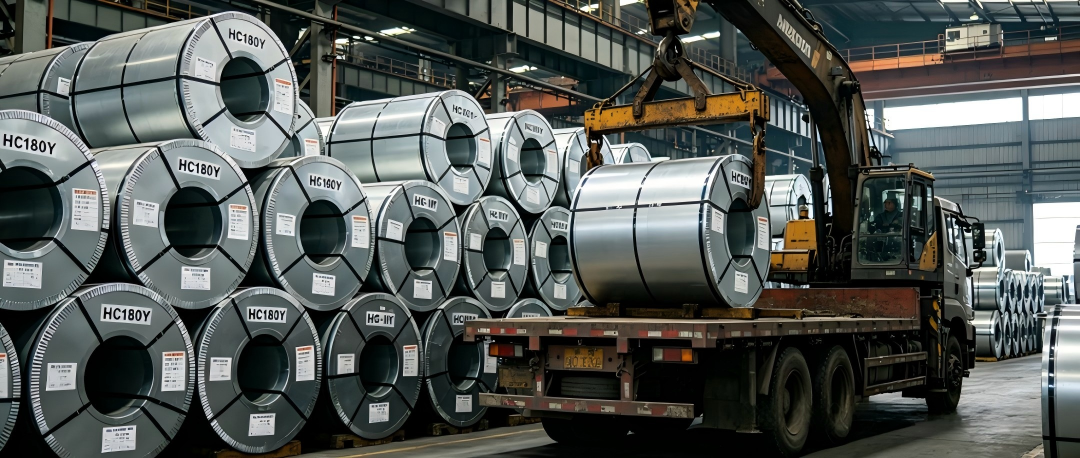
Высокопрочная сталь без вкраплений (HS-IF) является основной маркой усовершенствованной высокопрочной стали первого поколения (AHSS). Разработанный на основе сверхнизкоуглеродистой стали IF (C ≤ 0,01%), он упрочняется твердым раствором фосфора и марганца в сочетании с технологией микролегирования титаном/ниобием.
Основной механизм
Элементы Ti и Nb полностью фиксируют остаточные атомы C и N в стали, образуя устойчивые осадки, практически не оставляя свободных атомов в ферритовой матрице. Это обеспечивает три незаменимых преимущества:
• Полное устранение относительного удлинения при пределе текучести, отсутствие полос Людерса во время штамповки
• Сверхвысокий коэффициент пластической деформации (r-значение), значительно превосходящий способность к глубокой вытяжке по сравнению с обычной низкоуглеродистой сталью.
• Отсутствие эффекта старения при комнатной температуре; механические свойства остаются стабильными после хранения более шести месяцев.
Соглашение об именовании классов
Разбивка по форматам:
B 170 Стр. 1
└─┘ └─┘ └─┘ └─┘
Код мельницы | Предел текучести | Тип упрочнения | Класс качества
Код мельницы: B = Baosteel; HC = Марка национального стандарта.
Тип упрочнения: P = Упрочненный фосфором; Y = Тип текучести; LY = Низкий предел текучести
Пояснение к суффиксу D: Основание из горячего цинкования +Z: Покрытие из чистого цинка +ZF: Покрытие из сплава цинка и железа
Сравнительное позиционирование с другими марками стали
|
Марка стали |
Предел текучести (МПа) |
Отношение предела текучести к растяжению |
Способность к глубокой вытяжке (значение r₉₀) |
Основные области применения |
|
Обычная низкоуглеродистая сталь (DC04) |
140~180 |
0.45~0.55 |
1.8~2.0 |
Простые наружные панели |
|
Сталь HS-IF |
170~260 |
0.50~0.76 |
1.5~1.7 |
Сложные наружные панели / Конструктивные элементы |
|
Высокопрочная низколегированная сталь (HSLA) |
260~420 |
0.70~0.80 |
1.0~1.2 |
Простые конструктивные элементы |
|
Двухфазная сталь (DP590) |
350~450 |
0.75~0.85 |
0.8~1.0 |
Ударопрочные конструктивные элементы |
二、 Основные механические свойства всей серии продуктов
Все эксплуатационные характеристики получены в результате испытаний поперечных образцов на растяжение при комнатной температуре; отношение предела текучести к пределу прочности соответствует типичным контрольным значениям для мельницы.
|
Класс |
Предел текучести, Rp0,2 (МПа) |
Предел прочности при растяжении, Rm (МПа) |
Общее удлинение A80 (%) |
Коэффициент текучести при растяжении (типичное значение) |
r90(≥) |
n90(≥) |
Соответствующие стандарты |
|
B170P1 |
170~260 |
≥340 |
34~40 |
0.50~0.65 |
1.7 |
0.19 |
Q/BQB 413-2009 |
|
HC180Y (черный) |
180~240 |
≥340 |
≥34 |
0.53~0.62 |
1.7 |
0.19 |
GB/T 20564.3-2017 |
|
B210P1 |
210~310 |
≥390 |
32~36 |
0.54~0.67 |
1.6 |
0.18 |
Q/BQB 413-2009 |
|
HC220Y |
220~280 |
≥360 |
≥32 |
0.61~0.69 |
1.5 |
0.17 |
GB/T 20564.3-2017 |
|
B250P1 |
250~360 |
≥440 |
30~34 |
0.57~0.70 |
- |
- |
Q/BQB 413-2009 |
|
HC260Y (черный) |
260~320 |
≥380 |
≥28 |
0.68~0.76 |
- |
- |
GB/T 20564.3-2017 |
|
В260LY |
260~390 |
≥440 |
≥27 |
0.59~0.75 |
- |
- |
Q/BQB 419-2023 |
|
HC180YD+Z |
180~240 |
340~420 |
≥34 |
0.53~0.62 |
1.7 |
0.19 |
Q/BQB 420-2018 |
|
B260LYD+Z |
260~390 |
≥440 |
≥27 |
0.59~0.75 |
- |
- |
Q/BQB 420-2018 |
|
HC260YD+Z |
260~320 |
≥380 |
≥28 |
0.68~0.76 |
- |
- |
Q/BQB 420-2018 |
Интерпретация ключевых показателей деятельности
• Низкий коэффициент текучести (0,50 - 0,65): B170P1/HC180Y. Наиболее равномерное распределение деформации и наилучшая устойчивость к вдавливанию. Подходит для изготовления элементов наружного покрытия.
• Средний коэффициент текучести (0,61 - 0,70): B210P1/HC220Y/B250P1. Прочность и пластичность сбалансированы, что подходит для компонентов внутреннего покрытия.
• Высокий коэффициент текучести (0,68 - 0,76): HC260Y обладает самой высокой прочностью и подходит для несущих компонентов.
• значение r: определяет возможность глубокой вытяжки. При r90 ≥ 1,7 возможно изготовление сложных деталей с глубиной вытяжки более 100 мм.
• значение n: определяет способность к деформационному упрочнению. Значение n для стали HS-IF составляет от 0,17 до 0,19, что значительно лучше, чем для стали HSLA.
三、Химический состав и эффективность обработки
Химический состав сердечника (анализ литья, массовая доля, %)
|
Класс |
C(≤) |
Mn(≤) |
P(≤) |
S(≤) |
Алт(≥) |
Ti/Nb(≤) |
|
B170P1 |
0.006 |
1.00 |
0.08 |
0.025 |
0.015 |
0.20 |
|
HC180Y (черный) |
0.01 |
0.80 |
0.08 |
0.025 |
0.01 |
0.12 |
|
B210P1 |
0.008 |
1.20 |
0.10 |
0.025 |
0.015 |
0.20 |
|
HC220Y |
0.01 |
1.40 |
0.10 |
0.025 |
0.01 |
0.12 |
|
B250P1 |
0.008 |
1.20 |
0.12 |
0.025 |
0.015 |
0.20 |
|
HC260Y (черный) |
0.01 |
2.00 |
0.12 |
0.025 |
0.01 |
0.12 |
Функции элементов: P является основным упрочняющим элементом в твердом растворе (каждые 0,01% P обеспечивают предел текучести 15 МПа), но чрезмерное количество может привести к хрупкости в холодном состоянии; Ti/Nb является ядром, полностью фиксирующим промежуточные атомы C/N.
Общие физические и технологические характеристики
• Плотность: 7,85 г/см3, модуль упругости: 206 ГПа, коэффициент Пуассона: 0,30
• Отличная свариваемость при углеродном эквиваленте CEV ≤ 0,20% и токе точечной сварки в диапазоне 8-12 кА
• Испытание оцинкованного листа (+ZF) солевым напылением: отсутствие красной ржавчины через 720 часов. Лист из сплава цинк-железо (+ZF) может прослужить до 1200 часов.
四、 Ключевые контрольные точки в производственном процессе
Типичный процесс: Конвертерная плавка → Вакуумная дегазация RH → Непрерывная разливка → Горячая прокатка → Кислотная промывка → Холодная прокатка → Непрерывный отжиг → Правка → Горячее цинкование (опционально) → Готовое изделие.
Основная контрольная точка:
1. Дегазация относительной влажности: C ≤ 50 ppm, N ≤ 30 ppm. Убедитесь, что Ti/Nb полностью фиксирует промежуточные атомы.
2. Намотка рулона горячей прокатки: 550 - 700 ℃. При слишком высокой температуре зерна становятся крупными, при слишком низкой - образуется бейнит.
3. Непрерывный отжиг: Рекристаллизация при температуре 800-870 ℃ + старение при температуре 350-450℃ для устранения остаточного твердого раствора C
4. Горячее цинкование: Содержание алюминия в цинковом растворе составляет от 0,135% до 0,145%, образуя плотный защитный слой fe₂al₅.
五、Практичное применение в кузове транспортного средства
Дифференцированные принципы применения
|
Класс прочности |
Основные характеристики |
Позиционирование приложения |
|
170~180 МПа |
Превосходная способность к глубокой вытяжке и превосходное качество поверхности |
Наружные панели кузова |
|
210~220 МПа |
Сбалансированная прочность и формуемость |
Внутренние панели кузова / общие конструктивные элементы |
|
250~260 МПа |
Максимальная прочность и выдающаяся несущая способность |
Несущие элементы конструкции / ударопрочные компоненты |
Типичные места применения
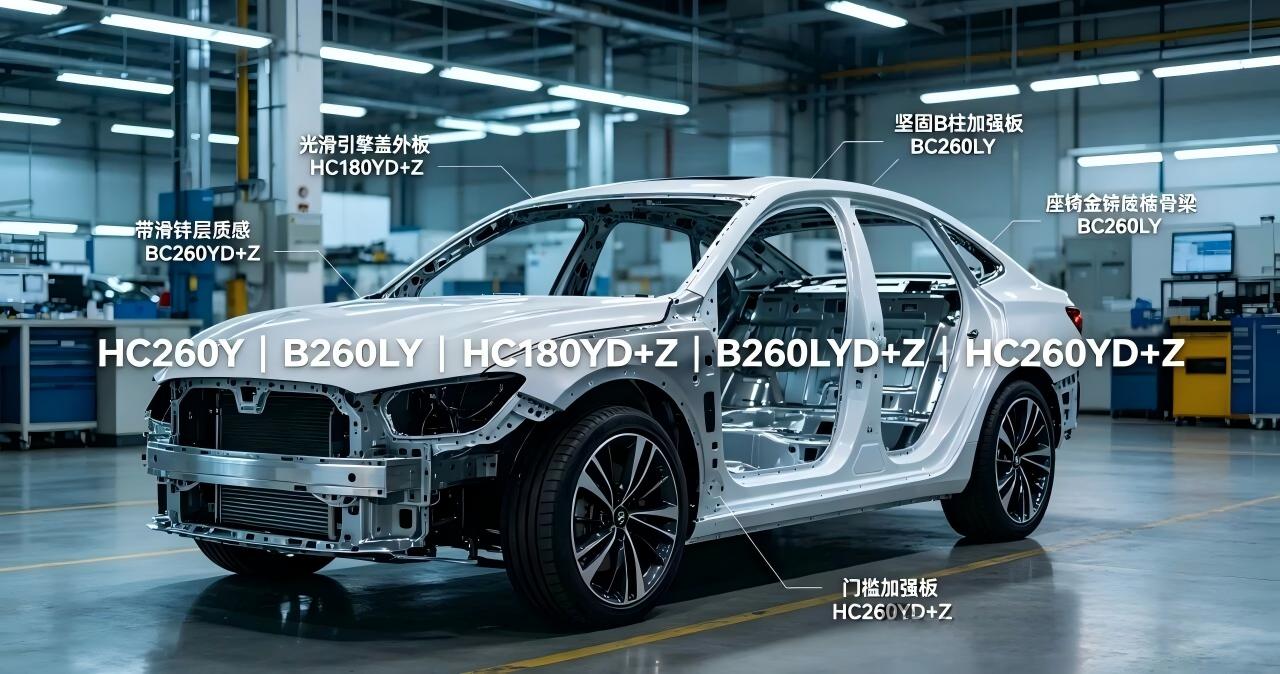
• Внешние панели кузова: B170P1 / HC180Y / HC180YD+Z
Наружная панель капота двигателя, наружные и внутренние панели дверей, панель крыши, крыло
• Внутренние панели кузова: B210P1 / HC220Y
Приборная панель, панель пола, внутренняя панель колесной арки, внутренняя панель багажника
• Конструктивные детали: B250P1 / HC260Y / B260LY
Усиление стойки A/B, боковой элемент, поперечина, рама сиденья, усиливающая балка бампера
Эффект уменьшения веса
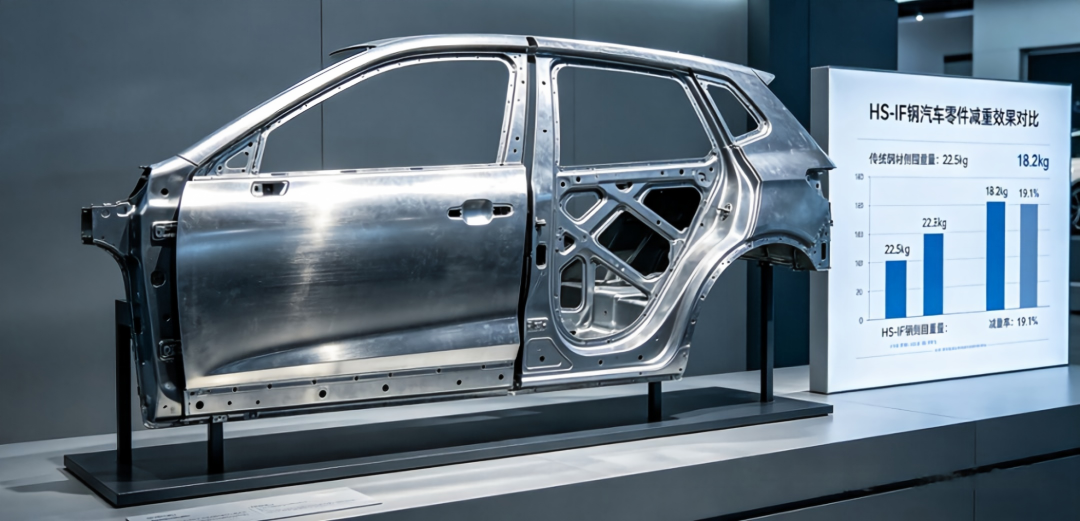
По сравнению с обычной низкоуглеродистой сталью, сталь HS-IF позволяет уменьшить толщину на 10-20%, снизить вес отдельных деталей на 0,3-0,8 кг и снизить затраты примерно на 5%. В настоящее время это наиболее экономичное решение для облегчения веса.
Конкретные места применения транспортного средства (классифицированные по системе)
(1) Система панелей кузова
• Внешние панели кузова: B170P1 / HC180Y / HC180YD+Z
Наружная панель капота двигателя, наружная панель крышки багажника, панель крыши, крыло, боковая наружная панель, наружная панель двери
• Внутренние панели кузова: B210P1 / HC220Y
Внутренняя панель капота двигателя, внутренняя панель крышки багажника, внутренняя панель двери, приборная панель, панель пола, внутренняя панель колесной арки
(2) Система конструктивных элементов кузова
• Конструкция передней части кузова: B250P1 / HC260Y
Усиление переднего лонжерона, передняя поперечина, опорный кронштейн радиатора
• Средняя конструкция корпуса: B250P1 / HC260Y / B260LY
Усиление А-образной стойки, усиление В-образной стойки, внутренняя панель коромысла, поперечина пола
• Конструкция задней части кузова: B210P1 / HC220Y
Задний боковой элемент, задняя торцевая панель, панель пола багажника
(3) Другие системы
• Система шасси: B250P1 / HC260Y
Подвесной кронштейн, усиливающая пластина подрамника
• Система сидений: B260LY / HC260YD+Z
Рама сиденья, направляющая скольжения сиденья
• Система защиты от столкновений: B260LY / HC260YD+Z
Усилительная балка бампера, ударная балка двери
Варианты применения и преимущества легкого веса
• Пример 1: Для седана А-класса совместного предприятия материал внутренней панели двери был заменен с DC04 на B210P1; толщина листа была уменьшена с 0,8 мм до 0,7 мм. Масса отдельных деталей снижена на 0,3 кг, общая масса автомобиля - на 1,2 кг, при этом затраты на материалы снижены примерно на 5%.
• Пример 2: Для внедорожника отечественного бренда усиление задней стойки было заменено с B210P1 на HC260Y; толщина уменьшилась с 1,2 мм до 1,0 мм. Вес одной детали уменьшился на 0,8 кг, одновременно повысились показатели безопасности при боковом ударе.
• Общая производительность: Сталь HS-IF обеспечивает снижение веса на 10-20% по сравнению с обычной низкоуглеродистой сталью, что делает ее на сегодняшний день наиболее экономичным решением для облегчения веса автомобилей.
六、 Приложение для моделирования CAE
Широкое применение HS-IF steel в значительной степени зависит от технологии CAE-моделирования. Точные модели материалов и параметры являются основной гарантией точности моделирования.
1. Моделирование процесса штамповки
• Программное обеспечение: AutoForm, Dynaform, LS-DYNA
• Рекомендуемые модели материалов: MAT37 (базовый), MAT125 (высокоточный)
• Ключевые параметры: Истинная кривая зависимости напряжения от деформации, значения r и n в трех направлениях, диаграмма предельных значений (FLD)
• Области применения: Проектирование вытяжной головки, оптимизация усилия крепления заготовки, прогнозирование образования складок и трещин, компенсация обратного хода пружины.
2. Моделирование безопасности при столкновении
• Программное обеспечение: LS-DYNA, PAM-CRASH
• Рекомендуемые модели материалов: MAT24 (базовый), MAT123 (с возможностью нанесения повреждений)
• Ключевые параметры: Статические и динамические кривые зависимости напряжения от деформации, параметры Каупера-Симондса (C=40,4с⁻1, P=5)
• Области применения: моделирование лобовых / боковых / задних столкновений, анализ защиты пешеходов.
3. Ключевые моменты для повышения точности моделирования
• Вместо непосредственного использования стандартных номинальных значений следует использовать фактические данные измерений по материалу.
• Учитывайте влияние истории штамповки на свойства материала (уменьшение толщины, упрочнение при обработке).
• Отдельное моделирование должно быть проведено для оцинкованных стальных листов, коэффициенты трения которых отличаются от коэффициентов трения холоднокатаной голой стали.
• Для точечных сварных швов должны быть использованы модели ACM или крепежных элементов.
Резюме
Благодаря идеальному балансу между способностью к глубокой вытяжке, превосходным качеством поверхности и механической прочностью, на долю стали HS-IF приходится от 30 до 40% общего потребления стали для автомобильных кузовов, что делает ее незаменимым основным материалом для кузовов транспортных средств.
В настоящее время сталь HS-IF совершенствуется в направлении повышения прочности. Компания Baosteel разработала такие марки, как HC300Y и HC340Y. В будущем сталь HS-IF будет использоваться в сочетании с DP steel и TRIP steel для создания более оптимизированной системы материалов кузова автомобиля.
Основной вывод: Сталь HS-IF - единственная марка, способная одновременно удовлетворять трем требованиям: штамповка сложной формы, высокие стандарты качества поверхности и умеренная несущая способность, что делает ее незаменимой для любого другого типа стали.


