


Бренды серий CR, HR, LA и CL, которые часто встречаются в повседневном использовании, могут показаться простыми в названии. Однако за каждым из них стоит особый дизайн композиции, производственный процесс, границы производительности и применимый сценарий. Неправильный выбор может не только вызвать проблемы с формованием и сваркой, но и потенциально привести к возникновению таких опасностей, как усталость и коррозия.
В этой статье кратко описываются концептуальные характеристики, механические свойства, производственные процессы и сценарии применения в автомобилях четырех основных серий основных брендов. В то же время в нем представлены методы CAE-моделирования и решения для устранения распространенных неисправностей на производстве, что позволяет инженерам, занимающимся такими вопросами, как материалы, штамповка, корпус и CAE, быстро ознакомиться с ними.
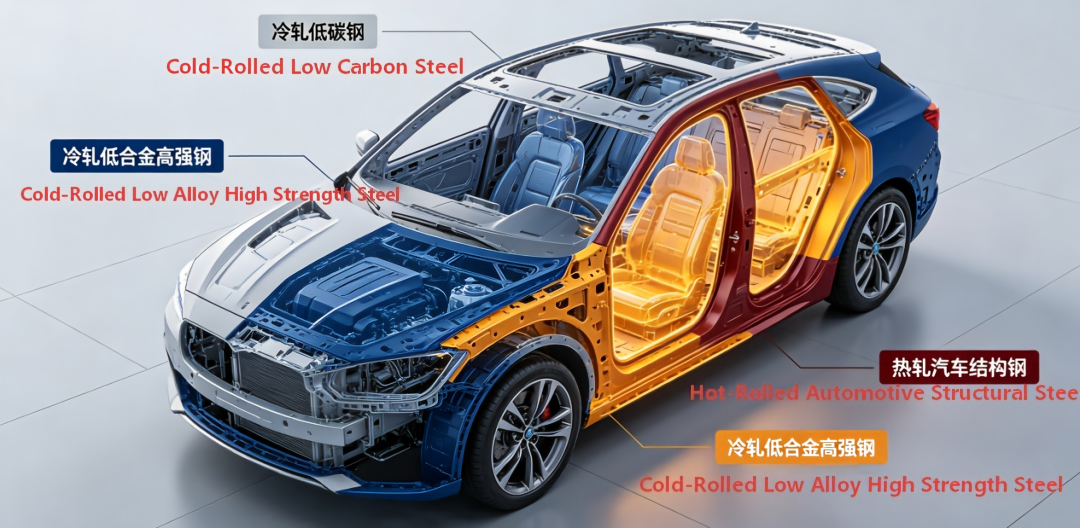
一、 Обзор системы материалов и правил присвоения наименований сортам.
Эта система присвоения имен номерным знакам является глобальным стандартом для холоднодеформированных стальных листов в автомобильной промышленности. Ее основная логика присвоения имен основана на процессе прокатки, степени прочности и характеристиках применения:
• Префикс: CR = Холоднокатаный, HR = горячекатаный, HD = Горячеоцинкованный горячекатаный прокат
• Низкоуглеродистая мягкая сталь: номера суффиксов обозначают марки штамповки в диапазоне от 1 до 5, которые расположены последовательно: марка штамповки → марка глубокой вытяжки → марка сверхглубокой вытяжки → марка сверхглубокой вытяжки → марка сверхглубокой вытяжки.
• Низколегированная высокопрочная сталь (с суффиксом "LA"): среднее число обозначает минимальный предел текучести (в МПа). "LA" означает низколегированное микролегирование (низколегированный сплав). В нем достигается баланс между прочностью и пластичностью благодаря таким микроэлементам, как Nb, Ti и V.
•Конструкционная сталь (с суффиксом CL): среднее число обозначает минимальный предел прочности при растяжении (МПа). CL расшифровывается как Cold Forming Structural, что подчеркивает свойства при изгибе и прокатке, и в основном используется для изготовления колес и рам.
- Концептуальные характеристики и основные характеристики материалов каждой серии
2.1 Холоднокатаная мягкая сталь
Основное свойство низкоуглеродистой закаленной стали / IF-стали с содержанием углерода ≤ 0,12%, получаемой в процессе холодной прокатки и отжига. Ее основные характеристики включают превосходную пластичность, хорошую формуемость, отличную свариваемость и низкую стоимость. Это основной материал для автомобильных кузовных панелей и простых конструктивных элементов, на долю которого приходится более 40% холоднокатаного стального листа, используемого в кузовах автомобилей.
• Основные физические параметры: Плотность 7,85 г/см3, модуль упругости 206 ГПа, коэффициент Пуассона 0,3, коэффициент теплового расширения 11,7×10⁻⁶/℃
• Химические свойства: Коррозионная стойкость необработанной плиты средняя. Его необходимо использовать в сочетании с электрофорезом, нанесением покрытий или гальваническим покрытием; Низкоуглеродистая конструкция обеспечивает отличную свариваемость и подходит для всех традиционных сварочных процессов, таких как точечная сварка, дуговая сварка и лазерная сварка. Механические свойства сердцевины (поперечные образцы толщиной 0,8 - 2,0мм)
Механические свойства сердцевины (поперечные образцы толщиной 0,8 - 2,0 мм)
|
Класс |
Диапазон пределов текучести (МПа) |
Диапазон пределов прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (≥ %) |
Типичный коэффициент текучести при растяжении |
Степень формуемости |
Соответствует национальному стандарту |
|
CR1 |
140-300 |
270-410 |
28 |
0.65 |
Класс штамповки |
DC01 |
|
CR2 |
140-240 |
270-370 |
34 |
0.60 |
Класс глубокой вытяжки (DD) |
DC03 |
|
CR3 |
140-210 |
270-350 |
38 |
0.56 |
Класс сверхглубокой вытяжки (EDD) |
DC04 |
|
CR4 |
140-180 |
270-330 |
39 |
0.53 |
Специальный класс сверхглубокой вытяжки |
DC05 |
|
CR5 |
110-170 |
260-330 |
41 |
0.47 |
Класс сверхглубокой вытяжки (UDD) |
DC06 |
Примечание: Отношение предела текучести к растяжению рассчитывается на основе типичных средних значений, в частности [(верхний предел текучести + нижний предел текучести) / 2] ÷ [(верхний предел текучести + нижний предел текучести) / 2], то же самое применяется и в дальнейшем. Чем больше число в обозначении марки, тем лучше формуемость, тем ниже коэффициент текучести при растяжении и тем выше способность к деформации при вытяжке.
2.2 Холоднокатаная сталь HSLA
Понятие и характеристики
В низкоуглеродистую сталь добавляются легирующие элементы, такие как Nb, Ti и V. Ее прочность повышается за счет измельчения зерен и упрочнения за счет осаждения. Классифицируется как обычная высокопрочная сталь, ее предел текучести составляет 210-460 МПа.
Обладая более высокой прочностью, он сохраняет хорошую деформируемость в холодном состоянии и свариваемость. Являясь основным легким материалом для изготовления деталей автомобильных кузовов, он позволяет уменьшить толщину на 10-20% по сравнению с низкоуглеродистой сталью, обеспечивая эквивалентные конструктивные характеристики.
Механические свойства сердцевины (поперечные образцы, толщина: 0,8~2,5 мм)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (≥ %) |
Типичное отношение предела текучести к растяжению |
|
CR210LA |
210~300 |
310~410 |
31 |
0.71 |
|
CR240LA |
240~320 |
320~430 |
28 |
0.74 |
|
CR270LA |
270~350 |
350~460 |
26 |
0.76 |
|
CR300LA |
300~380 |
380~490 |
23 |
0.78 |
|
CR340LA |
340~430 |
410~530 |
21 |
0.82 |
|
CR380LA |
380~470 |
450~570 |
19 |
0.83 |
|
CR420LA |
420~520 |
480~600 |
17 |
0.85 |
|
CR460LA |
460~580 |
520~680 |
15 |
0.87 |
2.3 Горячекатаная низколегированная высокопрочная сталь (горячекатаная HSLA)
Концептуальные характеристики
Горячекатаная высокопрочная сталь из микролегированных сплавов, получаемая в процессе контролируемой прокатки и контролируемого охлаждения (TMCP), толщиной от 1,5 до 12 мм, имеет предел текучести от 300 до 500 МПа. По сравнению с холоднокатаным HSLA горячекатаный прокат имеет большую толщину и обладает лучшей прочностью и ударной вязкостью, что делает его пригодным для изготовления толстостенных несущих конструкций и деталей шасси.
Среди них HD340LA - это версия для горячего цинкования, при этом механические свойства основного материала такие же, как у HR340LA, а на поверхность наносится дополнительное покрытие для горячего цинкования, повышающее коррозионную стойкость в 3-5 раз, что подходит для использования в агрессивных средах, таких как шасси.
Механические свойства сердцевины (поперечные образцы толщиной 2,0 - 6,0 мм)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (≥ %) |
Типичное отношение предела текучести к растяжению |
|
HR300LA |
300~380 |
380~500 |
26 |
0.79 |
|
HR340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HD340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HR380LA |
380~480 |
450~580 |
22 |
0.83 |
|
HR420LA |
420~520 |
480~600 |
22 |
0.86 |
|
HR460LA |
460~560 |
520~650 |
20 |
0.87 |
|
HR500LA |
500~620 |
550~700 |
18 |
0.89 |
2.4 Горячекатаные конструкционные стали (для автомобилей)
Концептуальные характеристики
Горячекатаная сталь, специально разработанная для изготовления деталей автомобильной промышленности методом холодной штамповки. Микроструктура в основном состоит из однородных феррита и перлита. Она направлена на оптимизацию характеристик холодной гибки и прокатки, а также на усталостную прочность. Она особенно подходит для таких процессов, как прокатка профилей колес и гибка рам. По сравнению со сталью HSLA такой же прочности, она имеет более низкое отношение текучести к прочности, лучшую производительность при изгибе, а также превосходную ударопрочность и усталостную стойкость.
Основные механические свойства (поперечные образцы толщиной 2,0 - 8,0 мм)
|
Класс |
Диапазон пределов текучести (≥МПа) |
Диапазон прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (≥ %) |
Типичный коэффициент текучести при растяжении |
Основные характеристики |
|
HR330CL |
225 |
330~430 |
33 |
0.72 |
Отличные характеристики при холодной гибке, подходит для колесных дисков легковых автомобилей |
|
HR420CL |
305 |
420~540 |
29 |
0.76 |
Сбалансированное сопротивление изгибу и прочность, применимые к колесам и рамам легких грузовиков |
|
HR450CL |
335 |
450~570 |
27 |
0.77 |
Высокая прочность и ударопрочность, идеально подходят для колесных дисков тяжелых грузовиков |
|
HR500CL |
380 |
500~620 |
24 |
0.79 |
Высокая несущая способность, подходит для рам и корпусов мостов большой грузоподъемности |
三、Подробное введение в производственные процессы
3.1 Процесс производства холоднокатаной низкоуглеродистой мягкой стали
• Ключевой процесс 1: Отжиг
Стальные листы, полученные методом периодического отжига, обладают превосходной формуемостью и подходят для глубокой вытяжки марок CR3 ~ CR5; непрерывный отжиг обеспечивает высокую эффективность производства и неизменные свойства материала, соответствующие обычным штамповочным маркам CR1 ~ CR2.
• Ключевой процесс 2: Закалочная прокатка
Закалочная прокатка с небольшим обжатием устраняет плато текучести, улучшает качество поверхности и предотвращает дефекты ленты Людерса во время штамповки.
• Высококачественная продукция: в марках CR4 и CR5 в основном используется сталь IF (сталь без промежуточных включений). Легирующие элементы Ti и Nb добавляются для иммобилизации атомов C и N, обеспечивая сверхнизкий предел текучести и сверхвысокое относительное удлинение.
3.2 Процесс производства высокопрочной низколегированной стали HSLA
• Горячекатаной HSLA
Точный контроль за добавлением микросплавных элементов Nb, Ti и V в процессе выплавки стали. На чистовом стане применяется низкотемпературная прокатка с контролируемым обжатием в сочетании с ламинарным ускоренным охлаждением. Прочность и ударная вязкость одновременно повышаются за счет измельчения зерна и осаждения, а заданные механические свойства могут быть получены без последующей термообработки.
• Холоднокатаный прокат HSLA
В качестве сырья используются горячекатаные рулоны HSLA. После травления и холодной прокатки для уменьшения толщины проводится непрерывный отжиг для регулирования рекристаллизации и осаждения фаз, что позволяет получать холоднокатаные изделия со сбалансированной прочностью и формуемостью.
3.3 Производственный процесс горячекатаной конструкционной стали (серия CL)
Применяйте технологию непрерывной горячей прокатки. Строго контролируйте температуру конечной прокатки и температуру намотки для получения однородной ферритно-перлитной микроструктуры и строго ограничивайте качество полосчатой структуры. Готовая сталь обладает превосходной формуемостью и не дает трещин при холодной гибке на 180°.
При этом чистота расплавленной стали оптимизирована для снижения содержания включений и увеличения срока службы таких компонентов, как колеса.
四、. Расширение сферы применения в промышленности и автомобилестроении.
4.1 Применение холоднокатаной низкоуглеродистой мягкой стали
•CR1: Детали, изготовленные простой штамповкой, такие как крышки моторного отсека, перегородки топливного бака, аксессуары для сидений, дверные кронштейны, различные усиливающие прокладки и общие конструктивные элементы с низкими требованиями к формовке.
•CR2: Обычные детали глубокой вытяжки, такие как внутренние панели дверей, накладки багажного отделения, передние крылья, накладки для отделки пола, внутренние панели колесных колодок.
•CR3 - CR4: Сложные детали покрытия и внутренние пластины, такие как наружные пластины капота двигателя, боковые панели, крышки крыши, наружные панели дверей и каркасы приборной панели.
•CR5: Детали сверхглубокой вытяжки, такие как маслосъемные поддоны, устройства для вытяжки сложной формы, пороговые внутренние пластины и конструктивные элементы сложной формы для вытяжки.
4.2 Применение холоднокатаной низколегированной высокопрочной стали
• ** Низкоуглеродистая сталь (CR210LA\CR300LA)**: Для замены низкоуглеродистой стали используются элементы усиления кузова, такие как пластины для усиления дверных балок, элементы для усиления порогов пола, каркас сиденья и поперечная балка пола, что позволяет снизить вес на 10-15%.
• Средне-высокая прочность (CR340LA ~ CR460LA): Основные несущие конструкции кузова автомобиля, такие как усилительные пластины боковых стоек, балка пола, элементы усиления передней продольной балки, направляющие для сидений и места крепления бампера, являются основными материалами, обеспечивающими безопасность конструкции всего автомобиля. кузов транспортного средства.
4.3 Применение горячекатаной низколегированной высокопрочной стали
• Система шасси: Подрамник, рычаги управления, стабилизаторы, корпус заднего моста, кронштейны амортизаторов, способные выдерживать высокие ударные и переменные нагрузки.
• Конструкция кузова: передние/ задние продольные балки, поперечины бампера, элементы усиления пола и т.д., толстостенные энергопоглощающие конструкции.
• Оцинкованное исполнение (серия HD): Нижние рычаги шасси, подрамники и т.д. для компонентов, работающих в агрессивных средах, не требуют дополнительной покраски, что обеспечивает устойчивость к коррозии в течение 5-8 лет.
4.4 Применение горячекатаных конструкционных сталей (серия CL).
• Колесная система: HR330CL используется для изготовления колесных дисков легковых автомобилей подвижного типа; HR420CL/HR450CL используются для изготовления колесных спиц и ободьев коммерческих автомобилей, пригодных для процесса прокатки, с отличной ударопрочностью и усталостной стойкостью.
• Рама и поперечные балки: Продольные балки рам большегрузных грузовиков, каркасы кузовов автобусов и боковые панели купе - все это требует применения длинномерных конструктивных элементов с высокой прочностью на изгиб.
• Другие конструктивные элементы: трубы трансмиссионного вала, корпуса ведущих мостов, боковые панели контейнеров и т.д. - изготавливаются методом холодной штамповки.
五 Расширяются возможности CAE-моделирования
5.1 Моделирование процесса прессования
• Основные инструменты: AutoForm, Dynaform, LS-DYNA
• Модель материала: Общая * Модель упругопластического анизотропного материала MAT_024, объединенная с критерием текучести Hill48, с вводом значений r, n, кривой зависимости напряжение-деформация и диаграммы пределов формообразования FLD.
• Основные сценарии применения:
a. Прогнозирование дефектов при формовании: раннее выявление таких рисков, как растрескивание при растяжении, образование складок и чрезмерное утончение, оптимизация усилия зажима, расположения ребер растяжения и формы заготовки, что сокращает количество испытаний пресс-формы на месте.
b. Прогнозирование и компенсация остаточной деформации: Высокопрочная сталь отличается высоким пределом текучести и большой остаточной деформацией. С помощью моделирования точно рассчитывается величина остаточной деформации, а поверхность формы корректируется в обратном порядке, что увеличивает вероятность успешного использования пробной формы более чем на 60%.
в. Проверка выбора материала: сравнение пределов формования различных марок, исходя из требований к прочности, выбор материала с наилучшими характеристиками формования и наименьшими затратами.
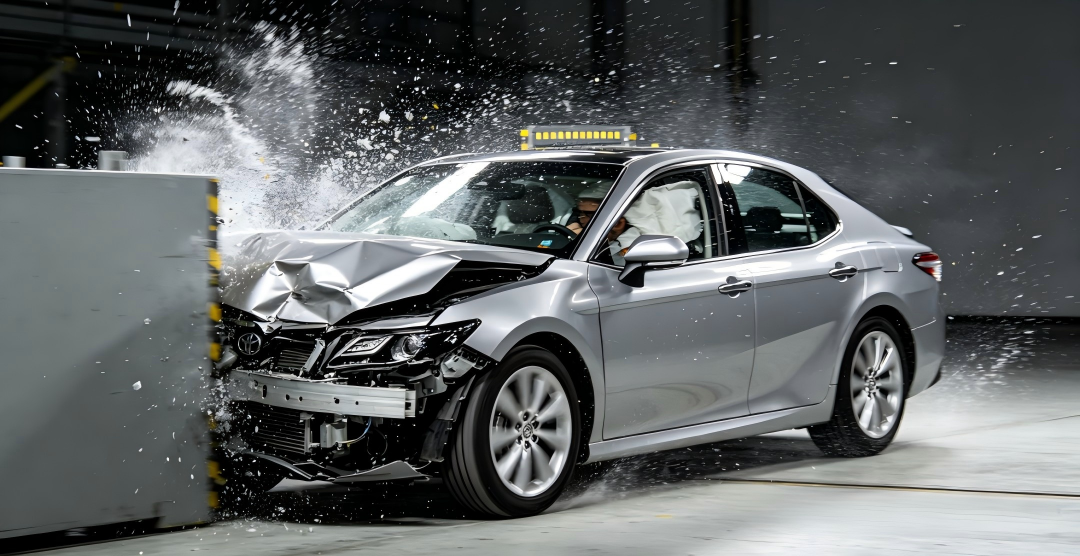
5.2 Моделирование безопасности при столкновении
• Основные инструменты: LS-DYNA, ABAQUS/Explicit
• Модели материалов: используйте модель упругопластического материала, которая учитывает влияние скорости деформации. Введите параметры скорости деформации Каупера-Саймондса, чтобы точно смоделировать упрочняющее действие материала при высокоскоростных столкновениях.
• Основные сценарии применения:
a. Анализ ударопрочности всего транспортного средства в целом: в условиях сильного удара, бокового удара и сжатия крыши оцените способность конструкции поглощать энергию и объем внутреннего пространства салона, а также оптимизируйте соответствие прочности материалов для различных деталей - выберите материалы с несколько меньшим коэффициентом текучести в зоне поглощения энергии и большей пластической деформацией ассортимент, а также выбор материалов с высоким коэффициентом текучести и высокой прочностью в зоне защиты от проникновения.
b. Проверка эксплуатационных характеристик на уровне компонентов: специальное моделирование, например, удара бампером на низкой скорости, бокового удара дверью и прочности сиденья, для проверки соответствия выбранного материала нормативным требованиям и эксплуатационным характеристикам.
5.3 Моделирование усталостной прочности
• Основные инструменты: nCode DesignLife, MSC Fatigue, FEMFAT
• Основные сценарии применения:
a. Анализ усталости в течение длительного периода времени: На основе метода S-N stress-life оценивают усталостную долговечность компонентов, подвергающихся переменным нагрузкам, таких как детали шасси и колеса, определяют зоны концентрации напряжений и распределяют их путем оптимизации конструкции.
b. Оценка усталости сварного шва: Используйте метод структурных напряжений для расчета усталостной долговечности точечных и дуговых сварных швов, а также оптимизируйте расположение сварных швов и процедуры сварки.
c. Анализ коррозионно-усталостной связи: Объедините показатели коррозии в окружающей среде для оценки долговременной усталостной долговечности деталей с покрытием или красками.
六. Распространенные проблемы и решения при производстве и применении материалов
6.1 Усталостное разрушение
Описание проблемы: При длительных переменных нагрузках усталостные трещины образуются в местах концентрации напряжений (отверстия, скругления, сварные швы) и распространяются вплоть до разрушения. Это основной способ отказа элементов конструкции шасси, колес и кузова.
Решения:
• Оптимизация моделирования: рассчитайте усталостные характеристики на весь срок службы с помощью программного обеспечения для моделирования усталости, чтобы выявить зоны повышенного риска. Уменьшите концентрацию напряжений, увеличив радиусы скругления, добавив усиливающие ребра жесткости и отрегулировав толщину стенок.
• Выбор материала: Для деталей со строгими требованиями к усталостной прочности используйте закаленную сталь с превосходным контролем включения, например, сталь, предназначенную для колес серии CL, которая обеспечивает усталостную прочность на 10-15% выше, чем обычная сталь с эквивалентной прочностью на растяжение.
• Усовершенствование процесса: повышение остаточных напряжений при сжатии за счет упрочнения поверхности, включая дробеструйную обработку и вальцовую полировку; оптимизация параметров сварки для минимизации дефектов сварного шва и остаточных напряжений при растяжении.
6.2 Коррозионное разрушение
Описание проблемы: Электрохимическая коррозия возникает, когда материалы подвергаются воздействию влаги, солевых брызг или антиобледенительных средств, что приводит к уменьшению толщины стенок и ухудшению механических свойств. Сильная коррозия приводит к образованию перфораций, которые обычно встречаются на шасси, нижних панелях кузова и колесных арках.
Решения:
• Защита поверхности: Отдавайте предпочтение горячеоцинкованным и покрытым цинком, алюминием и магнием стальным листам (серия HD). В сочетании с электрофоретическим покрытием и герметиком для корпуса из ПВХ срок службы от коррозии может быть увеличен в 3-10 раз.
• Конструктивное решение: Исключите закрытые полости для улавливания воды; спроектируйте дренажные и вентиляционные отверстия, чтобы уменьшить ускоренную коррозию, вызванную скоплением жидкости и пыли.
• Усовершенствование материалов: Для особо агрессивных сред используйте покрытия с повышенной коррозионной стойкостью или дополнительные системы катодной защиты.
6.3 Разрушение при пластической деформации
Описание проблемы: Необратимая пластическая деформация возникает, когда компоненты подвергаются перегрузкам или ударным нагрузкам, что приводит к превышению допустимых размеров и функциональному отказу. Типичные случаи включают деформацию бампера при столкновении, изгиб рамы и деформацию каркаса сиденья.
Решения:
• Имитационный анализ: Проведите конечно-элементный анализ статической прочности и ударного воздействия, чтобы рассчитать распределение напряжений и величину деформации и заранее оценить несущую способность конструкции.
• Усовершенствование материала: выберите марки с более высоким пределом текучести, например, с CR340LA на CR420LA или с HR340LA на HR420LA, чтобы повысить устойчивость к деформации.
• Оптимизация конструкции: измените геометрию поперечного сечения и добавьте усиливающие ребра жесткости для повышения жесткости конструкции и распределения локализованных нагрузок.
6.4 Разрушение при растрескивании
6.4.1 Описание проблемы растрескивания при прессовании: В процессе прессования локальная деформация превышает предел прочности материала, что приводит к образованию микроскопических или макроскопических трещин, которые являются наиболее распространенным дефектом при производстве прессов.
Решение:
• Предварительное моделирование: используйте программное обеспечение, такое как AutoForm, для моделирования всего процесса прессования, прогнозирования зоны растрескивания и оптимизации усилия зажима, увеличения радиуса формы и регулировки сопротивления волочильных ребер.
• Оптимизация материалов: для деталей сложной вытяжки выбирайте материалы с более высоким коэффициентом удлинения и большим значением n, например, используйте CR3 вместо CR1 для деталей глубокой вытяжки и отдавайте предпочтение стали HSLA с низким пределом текучести для высокопрочных деталей.
• Усовершенствование процесса: Используйте высокоэффективное масло для прессования, чтобы усилить смазывающий эффект, оптимизировать контур заготовки и снизить концентрацию локальных деформаций.
6.4.2 Описание проблемы растрескивания при эксплуатации: Во время эксплуатации деталь подвергается ударным или переменным нагрузкам, что приводит к хрупкому растрескиванию или усталостному расширению, которое в основном происходит в сварных швах и зонах концентрации напряжений.
Решение:
• Оценка ударной вязкости: с помощью моделирования ударной вязкости при разрушении и низкотемпературных испытаний на ударную вязкость можно оценить риск хрупкости материала при низких температурах. В высокогорных регионах предпочтение следует отдавать высокопрочной стали HSLA.
• Контроль сварки: Перед сваркой высокопрочной стали необходимо произвести соответствующий предварительный нагрев, контролировать мощность линии и избегать образования холодных трещин; после сварки выполнить обработку для снятия напряжений, чтобы уменьшить остаточные напряжения.
• Оптимизация конструкции: Устраните источники концентрации напряжений, такие как острые углы и кромки, и сгладьте переходные участки.
6.5 Чрезмерная упругость
Описание проблемы: После штамповки деталь имеет отклонение по размеру от проектного из-за упругого восстановления, что приводит к недостаточной точности сборки для высокопрочной стали с более высоким коэффициентом текучести. Чем выше коэффициент текучести, тем сильнее пружинистость, что приводит к недостаточной точности сборки.
Решение:
• Имитационная компенсация: точно прогнозируйте величину упругости при помощи моделирования пресса, выполняйте обратную геометрическую компенсацию поверхности формы, что в настоящее время является основным и эффективным методом контроля упругости при прессовании высокопрочной стали.
• Оптимизация процесса: добавьте процессы доводки, увеличьте время выдержки и используйте процессы горячего формования или холодной доводки для уменьшения упругости.
• Баланс материалов: Отдавайте предпочтение материалам с несколько меньшим пределом текучести, чтобы снизить сложность контроля упругости и затраты на пресс-формы.
6.6 Дефекты и отказы при сварке.
Описание проблемы: Образуются небольшие зазубрины на сварном шве, ложная сварка и трещины на сварном шве, что приводит к недостаточной прочности соединения, а также к тому, что места сварки или сварные швы отваливаются во время обслуживания.
Решение:
• Оптимизация параметров: Низкоуглеродистая сталь и сталь HSLA обладают отличными сварочными свойствами. Отрегулируйте сварочный ток, давление и время подачи напряжения в соответствии с оптимальными параметрами; для оцинкованной стали используйте трехэтапный процесс сварки, чтобы уменьшить разбрызгивание и ложную сварку.
• Контроль материалов: Строго контролируйте содержание углерода в стали HSLA на уровне ≤ 0,45%, чтобы обеспечить низкую чувствительность к холодному растрескиванию.
• Проверка с помощью моделирования: используйте SORPAS и другие программы для моделирования сварки, чтобы смоделировать процесс формирования сварного шва и быстро оптимизировать параметры процесса сварки.
七、Заключение
Четыре основные серии стали охватывают большинство сценариев применения в автомобилях, начиная от наружных панелей кузова и заканчивая конструктивными элементами шасси. Основная логика выбора материала заключается в следующем: для наружных панелей предпочтение должно отдаваться низкоуглеродистой стали глубокой вытяжки, которая гарантирует отличную формуемость; сталь HSLA является оптимальным выбором для конструктивных элементов, обеспечивающим баланс прочности и легкости; конструкционная сталь серии CL рекомендуется для холодногнутых или гнутых профилем деталей например, колеса и рамы, которые требуют как хорошей формуемости, так и исключительной усталостной стойкости.
В сочетании с технологиями CAE-моделирования, включая штамповку, анализ ударных нагрузок и усталости, характеристики материала могут быть проверены заранее на этапе разработки, чтобы избежать потенциальных рисков поломки. Такой подход значительно сокращает циклы разработки и затраты на метод проб и ошибок, а также стал стандартизированным рабочим процессом для современной автомобильной материаловедческой отрасли.
Основной технологический процесс: Выплавка конвертерной стали → Непрерывная разливка → Горячая прокатка (черновая прокатка + чистовая прокатка) → Ламинарное охлаждение и намотка рулонов → Травление → Холодная прокатка → Отжиг → Закалочная прокатка → Чистовая обработка и продольная резка.


