


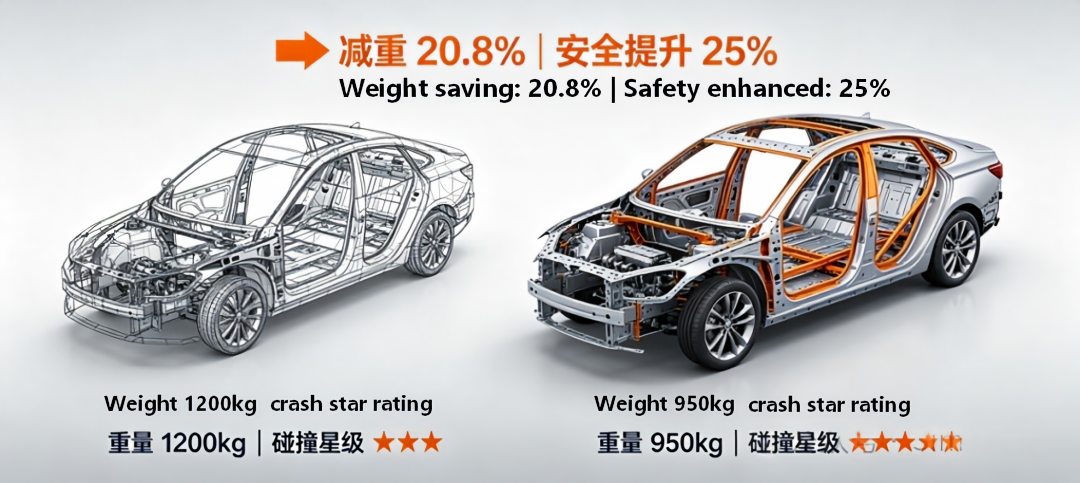
1. Закалочная легированная сталь (QP): аналог "формовочного потолка" с таким же уровнем прочности
1. Основная концепция
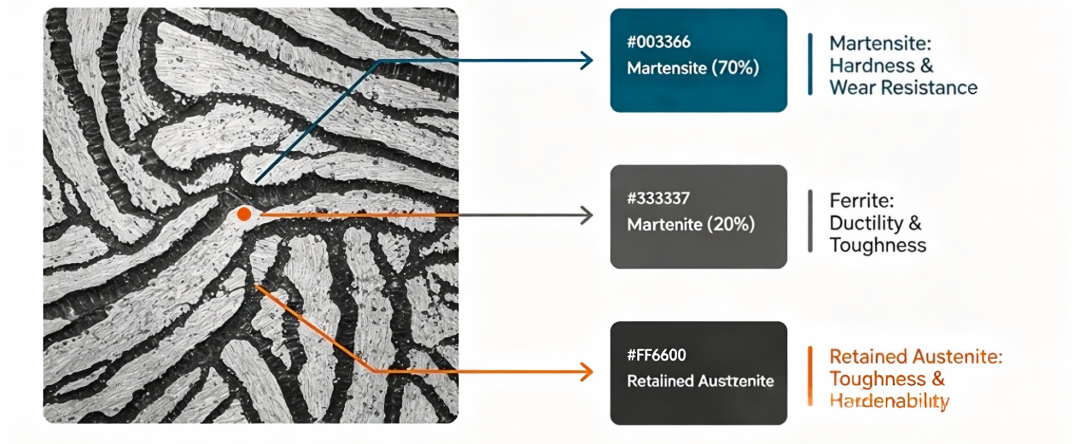
Закалочно- разделительная сталь (QP Steel), эталонный продукт из усовершенствованной высокопрочной стали третьего поколения, обеспечивает точный контроль микроструктуры благодаря уникальному процессу термообработки "закалочно - разделительная сталь": 70% мартенсита (обеспечивает сверхвысокую прочность) + 20% феррита (обеспечивает пластичность). + 10% остаточного аустенита (обеспечивает эффект пластичности при фазовом превращении).
Самый значительный прорыв заключается в том, что даже при сверхвысоких уровнях прочности 980 МПа и 1180 МПа он по-прежнему может поддерживать относительное удлинение и характеристики расширения отверстий, значительно превосходящие показатели стали DP в той же категории. Это позволило полностью решить проблему, связанную с тем, что "высокая прочность неизбежно приводит к ухудшению формуемости".
2. Краткий обзор основных механических свойств (поперечное направление при комнатной температуре).
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения (A50) |
Типичный коэффициент текучести при растяжении |
Основные преимущества |
|
HC600/980QP |
600~850 |
≥980 |
≥15% |
0.61~0.87 |
Сбалансированный состав |
|
HC600/980QP-EL |
600~850 |
≥980 |
≥20% |
0.61~0.87 |
Версия с высоким относительным удлинением (+33%) |
|
HC820/1180QP |
820~1100 |
≥1180 |
≥8% |
0.69~0.93 |
Сверхвысокая степень прочности |
|
HC820/1180QP-EL |
820~1100 |
≥1180 |
≥14% |
0.69~0.93 |
Сверхвысокая прочность и превосходная формуемость |
✅ Другие ключевые показатели: Коэффициент расширения отверстия ≥ 35%, модуль упругости 206±10 ГПа, коэффициент Пуассона 0,30. Оцинкованное покрытие выдерживает 800-часовое испытание нейтральным солевым напылением.
3. Процесс изготовления стержня (непрерывный отжиг)
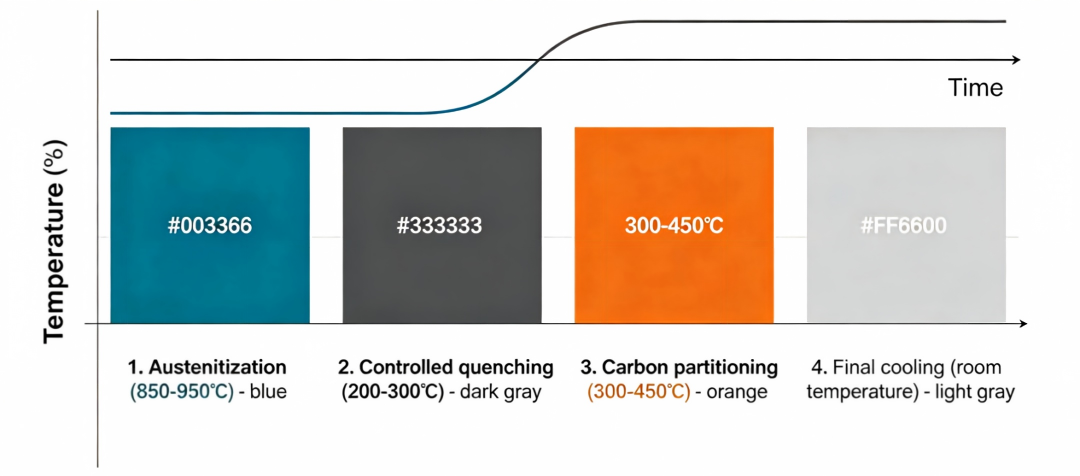
1.Аустенизация: нагревают и выдерживают при температуре 850 ~ 950℃ для полной аустенизации микроструктуры.
2.Контролируемая закалка: Быстрое охлаждение до температуры между Ms и Mf (200 ~ 300℃) для получения мартенсита и нетрансформированного аустенита.
3.Разделение углерода: Выдержка при температуре 300 ~ 450℃. Углерод диффундирует из мартенсита в аустенит, стабилизируя его.
4.Окончательное охлаждение: Охлаждение до комнатной температуры. Стабильный остаточный аустенит сохраняется, образуя трехфазную композитную микроструктуру.
4. Применение в серийном производстве комплектных транспортных средств
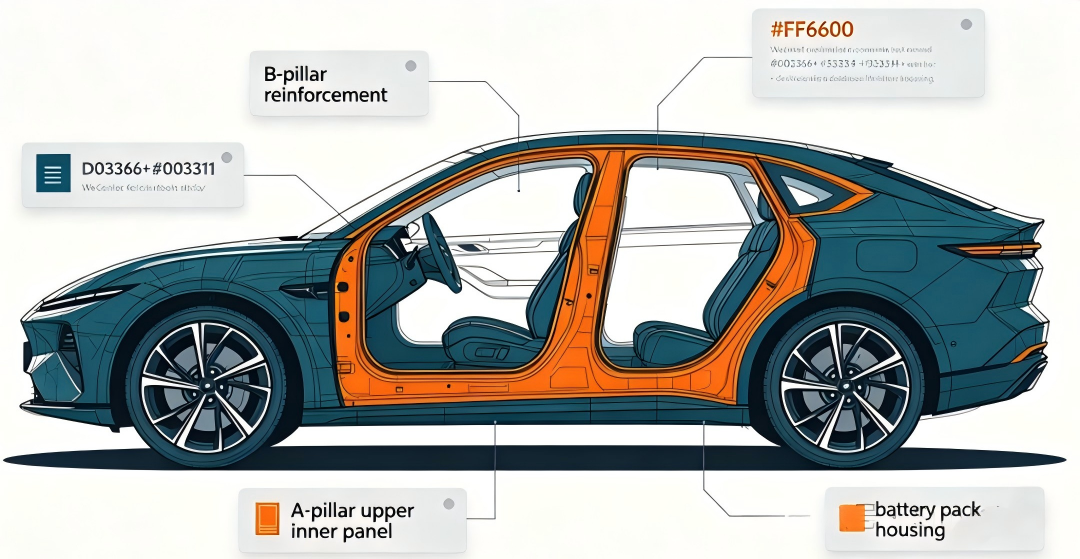
Основные области применения: Элементы безопасности сложной формы и конструктивные элементы для аккумуляторных батарей транспортных средств new energy
• Усиление задней стойки, верхняя внутренняя передняя стойка, противоударная балка двери, боковая рейка крыши
•Задняя часть переднего лонжерона, рама сиденья, кронштейн двигателя
•Корпус аккумуляторной батареи, поперечная балка и боковая балка для новых энергетических автомобилей
Примеры применения в полевых условиях:
•Для усиления задней стойки автомобиля отечественной марки: 2,0 мм HC600/980QP заменены на 2,5 мм DP780. Это позволило снизить вес на 20% и повысить ударопрочность на 12%.
• Для верхней внутренней передней стойки модели совместного предприятия: 1,0 мм HC600/980QP-Z заменил 1,2 мм DP600. Вес детали был снижен на 16,7%, и одновременно уменьшилась площадь передней стойки.
• Для нижнего корпуса аккумуляторного блока новой марки energy vehicle: для цельнолитой штамповки применен материал HC600/980QP-E толщиной 1,5 мм. Количество точек сварки уменьшилось на 30%, а жесткость конструкции увеличилась на 25%.
5. Ключевые моменты CAE-моделирования
Моделирование прессования и формования (AutoForm/Dynaform)
•Рекомендуемая модель: Гибридное упрочнение Swift/Hockett-Sherby + модель текучести Yld2000-2d
•Необходимые исходные данные: Истинная кривая зависимости напряжение-деформация (деформация до 10% после максимального усилия), значение r, кривая FLD
•Основное внимание уделяется постоянному упрочнению, вызванному эффектом растяжения, ухудшению модуля упругости при пластической деформации
Моделирование безопасности при столкновении (LS-DYNA)
•Базовая модель: *MAT_PIECEWISE_LINEAR_PLASTICITY(MAT_24)
•Высокоточная модель: *MAT_GISSMO (учитывающая трехосность напряжений и влияние угла поворота на разрушение)
•Параметры скорости деформации: C = 40,4, P = 5
• Критерий разрушения: Используйте кривую трехосности напряжений - деформации разрушения, не используйте единственный критерий максимальной пластической деформации
2. Горячекатаная сталь SAPH: Основная рабочая лошадка для автомобильной промышленности
2.1 Основная концепция
Серия SAPH относится к горячекатаным листовым сталям с травлением для автомобильных конструкций, изготовленным в соответствии со стандартами JIS G3113. Они относятся к семейству низкоуглеродистой марганцевой стали со сбалансированными механическими свойствами, достигаемыми за счет контролируемой прокатки и контролируемого охлаждения.
Классификация марок:
S = Сталь, A = Автомобильная промышленность, P = Детали, H = Горячекатаный прокат, за которым следует число, обозначающее минимальный предел прочности при растяжении в МПа.
Ее наиболее выдающимися характеристиками являются низкая стоимость, хорошая формуемость и отличная свариваемость, что делает ее наиболее широко используемой базовой конструкционной сталью в автомобильной промышленности.
2.Краткий обзор основных механических свойств (продольное направление при комнатной температуре).
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения (A50) |
Типичное отношение предела текучести к растяжению |
Изгиб на 180° |
|
SAPH400 |
≥255 |
≥400 |
≥31% |
0.64 |
D=2a |
|
SAPH440 |
≥305 |
≥400 |
≥29% |
0.69 |
D=3a |
✅ Другие ключевые показатели: Углеродный эквивалент ≤ 0,40%; незначительное размягчение в зоне термического воздействия после сварки; шероховатость поверхности Ra ≤ 1,6 мкм после травления.
3. Процесс изготовления стержня
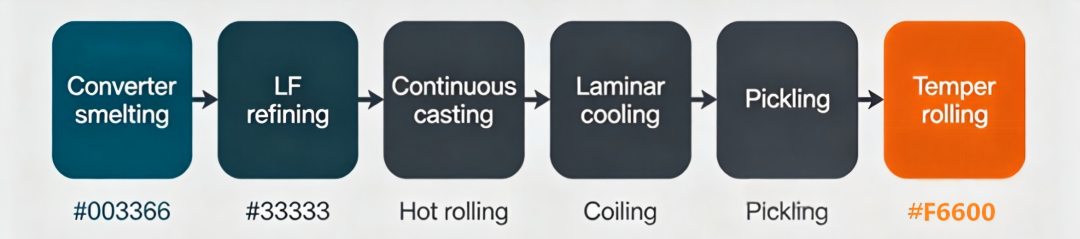
Конвертерная плавка → низкотемпературное рафинирование → непрерывная разливка → горячая прокатка полосы (конечная температура: 850 ~ 900℃) → ламинарное охлаждение → намотка на рулон (550 ~ 650℃) → травление → прокатка с обшивкой
4. Применение в массовом производстве комплектных автомобилей
Основные области применения: Некритичные конструктивные элементы, детали шасси, колесные системы
• Продольные и поперечные балки рамы, пороги, усиливающие балки пола
• Кронштейны подвески, подрамники, рычаги управления, сиденья для крепления стабилизатора поперечной устойчивости
• Колесные диски, спицы, кронштейны топливного бака, дверные петли
Реальный производственный пример:
• Рама для коммерческого транспорта: SAPH440 заменяет Q235, толщина уменьшена с 6 мм до 5 мм, вес уменьшен на 16,7%, а стоимость снижена на 8%
• Система шасси автомобиля экономичного класса: Более 90% деталей кронштейнового типа используют SAPH400/SAPH440
• Колесный завод: Все 15-дюймовые стальные диски изготовлены из SAPH440, а усталостный ресурс превышает 1 миллион раз.
Ключевые моменты моделирования CAE
• Моделирование давления: Изотропное упрочнение + модель текучести Hill48 может соответствовать требованиям точности
• Моделирование прочности конструкции: * MAT_PLASTIC_KINEMATIC(MAT_3)
• Моделирование усталости: введите стандартную кривую S-N, сосредоточьтесь на области сварного соединения
• Точность моделирования: Детали простой формы могут достигать более 95%
三、 Двухфазная сталь с высокой формуемостью (DH): Профессиональная модернизированная версия обычной стали DP Steel
1. Основная концепция
DH steel - это усовершенствованная марка высокопрочной стали 2-го поколения. Его микроструктура состоит из феррита, мартенсита, небольшого количества остаточного аустенита и бейнита.
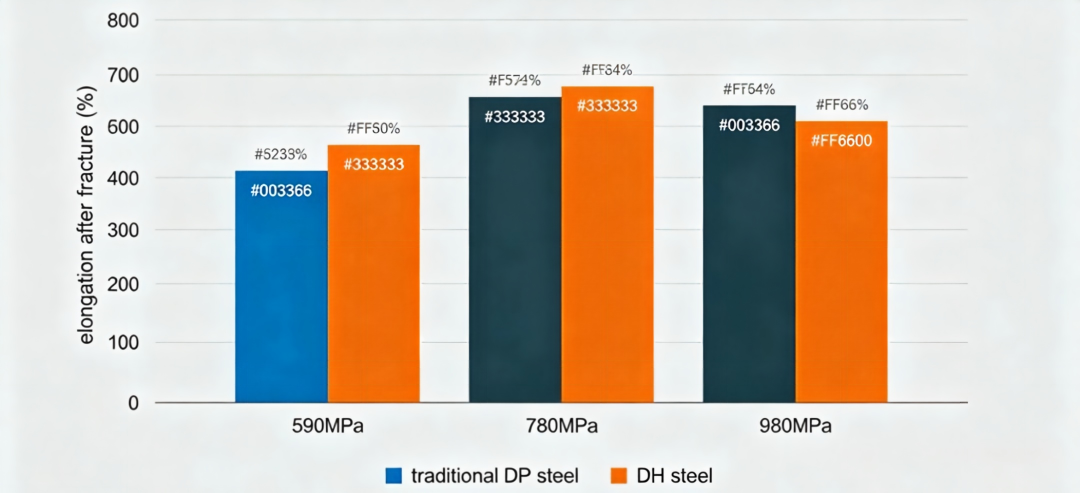
По сравнению с обычной DP-сталью того же класса прочности, стабилизированный остаточный аустенит используется для создания эффекта растяжения, увеличивая относительное удлинение на 30-75%. Это идеально решает проблему легкого образования трещин при формовании сложных деталей при использовании традиционной стали DP.
2.Краткий обзор основных механических свойств (продольное направление при комнатной температуре).
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения (A50) |
Типичный коэффициент текучести при растяжении |
Относительное удлинение стали DP при эквивалентной марке прочности |
Предел прочности при растяжении |
|
HC330/590DH |
330~440 |
590~700 |
≥27% |
0.56~0.75 |
≥22% |
+23% |
|
HC440/780DH |
420~550 |
780~900 |
≥19% |
0.54~0.71 |
≥15% |
+27% |
|
HC700/980DH |
700~850 |
980~1180 |
≥14% |
0.71~0.87 |
≥8% |
+75% |
✅ Другие ключевые показатели: степень расширения ≥ 35%\40%, значение n ≥ 0,13\0,16, способность к упрочнению в процессе обработки значительно выше, чем у традиционной стали DP.
3. Процесс изготовления стержня (непрерывный отжиг)
1. Нагрев в двухфазной зоне (780 - 850℃): достигается смешанная структура феррита и аустенита
2. Быстрое охлаждение в бейнитной зоне (350 - 450℃)
3. Обработка после старения: превращение в бейнит + распределение углерода, стабилизация остаточного аустенита
4. Окончательное охлаждение до комнатной температуры
4. Массовое производство автомобиля в сборе
Основные области применения: Высокопрочные элементы формующей арматуры, элементы, поглощающие энергию при столкновении
• Передние продольные балки, задние продольные балки, продольные балки перекрытия,门槛 усиливающие пластины
• Передние противоударные балки, задние противоударные балки, дверные противоударные балки
• Каркасы сидений, элементы конструкции аккумуляторных батарей, элементы усиления шасси
Реальные примеры массового производства:
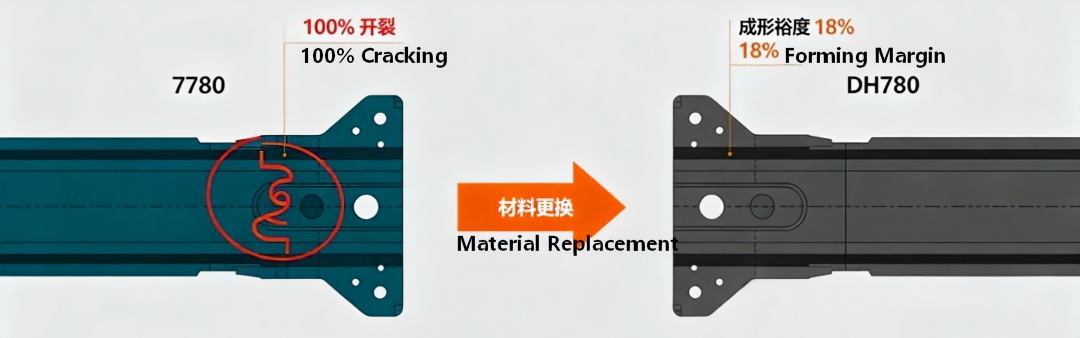
• Передняя продольная балка определенной модели: традиционный DP780 треснул на 100% в S-образной переходной зоне, после замены на DH780 деформация была хорошей, а запас прочности увеличился с 5% до 18%
• Верхняя продольная балка перекрытия одной модели совместного предприятия: 1,2 мм HC700/980DH заменена на 1,4 мм DP780, вес уменьшен на 14,3%
• Сталь DH производства Shougang поставлялась партиями основным автопроизводителям, таким как Mercedes-Benz, FAW и Great Wall
5. Ключевые моменты CAE-моделирования
• Моделирование давления: необходимо использовать модель текучести Yld2000-2d; в противном случае погрешность прогнозирования трещинообразования может превышать 30%
• Моделирование столкновений: Как и в случае с QP steel, рекомендуется использовать модель повреждений GISSMO
• Основное внимание уделяется способу разрушения при сдвиге. Традиционный критерий максимальной основной деформации значительно завышает предел прочности при формовании
四, Руководство по сравнению и выбору материалов для трех марок
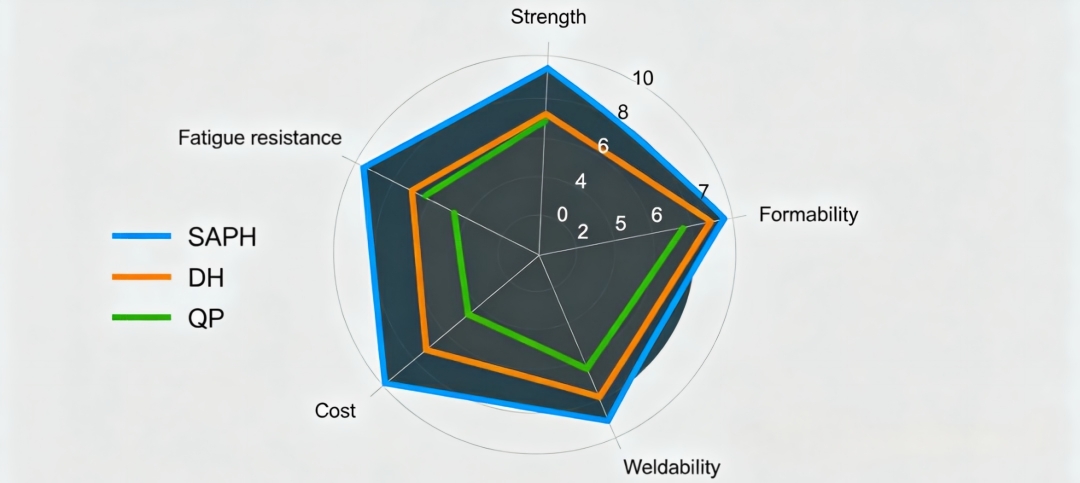
1. Общая сравнительная таблица основных свойств
|
Тип материала |
Класс прочности (МПа) |
Типичное отношение предела текучести к растяжению |
Диапазон относительного удлинения |
Формуемость |
Свариваемость |
Индекс стоимости |
|
Серия SAPH |
400~440 |
0.64~0.69 |
29%~31% |
Отлично |
Отлично |
1.0 |
|
Серия DH |
590~980 |
0.54~0.87 |
14%~27% |
Хорошее качество+ |
Хорошо |
1.3 |
|
Серия QP |
980~1180 |
0.61~0.93 |
8%~20% |
Хорошо |
Хорошо |
1.6 |
2. Четырехэтапный метод принятия решения о выборе
1. Проверьте требования к прочности:
○ ≤ 440 МПа: Серия SAPH является лучшим выбором с наименьшими затратами
○ 590-980 МПа: Серия DH должна быть приоритетной, поскольку она обеспечивает максимальную экономичность.
○ ≥ 980 МПа: Необходимо использовать сталь серии QP, поскольку она обеспечивает наилучшую формуемость при той же прочности
2. Учитывайте сложность процесса формования:
○ Простой изгиб и неглубокое растяжение: достаточно традиционной стали серии DP
○ Сложное растяжение и многопроходная формовка: серия DH
○ С отбортовкой, сверлением и локальной сильной деформацией: Серия QP-EL
3. Учитывайте уровень безопасности:
○ Некритичные конструктивные элементы: SAPH
○ Общие компоненты безопасности: DH
○ Основные компоненты безопасности (колонны A/B, продольные балки): QP
4. Учитывайте особые требования к новым источникам энергии:
○ Корпус аккумуляторной батареи: Отдавайте предпочтение корпусу HC600/980QP-EL, учитывая его прочность, формуемость и ударопрочность
○ Высокие требования к весу: Отдавайте предпочтение вариантам с большим удлинением (EL), которые позволяют добиться большего уменьшения толщины
五、 Будущие тенденции развития
Прочность была еще более повышена: сталь QP марок 1500 и 1800 МПа вступила в стадию проверки серийного производства.
2. Стоимость продолжает снижаться: благодаря оптимизации состава сплава и совершенствованию технологического процесса стоимость стали QP постепенно приблизится к стоимости стали DP.
3. Специализированные разработки: Разработка специализированных марок стали специально для таких компонентов, как аккумуляторные батареи и двигатели в новых транспортных средствах с использованием энергии.
4. Повышение точности моделирования: Массовое моделирование сцепления с учетом кинетики фазового перехода станет основным направлением.
Разработка усовершенствованной высокопрочной стали в конечном итоге изменит методологию проектирования кузовов автомобилей. Начиная с первоначального "компромисса между толщиной и прочностью" и заканчивая нынешним "преимуществом за счет точности", каждый прорыв в области качества материалов приводил к качественному скачку в снижении веса и повышении безопасности автомобилей.
Тема обсуждения: Какие современные высокопрочные стали вы использовали в своей работе? Сталкивались ли вы с какими-либо проблемами при формовании или моделировании? Пожалуйста, напишите нам по электронной почте: market@so-lucky.cn.


