


В условиях жесткой конкуренции за малый вес, высокую безопасность и низкую стоимость в автомобильной промышленности современная высокопрочная сталь всегда была основой системы материалов "кузов-в-белом". Характеристики микроструктуры, механические характеристики, технологические окна и применимые сценарии различных типов стали сильно различаются, что напрямую определяет стоимость, вес и безопасность - от легко формуемых деталей наружного покрытия до конструктивных элементов для защиты от столкновений, от холоднодеформированной низкоуглеродистой стали до горячедеформированной борсодержащей стали с давлением 1800 МПа. эксплуатационные характеристики кузова транспортного средства.
Для профессионалов, занимающихся проектированием кузовов автомобилей, CAE-моделированием, выбором материалов и разработкой технологических процессов, создание полной, точной и практической системы знаний о высокопрочной стали является основой для решения таких проблем на месте, как образование трещин, чрезмерный отскок и усталостное разрушение. В этой статье систематически рассматриваются 7 основных типов основных марок автомобильной стали в соответствии со стандартной системой VDA. В нем описываются основные свойства материала, основные механические параметры, логика производственного процесса, а также сценарии применения всего транспортного средства, направления CAE-моделирования и решения всех проблем, связанных с отказами на протяжении всего процесса. Все данные о производительности взяты из общедоступных спецификаций сталелитейных заводов и отраслевых стандартов.
一、Холоднокатаная высокопрочная сталь без внедрения (IF)
1. Концепция материала и микроструктурные свойства
Сталь IF steel, сокращенно от "Сталь без внедрения", использует микролегирующие элементы, такие как титан (Ti) и ниобий (Nb), для полной иммобилизации атомов углерода (C) и азота (N) в форме карбонитридов. Его матрица состоит из чистого феррита. Сталь IF, которая используется в качестве основного материала для наружных панелей автомобилей и сложных деталей глубокой вытяжки, характеризуется чрезвычайно низким пределом текучести и превосходной способностью к глубокой вытяжке (высокие значения r и n).
Высокопрочные стали IF сохраняют превосходную формуемость при одновременном повышении прочности за счет упрочнения твердым раствором и измельчения зерна, обеспечивая баланс между облегченной конструкцией и требованиями к формованию.
2. Основные механические свойства и отношение предела текучести к растяжению
(Источник данных: стандарт VDA 239-100, технические характеристики продукции Salzgitter и Baoshan Iron & Steel)
|
Класс |
Предел текучести ReL / Rp0,2 (МПа) |
Предел прочности при растяжении Rm (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичный коэффициент текучести при растяжении |
Основные характеристики |
|
CR180IF |
180 ~ 240 |
320 ~ 400 |
≥ 35 |
~ 0.56 |
Оптимальная способность к глубокой вытяжке, сравнимая с обычной сталью глубокой вытяжки |
|
CR210IF |
210 ~ 270 |
340 ~ 420 |
≥ 33 |
~ 0.62 |
Сбалансированная формуемость и прочность |
|
CR240IF |
240 ~ 300 |
360 ~ 440 |
≥ 31 |
~ 0.67 |
Сталь средней прочности для глубокой вытяжки |
|
CR260IF |
260 ~ 320 |
380 ~ 440 |
≥ 30 |
~ 0.68 |
Высококачественная высокопрочная сталь IF с отличной стойкостью к образованию вмятин |
3. Ключевые моменты производственного процесса
• Окончание плавки: контроль содержания углерода с ультранизким содержанием (C ≤ 0,01%), добавление Ti/Nb для фиксации промежуточных атомов и строгий контроль примесных элементов, таких как S и P.
• Окончание прокатки: Степень обжатия при холодной прокатке контролируется на уровне 70-80% в сочетании с процессом рекристаллизации при непрерывном отжиге, что обеспечивает однородную зернистую структуру и высокий коэффициент пластической деформации.
• Последующая обработка: Для защиты от коррозии на поверхность могут быть нанесены слои горячего цинкования или электрооцинковки.
4. Применение в автомобилях в сборе
• Наружные панели кузова: Наружные панели капота двигателя, наружные панели багажного отделения, наружные панели дверей автомобиля и крыльев, с учетом как сложной формы штамповки, так и качества наружных поверхностей.
5. Направление применения моделирования
• Моделирование процесса штамповки: с помощью AutoForm и Dynaform моделируется скорость образования складок, растрескивания и утончения в процессе глубокой вытяжки, чтобы оптимизировать размер заготовки и расположение тягового стержня.
• Моделирование защиты от образования вмятин: на основе анализа жесткости оценивается степень деформации наружной панели при локальных нагрузках, а также подбираются прочность материала и толщина пластины.
二、 Холоднокатаная сталь, поддающаяся термическому упрочнению (BH)
1. Концепция материала и микроструктурные свойства
Сталь BH, что в переводе означает "Сталь, поддающаяся термическому упрочнению", имеет ферритную матрицу. Регулируя содержание растворенных атомов углерода, она обеспечивает низкий предел текучести, что облегчает формование при штамповке, и повышает прочность после окрашивания.
В процессе тиснения количество дислокаций увеличивается. В ходе последующей процедуры запекания автомобильного покрытия (при температуре 170°C в течение 20 минут) атомы углерода, расположенные в междоузлиях, осаждаются и закрепляют дислокации. Этот механизм повышает предел текучести на 30-50 МПа и значительно улучшает стойкость готовых деталей к образованию вмятин.
2. Основные механические свойства и отношение предела текучести к растяжению
(Источник данных: стандарт VDA 239-100, технические характеристики продукции thyssenkrupp)
|
Класс |
Предел текучести при поставке (МПа) |
Предел прочности при растяжении при поставке (МПа) |
Увеличение предела текучести после обжига (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичное отношение предела текучести к растяжению (при поставке) |
|
CR180BH |
180 ~ 230 |
290 ~ 360 |
≥ 30 |
≥ 34 |
~ 0.62 |
|
CR210BH |
210 ~ 260 |
320 ~ 390 |
≥ 30 |
≥ 32 |
~ 0.66 |
|
CR240BH |
240 ~ 300 |
340 ~ 440 |
≥ 35 |
≥ 29 |
~ 0.71 |
|
CR300BH |
300 ~ 360 |
400 ~ 480 |
≥ 40 |
≥ 26 |
~ 0.75 |
3. Ключевые моменты производственного процесса
• Контроль компонентов: точный контроль содержания растворенного углерода, баланс между показателями твердения при выпечке и способностью к омолаживанию при комнатной температуре и предотвращение естественного старения при хранении.
• Процесс отжига: Непрерывный отжиг с быстрым охлаждением, солюбилизирующий перенасыщенные атомы углерода, обеспечивающий чувствительность готового продукта к ЧД.
4. Применение в автомобилях в сборе
• Основное применение - для наружных компонентов автомобиля: дверей, капота, крыльев и крышки багажника. Это универсальное решение, которое учитывает как внешний вид, так и удобство использования и позволяет добиться эффекта легкости за счет уменьшения толщины пластины на 0,1-0,2 мм.
Сталь BH средней прочности также используется для изготовления второстепенных конструктивных элементов, таких как внутренние панели порога и балки перекрытия.
5. Направление применения для моделирования
• Моделирование формования: включение модели, определяющей процесс затвердевания при выпечке, для определения различий в механических свойствах между сформованной формой и формой после выпечки.
• Моделирование жесткости и защиты от деформации: Смоделируйте жесткость готового изделия после нанесения покрытия и проверьте устойчивость внешней панели к деформации и ударам камней.
三、 Холоднокатаная двухфазная сталь (DP)
1. Концепция материала и микроструктурные характеристики
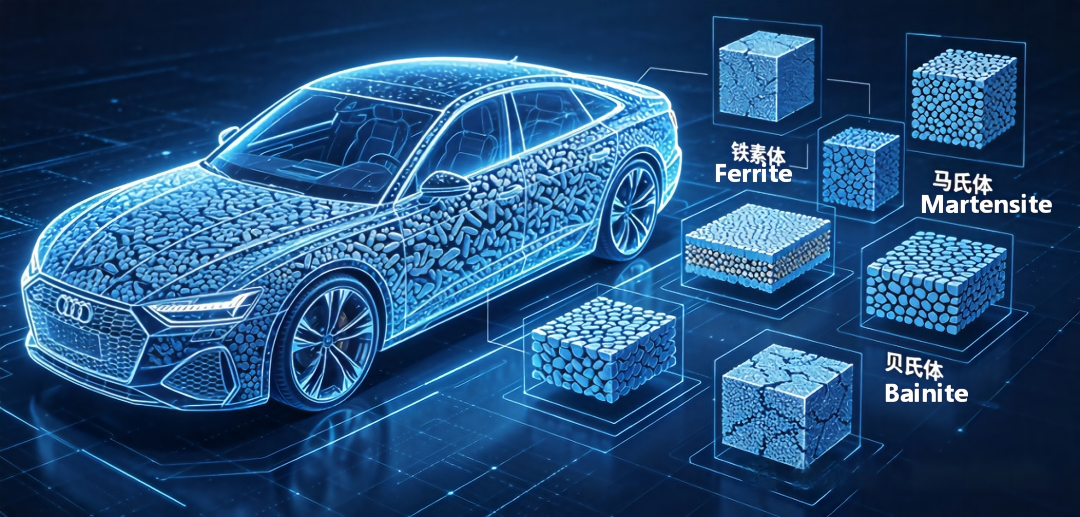
Сталь DP steel (двухфазная сталь) является основной маркой усовершенствованной высокопрочной стали первого поколения (AHSS). Ее микроструктура состоит из мягкой ферритной матрицы с рассеянными островками твердого мартенсита. Объемная доля мартенсита увеличивается с 5% до более чем 40% с повышением степени прочности.
К ее ключевым преимуществам относятся низкий коэффициент текучести при растяжении, высокий показатель упрочнения, отсутствие предела текучести и превосходная эффективность поглощения энергии при ударе, что делает ее наиболее широко используемой маркой стали для изготовления элементов безопасности автомобильных конструкций.
2. Основные механические свойства и коэффициент текучести при растяжении.
(Источник данных: Стандарт Baosteel Q/BQB 418-2023, спецификация ASTM A1088)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичное отношение предела текучести к растяжению |
Классификация по прочности |
|
CR250Y440T-DP |
250 ~ 320 |
≥ 440 |
≥ 27 |
~ 0.57 |
Сталь класса DP с низкой прочностью |
|
CR290Y490T-DP |
290 ~ 380 |
≥ 490 |
≥ 23 |
~ 0.59 |
Сталь класса средней и низкой прочности |
|
CR330Y590T-DP |
330 ~ 440 |
≥ 590 |
≥ 20 |
~ 0.56 |
Марка основной конструкции |
|
CR440Y780T-DP |
440 ~ 550 |
≥ 780 |
≥ 14 |
~ 0.56 |
Класс безопасности повышенной прочности |
|
CR590Y980T-DP |
590 ~ 700 |
≥ 980 |
≥ 10 |
~ 0.60 |
Класс прочности конструкции повышенной прочности |
|
CR900Y1180T-DP |
900 ~ 1050 |
≥ 1180 |
≥ 8 |
~ 0.76 |
Особо высокая прочная сталь для холодной штамповки |
|
CR1150Y1400T-DP |
1150 ~ 1300 |
≥ 1400 |
≥ 6 |
~ 0.82 |
Верхний предел прочности для холодной штамповки |
√Правило: Низкопрочные стали серии DP отличаются низким коэффициентом текучести при растяжении и отличной способностью поглощать энергию. По мере повышения прочности объемная доля мартенсита увеличивается, а коэффициент текучести при растяжении постепенно увеличивается.
3. Ключевые моменты производственного процесса
• Основной процесс: холодная прокатка + межкритический нагрев во время непрерывного отжига + быстрое охлаждение. Стальной лист нагревается до состояния ферритно-аустенитной двухфазной области, выдерживается при определенной температуре, а затем быстро охлаждается, в результате чего аустенит превращается в мартенсит.
• Технологические проблемы: Точно контролируйте скорость охлаждения и температуру намотки, чтобы обеспечить равномерное содержание мартенсита и его морфологию. Для горячеоцинкованной стали DP температура цинкования должна быть согласована с процессами фазового превращения.
4. Применение в автомобилях в сборе
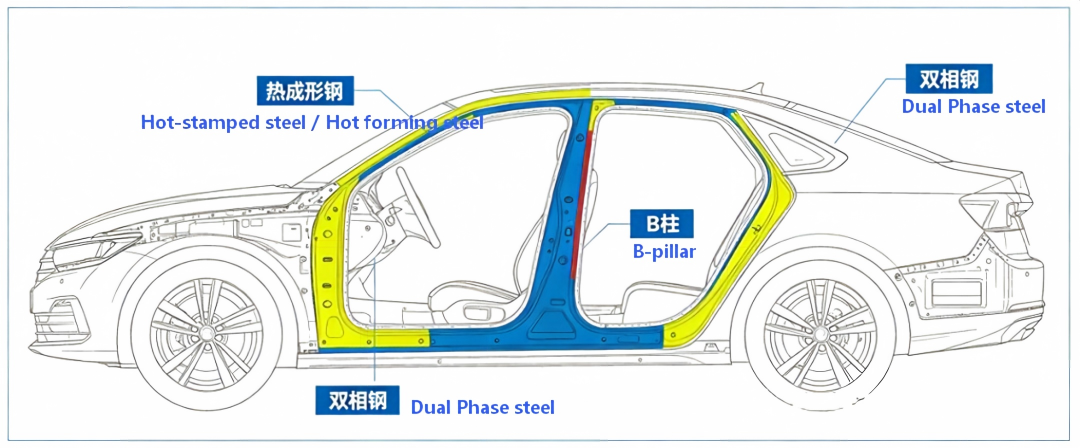
• прочность на сжатие 440-590 МПа: Передние и задние продольные балки, поперечины пола, рамы сидений и усиливающие пластины порогов, обеспечивающие баланс формуемости и прочности конструкции.
• Класс прочности 780-980 МПа: Усилительная пластина стойки B, ударная балка боковой двери, передняя ударная балка и блок поглощения энергии являются основными материалами, обеспечивающими безопасность при столкновении.
• Давление выше 1180 МПа: Детали усиления заднего бампера, внутренняя панель门槛, замените некоторые термоформованные детали холодной штамповкой для снижения затрат.
5. Направление применения моделирования
• Моделирование столкновений: В LS-DYNA/RADIOSS кусочно-линейная упругопластическая модель MAT_24 в сочетании с моделью скорости деформации Каупера-Саймондса обычно используется для точного моделирования эволюции напряжений и поглощения энергии при высокоскоростных столкновениях.
• Моделирование процесса формования: основное внимание уделяется прогнозированию риска отскока и растрескивания высокопрочной стали и управлению компенсацией деформации при формовании; Для определения интервала формования используется диаграмма пределов формования (FLD).
四、Холоднокатаные гибкие стали
1. Концепция материала и микроструктурные свойства
TRIP steel - это сталь с индуцированной пластичностью. Ее микроструктура состоит из феррита, бейнита и остаточного аустенита на 5-15%.
В процессе пластической деформации метастабильный остаточный аустенит постепенно превращается в мартенсит, что приводит к непрерывному упрочнению заготовки и замедлению образования шеек. Следовательно, его соотношение прочности и относительного удлинения (предел прочности при растяжении × относительное удлинение) значительно выше, чем у стали DP аналогичной марки прочности, что обеспечивает превосходную формуемость.
2. Основные механические свойства и отношение предела текучести к растяжению
(Источник данных: Технические характеристики продукции Baosteel, стандарт ASTM A1088)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичное отношение предела текучести к растяжению |
Основные преимущества |
|
CR400Y690T-TR |
400 ~ 510 |
≥ 690 |
≥ 24 |
~ 0.58 |
Высокое удлинение, подходит для сложной формовки |
|
CR450Y780T-TR |
450 ~ 560 |
≥ 780 |
≥ 22 |
~ 0.58 |
Высокая прочность и удлинение изделия, устойчивое поглощение энергии при ударе |
3. Ключевые моменты производственного процесса
• Конструкция сплава: Высокое содержание марганца в сочетании с композиционным легированием Si/Al для стабилизации остаточного аустенита и подавления выделения карбидов во время бейнитного превращения.
• Процесс отжига: Межкритический отжиг плюс изотермическое превращение бейнита, что позволяет обогащать остаточный аустенит углеродом для обеспечения стабильности аустенита при комнатной температуре.
4. Применение в автомобилестроении
• Конструктивные элементы безопасности сложной формы: верхняя поперечная стойка, деформируемая секция переднего лонжерона, усиление колесной рамы, кронштейн крепления заднего моста и другие детали, требующие штамповки с большим усилием.
• Компоненты зоны поглощения энергии при столкновении: благодаря непрерывному упрочнению, вызванному эффектом ОТКЛЮЧЕНИЯ, достигается постепенная деформация и поглощение энергии при столкновении, что повышает эффективность защиты пассажиров.
5. Направления применения CAE-моделирования.
• Моделирование процесса формования: для учета эволюции упрочнения, вызванной остаточным превращением аустенита во время деформации, должна быть принята определяющая модель фазового превращения TRIP, чтобы точно предсказать предел формования.
• Моделирование разрушения: пользовательские программы обработки материалов (например, LS-DYNA UMAT) используются для описания кинетики фазового превращения, что позволяет более реалистично моделировать процесс поглощения энергии при большой деформации.
五 Холоднокатаная сталь со сложной фазой (CP).
1. Концепция материала и микроструктурные свойства
Сталь CP (комплексно-фазовая сталь) имеет ферритно-бейнитную матрицу с небольшим количеством мартенсита и наноразмерных выделений. Его высокая прочность достигается за счет упрочнения осадками и измельчения зерен с помощью микролегирующих элементов Ti и Nb.
Он характеризуется высоким коэффициентом текучести при растяжении, отличным коэффициентом расширения отверстий и гибкостью, а также превосходной стойкостью к локальной деформации и усталостным характеристикам, что делает его предпочтительным материалом для изготовления корпусов и фланцеобразующих деталей.
2. Основные механические свойства и коэффициент текучести при растяжении.
(Источник данных: Технические характеристики продукции Baosteel, стандарт ASTM A1088)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичное отношение предела текучести к растяжению |
Основные преимущества |
|
CR570Y780T-CP |
570 ~ 680 |
≥ 780 |
≥ 16 |
~ 0.73 |
Высокая степень расширения отверстий для шасси общего назначения |
|
CR780Y980T-CP |
780 ~ 900 |
≥ 980 |
≥ 12 |
~ 0.80 |
Высокая прочность и усталостная стойкость для шасси с высокой нагрузкой |
|
CR900Y1180T-CP |
900 ~ 1050 |
≥ 1180 |
≥ 10 |
~ 0.76 |
Сверхвысокопрочная сталь со сложной фазой, альтернатива горячештампованной стали |
√ Для сравнения: При той же прочности на растяжение сталь CP демонстрирует заметно более высокое отношение текучести к растяжению и меньшее относительное удлинение, но при этом обладает превосходной пластичностью на месте, включая расширение отверстий и изгиб.
3. Ключевые моменты производственного процесса
Благодаря контролируемой прокатке и контролируемому охлаждению или процессу отжига при холодной прокатке в сочетании с упрочнением осаждением микросплавов достигается тонкая и однородная структура бейнитной матрицы.
Строго контролируйте процесс охлаждения, чтобы предотвратить чрезмерное образование мартенсита и обеспечить прочность при изгибе и расширении.
4. Применение в автомобилях в сборе
• Система шасси: рычаги управления, подрамник, тяги подвески, стабилизирующие стойки, подверженные переменным усталостным нагрузкам и образованию локальных отбортовок.
• Конструкция кузова: Направляющие сиденья, нижняя усилительная пластина двутавровой стойки, элементы усиления порога, детали с высокими требованиями к точности размеров и усталостной стойкости.
• Колесная система: обод, спицы, требует высокой производительности сверления и прочности при циклических нагрузках.
5. Направление применения моделирования
• Моделирование формообразования: Основное внимание уделяется моделированию риска образования трещин по краям в процессах отбортовки и сверления, а также использованию моделирования расширения отверстия для проверки осуществимости этого процесса.
• Моделирование усталости: используя спектр нагрузок на шасси, nCode используется для оценки усталостной долговечности деталей в течение длительного времени и проверки показателей долговечности.
六、Горячекатаная ферритно-бейнитная сталь (FB)
1. Концепция материала и микроструктурные свойства
Сталь FB (ферритно-бейнитная сталь) - это горячекатаная усовершенствованная высокопрочная сталь с двухфазной микроструктурой феррита и бейнита. Его заданные механические свойства достигаются непосредственно за счет контролируемой прокатки и контролируемого охлаждения во время непрерывной горячей прокатки, что устраняет необходимость в холодной прокатке и отжиге, что обеспечивает значительные экономические преимущества.
Он обладает хорошей формуемостью и свариваемостью, а также однородными характеристиками при больших толщинах, что делает его основным материалом для изготовления конструктивных элементов коммерческих автомобилей и шасси.
2. Основные механические свойства и коэффициент текучести при растяжении
(Источник данных: стандарт VDA 239-100, технические характеристики продукции SSAB и Salzgitter)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичное отношение предела текучести к растяжению |
Условия поставки |
|
HR440Y580T-FB |
440 ~ 600 |
580 ~ 700 |
≥ 15 |
~ 0.76 |
Горячекатаный / маринованный |
|
HR600Y780T-FB |
600 ~ 720 |
780 ~ 850 |
≥ 13 |
~ 0.77 |
Горячекатаный / маринованный |
3. Ключевые моменты производственного процесса
Производственная линия непрерывной горячей прокатки позволяет напрямую получать структуру феррит + бейнит, контролируя конечную температуру прокатки, скорость ламинарного охлаждения и температуру намотки.
• Нет необходимости в холодной прокатке и отжиге, производственный процесс занимает мало времени, а стоимость низкая, что делает его пригодным для изготовления изделий большой толщины (2-6 мм).
4. Применение в автомобилях в сборе.
• В секторе коммерческого транспорта: Продольные и поперечные балки рамы транспортного средства, а также боковые панели грузового отсека являются основными материалами для снижения веса тяжелых и малотоннажных грузовиков.
• Шасси легкового автомобиля: Подрамник, нижняя рулевая тяга, поворотный кулак, несущие элементы конструкции большого сечения.
• Прочее: Колесные диски, кронштейны бампера, кронштейны топливного бака и другие конструктивные элементы.
5. Направление применения моделирования
• Моделирование прочности рамы: анализ статической прочности и жесткости при кручении всей рамы коммерческого транспорта для проверки нагрузки при полной нагрузке и в экстремальных условиях.
• Моделирование усталостной прочности: на основе спектра дорожных нагрузок оценивается усталостная долговечность и надежность компонентов шасси и рамы.
七、Горячештампованные стали (стандарт VDA)
1. Концепция материала и микроструктурные характеристики
Горячештампованная сталь, также называемая закаленной прессом сталью (PHS) или борсодержащей сталью, обычно представляет собой легированную сталь Mn-B.
В готовом виде заготовка обладает феррито-перлитной микроструктурой с благоприятной пластичностью. После нагрева до температуры аустенитизации заготовка подвергается штамповке с последующей одновременной закалкой в матрице. В результате получается полностью мартенситная структура с пределом прочности при растяжении от 1300 до 2000 МПа. Это самая высокопрочная марка стали, применяемая в настоящее время для изготовления автомобильных кузовов, которая характеризуется сверхнизкой упругостью и превосходной точностью размеров после формовки.
2. Основные механические свойства и коэффициент текучести при растяжении (после горячей штамповки и закалки)
(Источник данных: стандарты VDA, технические характеристики отечественных производителей стали)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Относительное удлинение после разрушения A80 (%) |
Типичный коэффициент текучести при растяжении |
Расположение по прочности и характеристики сердцевины |
|
CR350_500HS |
≥ 350 |
≥ 500 |
≥ 18 |
~ 0.70 |
Низкопрочная марка для горячей штамповки с высокой вязкостью |
|
CR370_550HS |
≥ 370 |
≥ 550 |
≥ 17 |
~ 0.67 |
Средне-низкая прочность для деталей сложной формы |
|
CR370_570HS |
≥ 370 |
≥ 570 |
≥ 16 |
~ 0.65 |
Вариант с высоким удлинением в пределах того же класса прочности |
|
CR780_980HS |
≥ 780 |
≥ 980 |
≥ 10 |
~ 0.80 |
Сталь для горячей штамповки средней прочности, обеспечивающая баланс прочности и вязкости |
|
HS950Y1300T-БОР |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Классическая борсодержащая сталь 22MnB5, наиболее широко используемая марка |
|
CR950_1300HS - РАДИОПРИЕМНИК |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Горячештампованная сталь класса 1500 МПа на основе холоднокатаной основы |
|
HR950_1300HS - датчик температуры |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Горячештампованная сталь класса 1500 МПа на основе горячекатаной подложки |
|
HS950Y1300T-ЗТВ на основе БОРА |
- |
- |
- |
- |
Оптимизированный тип зоны термического воздействия с улучшенной стойкостью к водородному охрупчиванию |
|
CR1200_1800HS |
≥ 1200 |
≥ 1800 |
≥ 5 |
~ 0.67 |
сверхпрочная горячештампованная сталь 3-го поколения, обеспечивающая максимальный вес изделия. |
3. Ключевые моменты производственного процесса
Резка: Листовой материал нарезается в соответствии с размером детали. Обычно используется лист с покрытием Al-Si для предотвращения высокотемпературного окисления.
2. Нагрев: Печь с роликовым дном нагревается до температуры 880 - 950 ℃, а затем поддерживается при этой температуре, чтобы стальной лист полностью превратился в аустенит.
3. Передача и прессование: Деталь быстро помещается в форму (≤ 5 секунд). Пока форма закрывается и прессуется, она быстро охлаждается и закаливается через каналы формы (скорость охлаждения ≥ 30 ℃/с).
4. Последующая обработка: лазерная резка кромок и штамповка, а некоторые детали подвергаются дробеструйной обработке.
4. Применение в автомобилях в сборе
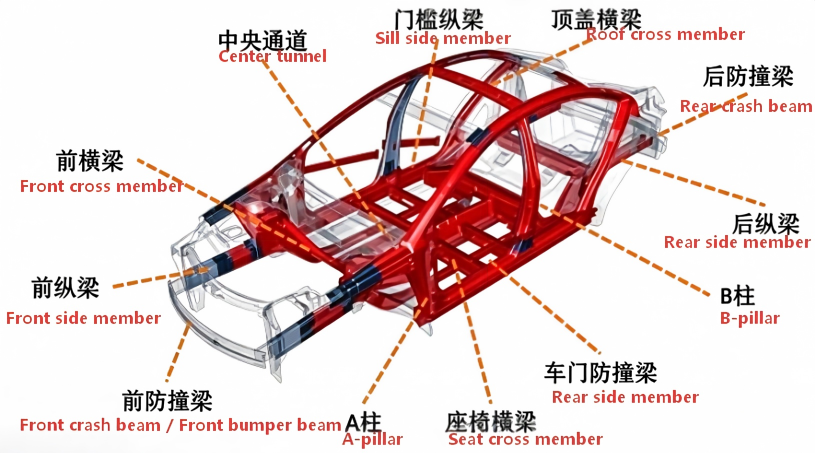
• Основные элементы безопасности пассажирского салона: усиливающие пластины А/Б балок, балки перекрытия, поперечины крыши и центральный проход, которые образуют высокопрочный пассажирский салон и обеспечивают безопасное пространство для пассажиров во время столкновения.
• Ударопрочные несущие элементы: передняя противоударная балка, усилительная пластина спинки сиденья и противоударная балка двери.
• Состояние отрасли: Горячедеформированная сталь для кузовов автомобилей среднего и высокого класса может составлять от 20 до 30% всей конструкции кузова. Это необходимый материал, который сочетает в себе экстремальный вес и безопасность при столкновении.
5. Направления применения CAE-моделирования
• Моделирование процесса горячей штамповки: с помощью AutoForm-Hotform и PAM-STAMP выполняются сопряженные расчеты термомеханических фазовых превращений для прогнозирования температурного поля, распределения мартенсита, однородности твердости и упругости.
• Моделирование разрушения: модели разрушения, такие как GISSMO, используются для точной характеристики процесса разрушения сверхвысокопрочной стали и проверки целостности конструкции в условиях ударной нагрузки.
• Моделирование риска водородного охрупчивания: комбинируйте диффузию водорода и поле напряжений для оценки вероятности замедленного растрескивания.
八、 Анализ и решения распространенных проблем во всем процессе производства высокопрочной стали и увеличения срока службы
1. Усталостное разрушение материала
Описание проблемы: Когда детали подвергаются переменным нагрузкам (таким как вибрация шасси, тряска кузова автомобиля и удары при открывании/закрывании дверей), в местах концентрации напряжений начинают образовываться микротрещины, которые постепенно расширяются. В конечном счете, происходит внезапное усталостное разрушение, которое является наиболее распространенным видом разрушения компонентов шасси и конструктивных элементов транспортных средств.
Основные причины: Концентрация напряжений в закругленных углах конструкции / отверстиях / сварных швах; Поверхностные дефекты материала; Остаточное растягивающее напряжение при сварке; Амплитуда нагрузки, превышающая предел прочности материала.
Решение:
• Имитационный анализ: используйте программное обеспечение для оценки усталости, такое как nCode DesignLife и Fe-Safe, и объединяйте результаты статической прочности / динамики переходных процессов для прогнозирования усталостной долговечности в течение длительного и малоциклового периодов; сварные соединения оцениваются с использованием стандартного метода IIW для определения напряжений в горячих точках и в надрезах.
• Выбор материала: Предпочтительно выбирать марки стали с высоким соотношением усталостной прочности к весу, такие как сталь CP steel и сталь FB steel для шасси; выбирайте материалы с более высоким качеством поверхности, чтобы уменьшить количество поверхностных дефектов.
• Оптимизация конструкции и технологического процесса: Оптимизируйте радиус конструктивных скруглений, чтобы избежать резких изменений поперечного сечения, и уменьшите коэффициент концентрации напряжений; Увеличьте остаточное напряжение при сжатии поверхности с помощью дробеструйной обработки, прокатки и ударного лазерного упрочнения; Оптимизируйте параметры сварки, чтобы уменьшить дефекты и остаточное напряжение при растяжении.
2. Коррозионное разрушение материала
Описание проблемы: В условиях высокой влажности, соляного тумана и кислотных дождей сталь подвергается электрохимической коррозии, что приводит к появлению пятен ржавчины на поверхности, уменьшению толщины стенок, а в тяжелых случаях - к перфорации и снижению прочности конструкции, что влияет на долговечность всего автомобиля.
Основные причины: После повреждения покрытия поверхность обнажается; агрессивные среды, такие как ионы хлора, ускоряют эрозию; скопление воды в зазорах вызывает локальную коррозию; электрохимическая коррозия возникает из-за контакта различных металлов.
Решение:
• Имитационный анализ: с помощью программного обеспечения, такого как COMSOL и MSC Marc, моделируется диффузия агрессивных сред и скорость электрохимической коррозии для прогнозирования потери толщины стенок и остаточной прочности конструкции после длительной эксплуатации.
• Выбор материала: Для обычных условий эксплуатации используется покрытие методом горячего цинкования (GI); для прибрежных районов /мест с высоким содержанием солевых брызг - цинк-алюминий-магниевое покрытие (ZM); компоненты шасси изготовлены из стойкой к атмосферным воздействиям стали FB/CP.
• Оптимизация конструкции и технологического процесса: В конструкции предусмотрены дренажные отверстия для предотвращения скопления воды в закрытых зазорах; добавлены изолирующие прокладки для соединения различных металлов для предотвращения гальванической коррозии; предусмотрено катодное электрофоретическое покрытие и герметизация сварных швов клеем для повышения уровня защиты от коррозии.
3. Пластическая деформация и зазор при прессовании
Описание проблемы: После холодной штамповки внутреннее напряжение в детали снижается, что приводит к отскоку и превышению предела точности размеров; во время эксплуатации нагрузка превышает предел текучести, вызывая постоянную пластическую деформацию, которая влияет на сборку и функциональность.
Основная причина: Модуль упругости высокопрочной стали близок к модулю упругости низкоуглеродистой стали, но ее предел текучести выше. После формовки энергия упругой деформации велика, а отскок в 2-3 раза больше, чем у низкоуглеродистой стали; недостаточная жесткость конструкции приводит к чрезмерным эксплуатационным нагрузкам.
Решение:
• Имитационный анализ: Проведите моделирование отскока при формовании в полном объеме с помощью AutoForm и LS-DYNA и выведите величину компенсации поверхности формы; выполните моделирование статической прочности для проверки напряжений и деформаций в условиях эксплуатации.
• Выбор материала: Для деталей с высокими требованиями к точности размеров следует отдавать предпочтение сортам стали с умеренным пределом текучести и стабильными свойствами формования; для деталей со сверхвысокой прочностью можно использовать процесс горячей формовки, который в корне устраняет пружинение.
• Оптимизация процесса и конструкции: На этапе проектирования пресс-формы выполняется компенсация отскока и применяется коррекция поверхности по типу "чрезмерной коррекции"; добавляется процесс формообразования, а для контроля отскока используется полное прессование материала и придание боковой формы; конструктивное сечение оптимизируется для повышения жесткости и уменьшения уровень стресса во время обслуживания.
4. Растрескивание при формовании
Описание проблемы: В процессе волочения локальная деформация превысила предел формования, что привело к образованию выемок и трещин; в процессе гибки и развертки кромки деталей были оторваны, что привело к их утилизации.
Основные причины: Недостаточная пластичность материала и предел прочности при формовании; Недостаточно большие скругления формы и чрезмерный угол наклона, приводящие к концентрации напряжений; Плохая смазка и неравномерный поток материала; Узкое окно формования для сверхвысокопрочной стали, что делает ее чувствительной к колебаниям процесса.
Решение:
• Имитационный анализ: На основе диаграммы пределов формообразования (FLD) смоделируйте риск образования трещин при вытяжке, оптимизируйте усилие зажима, ребра вытяжки и размер заготовки; используйте критерий разрушения кромки для прогнозирования образования трещин при изгибе и растяжении.
• Выбор материала: Для деталей сложной глубокой вытяжки предпочтительны TRIP steel и DP steel с высоким значением n и высоким относительным удлинением; для деталей с высокими требованиями к отбортовке и сверлению выбирают CP steel и FB steel с высокой скоростью сверления.
• Оптимизация процесса и конструкции: Увеличьте радиус закругления углов пресс-формы, чтобы снизить концентрацию напряжений; Оптимизируйте расположение направляющих балок, чтобы сбалансировать поток материала; Используйте специальную смазку для штамповки, чтобы уменьшить трение; При необходимости применяйте термообработку для повышения пластичности.
5. Повреждение сварного соединения
Описание проблемы: В процессе нагружения при контактной точечной сварке и лазерной сварке стыков возникают трещины на границе раздела и выдавливание сердцевины, в результате чего прочность соединения становится ниже, чем у основного материала; после сварки сверхвысокопрочной стали образуется много упрочненной структуры, а ударная вязкость снижается, что делает его склонным к хрупкому разрушению.
Основные причины: Термический цикл сварки приводит к неравномерной микроструктуре соединения, при этом расплавленная сердцевина затвердевает, а зона термического воздействия размягчается; неправильные параметры сварки приводят к разбрызгиванию и неполному оплавлению; высокопрочная сталь имеет высокое содержание углерода, что повышает ее подверженность холодному растрескиванию.
Решение:
• Имитационный анализ: использование SYSWELD для моделирования температурного поля сварки, эволюции микроструктуры и остаточных напряжений, а также прогнозирования распределения твердости соединения; создание механической имитационной модели соединения и оценка режимов разрушения и несущей способности при различных нагрузках.
• Выбор материала: Предпочтительно выбирать марки стали с низким содержанием углерода и хорошей свариваемостью; избегайте использования стали с чрезмерно высоким уровнем прочности в ситуациях, требующих высоких требований к сварке.
• Оптимизация процесса: Используйте многоимпульсную контактную точечную сварку, оптимизируйте последовательность подачи тока и улучшите форму стержня сварного шва; при лазерной сварке примените технологию подачи проволоки для контроля структуры сварного шва; после сварки ключевых компонентов выполните низкотемпературный отпуск для снижения твердости и хрупкости.
6. Водородное охрупчивание и замедленное растрескивание
Описание проблемы: Сверхвысокопрочные стали с пределом прочности ≥ 1000 МПа и горячекатаные стали в процессе производства или эксплуатации поглощают атомы водорода и подвергаются замедленному растрескиванию без какого-либо предупреждения при напряжении, которое является очень скрытым и внезапным, создавая чрезвычайно высокие риски для безопасности.
Основные причины: Водород поступает в результате таких процессов, как травление, гальванопокрытие и сварка; водород образуется в результате катодных реакций в агрессивных средах; структура мартенсита чувствительна к воздействию водорода, и водород накапливается на границах зерен и дислокациях, снижая прочность соединения на границе раздела фаз.
Решение:
• Имитационный анализ: с помощью моделирования диффузии водорода анализируются закономерности распределения и обогащения атомов водорода, а также оценивается риск водородного охрупчивания на основе поля напряжений; устанавливается критерий разрушения при растрескивании, вызванном водородом, и прогнозируется критическое напряжение для замедленного растрескивания.
• Выбор материала: Выберите сталь с низким водородным охрупчиванием, содержащую Nb и Ti, для улучшения зернистости; для чувствительных участков зоны термического воздействия при сварке выберите борсодержащую сталь, оптимизированную для HAZ.
• Оптимизация процесса: Сократите процесс травления, поглощающий водород, и вместо этого используйте сварочные материалы с низким содержанием водорода; после сварки выполняйте дегидрирующий отжиг; для горячей штамповки используйте покрытие Al-Si с низким содержанием водорода и контролируйте поглощение водорода в процессе нагрева; за счет оптимизации процесса уменьшите остаточное напряжение при растяжении деталей..
• Внутренние панели и конструктивные элементы: Внутренние панели дверей, элементы усиления пола, аксессуары для каркаса сидений, а также детали глубокой вытяжки, такие как масляный поддон и колесный диск.


