


В нынешнюю эпоху, когда электрификация автомобилестроения и снижение веса тесно интегрированы, "снижение веса означает увеличение дальности полета, а повышение эффективности означает снижение затрат" стало общепринятым в отрасли. Алюминиевые сплавы, плотность которых примерно на треть превышает плотность стали, развитая система обработки и контролируемые общие затраты, в настоящее время являются самыми массовыми и широко применяемыми легковесными металлическими материалами для снижения веса автомобилей. Среди них две системы сплавов серий 6xxx (Al-Mg-Si) и 7xxx (Al-Zn-Mg), обладающие сбалансированной коррозионной стойкостью при формовании и чрезвычайно высокой удельной прочностью, подходят практически для всех основных случаев снижения веса - от элементов внешней обшивки кузова, конструктивных профилей до компонентов безопасности при столкновении.
В этой статье систематически рассматриваются названия брендов, физические и механические свойства, методы получения и обработки, сценарии применения в автомобилестроении, методы CAE-моделирования основных алюминиевых сплавов 6-й и 7-й серий в автомобильной промышленности, а также типичные проблемы с отказами и решения в процессе производства и обслуживания. Все рабочие параметры основаны на стандартах EN, официальных справочниках по материалам ведущих алюминиевых предприятий и общедоступной научной литературе. На них могут ссылаться специалисты, занимающиеся разработкой корпусов, выбором материалов, технологическим проектированием и имитационным анализом.
一、Алюминиевый сплав серии 6xxx (серия Al-Mg-Si)
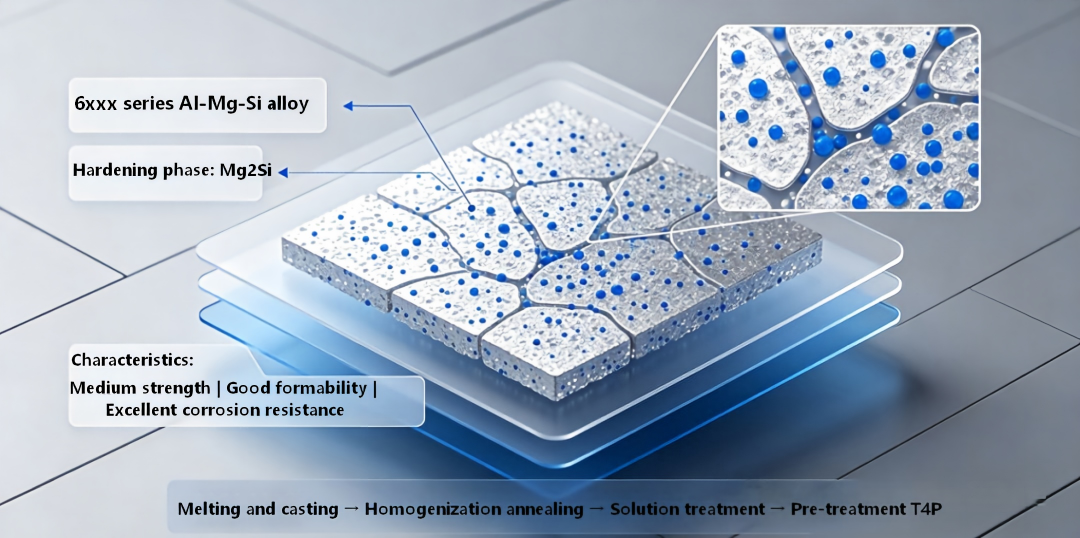
Алюминиевый сплав серии 6xxx в основном состоит из магния и кремния в качестве легирующих элементов, а MG₂si - в качестве упрочняющей фазы. Это термообрабатываемый упрочненный сплав, обладающий средней прочностью, отличной формуемостью, коррозионной стойкостью и свариваемостью. В настоящее
время он является основным материалом для автомобильных кузовных панелей, конструктивных элементов и экструдированных профилей.
1. Номенклатурная система и концептуальное объяснение
Алюминиевый сплав 6-й серии, изготовленный специально для автомобильной промышленности, имеет следующие значения и расположение суффиксов:
|
Идентификатор суффикса |
Идентификация суффикса |
Расположение сердечника |
|
T4P |
Состояние перед старением T4 (Pre-aged T4) |
После закалки в растворе и предварительной низкотемпературной обработки естественный процесс старения стабилизируется, а реакция краски на отверждение улучшается. Это основное условие поставки автомобильных штамповочных пластин. |
|
Выпечка |
Состояние отверждения краски |
В соответствии с производительностью процесса электрофоретического обжига при температуре 170-200℃, применяемого в автомобилях, фаза MG₂si полностью осаждается, а прочность значительно повышается. |
|
IH |
Улучшенный тип закалки (улучшенное упрочнение) |
Оптимизация состава и процесса предварительной обработки приводит к повышению прочности краски и улучшению защиты от вмятин. |
|
вс |
Высокопрочный тип (High Strength) |
Увеличение доли легирующих элементов приводит к повышению прочности как основного, так и обожженного материала, что подходит для конструкционных элементов с высокой нагрузкой. |
|
IBR |
Улучшенный тип гибкости |
Оптимизация гранулометрического состава и осажденных фаз приводит к повышению пределов формообразования при изгибе и отбортовке и подходит для сложной холодной обработки. |
|
E170/E200 |
Температура выпечки при температуре 170 ℃/200 ℃ |
Соответствует эксплуатационным показателям после обжига для различных процессов нанесения покрытий автопроизводителями. |
|
S600 |
Обозначение класса прочности |
Код класса прочности для высокопрочных экструдированных профилей |
|
6K21 |
Сплав с улучшенными компонентами серии type 6. |
Корректировка соотношения Mg/Si и микроэлементов с учетом формообразующих свойств и поглощения энергии при столкновении |
|
ЗТВ 0.7/0.63/0.43 |
Коэффициент снижения прочности зоны термического воздействия при сварке |
Отношение предела текучести зоны термического воздействия после сварки к основному материалу является ключевым параметром при проектировании сварочной конструкции |
|
AC118/AC170/AC600 |
Код процесса искусственного старения |
Соответствующий системам термической обработки при различных температурах и продолжительности старения |
|
F22 |
Процесс закалки экструзии в режиме реального времени |
Прямая закалка в режиме реального времени после экструзии с последующим ручным старением для достижения характеристик T6 |
|
НАРУЖНЫЙ КАПОТ НИЗКОГО/ВЫСОКОГО качества |
Наружная панель крышки двигателя специального класса |
LOW соответствует варианту с высокой формуемостью и низкой прочностью, в то время как HIGH соответствует варианту с высокой защитой от вмятин и высокой прочностью |
|
SAPA НИЖЕ |
Марка SAPA отличается низкой прочностью |
Продукция Norsk Hydro SAPA extruded materials отличается особыми эксплуатационными характеристиками |
2. Основные физико-химические и механические свойства
(1) Основные физические и химические характеристики
• Плотность: от 2,69 до 2,72 г/см3, что составляет примерно треть от плотности стали, что обеспечивает значительный эффект уменьшения веса
• Модуль упругости: приблизительно 70 ГПа, что составляет треть от модуля упругости стали
• Теплопроводность: приблизительно 180-200 Вт/(м・К), что в три четверти меньше, чем у стали
• Коэффициент линейного расширения: приблизительно 23×10⁶ /℃, что в два раза больше, чем у стали
• Коррозионная стойкость: В естественных условиях на поверхности образуется плотная оксидная пленка, обладающая отличной коррозионной стойкостью в атмосферных условиях; серия 6 отличается низким содержанием меди и отсутствием явной склонности к коррозии под напряжением, а также хорошей стабильностью в слабокислых и щелочных средах
(2) Типичные механические свойства и коэффициент текучести (типичные значения при комнатной температуре)
Листовой материал (автомобильные кузовные панели)
|
Марка и температура сплава |
Предел прочности при растяжении Rm (МПа) |
Предел прочности при 0,2% смещении Rp0,2 (МПа) |
Относительное удлинение после разрушения A (%) |
Отношение предела текучести к пределу прочности при растяжении Rp0,2/Rm |
Замечания |
|
6016-T4P |
190~230 |
90~120 |
24~28 |
0.47~0.52 |
Готовое состояние, отличная формуемость |
|
6016-T4P+Выпечка |
260~300 |
170~210 |
18~22 |
0.65~0.70 |
После выпекания при температуре 180℃ в течение 20 минут |
|
6014-T4P |
200~240 |
100~130 |
22~26 |
0.50~0.54 |
Качество поверхности отличное, подходит для наружного покрытия деталей |
|
6111-T4 |
220~260 |
120~150 |
20~24 |
0.55~0.58 |
Сильный эффект затвердевания при выпечке |
|
6451-T4P |
240~280 |
130~160 |
20~23 |
0.54~0.57 |
Специально для конструктивных элементов, обеспечивающих хорошее поглощение энергии при столкновении |
Тип профиля (экструдированные конструктивные элементы)
|
Марка и температура сплава |
Предел прочности при растяжении Rm (МПа) |
Предел прочности при 0,2% смещении Rp0,2 (МПа) |
Относительное удлинение после разрушения A (%) |
Отношение предела текучести к пределу прочности при растяжении Rp0,2/Rm |
Коэффициент снижения HAZ |
|
6005A-T6 |
260~300 |
210~250 |
12~16 |
0.80~0.83 |
~0.6 |
|
6060-T6 |
290~320 |
240~270 |
10~14 |
0.82~0.84 |
~0.58 |
|
6061-T6 |
280~320 |
240~280 |
10~14 |
0.85~0.88 |
0,5 (Значение по национальному стандарту) |
|
6063-T6 |
200~240 |
170~200 |
10~14 |
0.83~0.85 |
0,5 (Значение по национальному стандарту) |
|
6082-T6 |
300~340 |
260~290 |
8~12 |
0.85~0.87 |
~0.55 |
3. Типичные процедуры подготовки и обработки
(1) Процесс производства листового металла для автомобильной промышленности
1. Плавка и литье: Точно контролируйте соотношение Mg/Si (обычно 1,0 - 1,3), добавляйте Mn, Cr и т.д. в качестве микроэлементов для измельчения зерен и проводите полунепрерывную разливку для получения крупногабаритных слитков
2. Гомогенизационный отжиг: Выдержите при температуре 550/570°C в течение 6/10 часов для устранения напряжений при литье и обеспечения равномерного растворения осажденных фаз
3. Горячая прокатка + холодная прокатка: Начальная температура прокатки составляет 540/560 ° C, горячая прокатка до толщины 5/7 мм, затем холодная прокатка до заданной толщины (обычно 0,8 - 2,0 мм).
4. Отжиг в растворе: Непрерывное растворение в печи с воздушной ванной (выдержка при температуре 540/580°C в течение 0,5/3 минут), охлаждение водой со скоростью > 50°C/с, получение перенасыщенного твердого раствора
5. Предварительная обработка: После закалки быстро поместить в низкотемпературную печь (80 - 120°C) для выдержки, медленного охлаждения для стабилизации микроструктуры и достижения состояния T4P
6. Финишная обработка и нанесение масляного покрытия: Выравнивание формы пластины, пассивация поверхности, нанесение смазочного масла для штамповки и поставка основному производителю
(2) Процесс производства экструзионного профиля
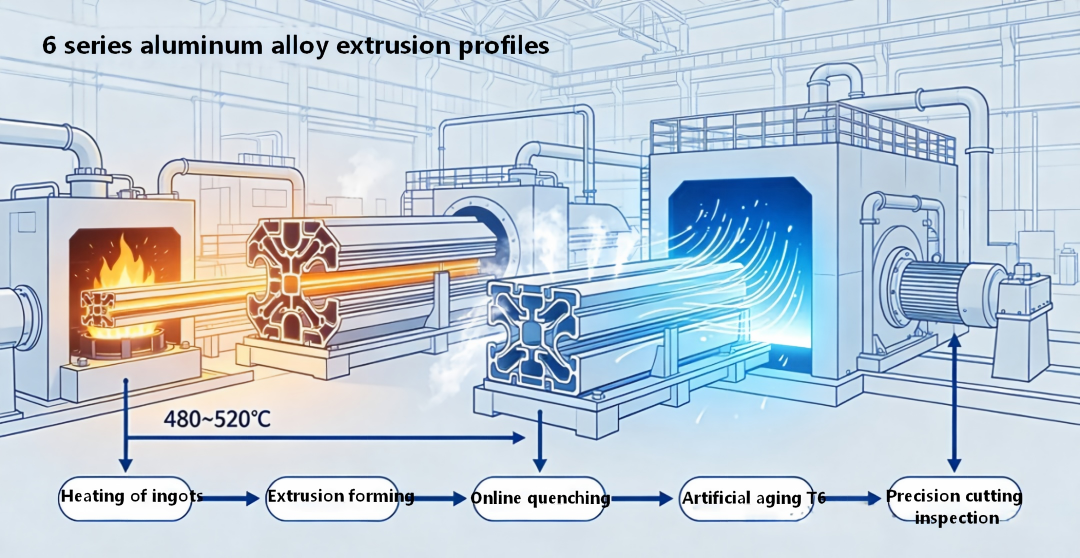
1. После гомогенизации слиток нагревают до 480-520°C и выдавливают с помощью экструзионной машины требуемого сечения
2. Непосредственно на выходе из экструзионного устройства проводят закалку в режиме реального времени (с воздушным охлаждением или охлаждением в водяном тумане), получая микроструктуру, соответствующую состоянию раствора.
3. Обработка искусственным старением (выдержка при температуре 170/180°C в течение 4/8 часов) для достижения максимальной прочности T6
4. Последующая точная резка, обработка поверхности (анодирование, напыление и т.д.)
4. Применение в промышленности и автомобилестроении
(1) Общепромышленное применение
Кузова железнодорожных вагонов, фасады зданий, фотоэлектрические опоры, конструктивные элементы электронного оборудования, детали строительной техники и т.д.
(2) Область применения в автомобилестроении
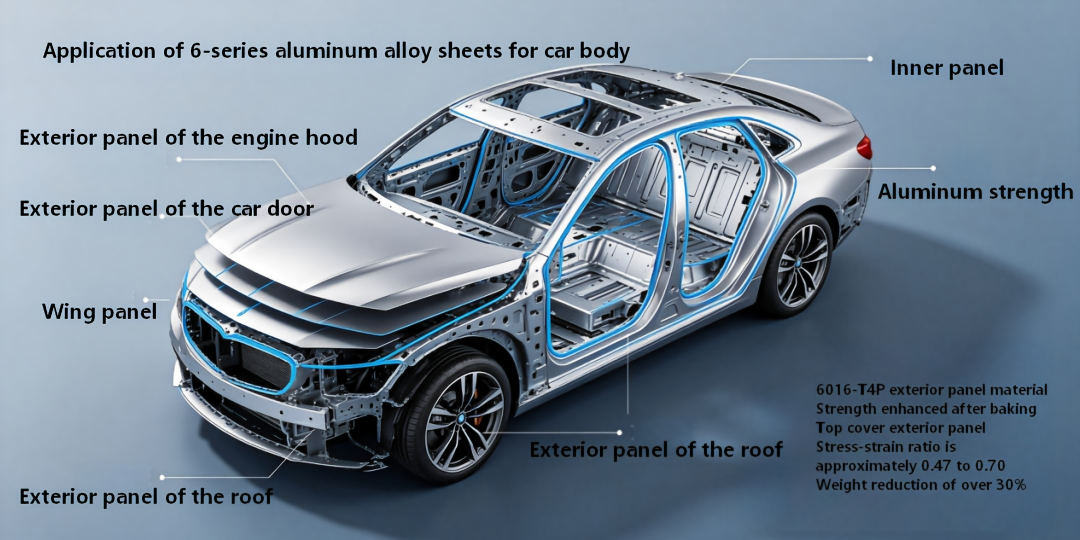
Кузовные панели (наружные панели): в качестве основных материалов выбраны 6016, 6014, 6111
• Наружные панели капота, наружные панели дверей, крыльев, наружные панели крыши
• Преимущества: Простая штамповка T4P, повышенная прочность после покраски, соответствие требованиям к ударопрочности внешних панелей, снижение веса конструктивных элементов кузова более чем на 30% (внутренние панели / балочные системы): основными материалами являются 6451, 6082, 6005A
Внутренние панели дверей, внутренние панели капота двигателя, продольные балки, пороговые балки, поперечные балки пола, каркасы сидений
• Преимущества: Баланс прочности и поглощения энергии, может быть сформирован штамповкой или экструзией, подходит для путей передачи силы столкновения шасси и аксессуаров: 6082, 6061, 6063
•Ударная балка, подрамник, рычаг управления, ступица колеса, багажная полка, защитная пластина шасси
• Преимущества: Средняя прочность, соответствующая требованиям к несущей способности, устойчивость к коррозии, подходящая для сложных условий эксплуатации шасси
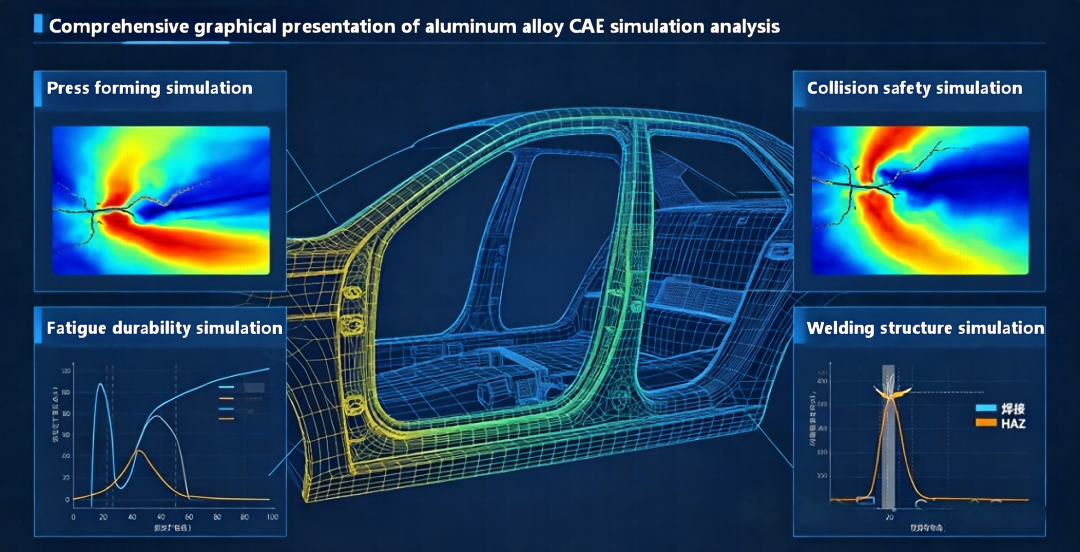
5. Расширение возможностей CAE-моделирования
(1) Моделирование прессования
• Инструменты: AutoForm, Dynaform, Abaqus/Standard
• Основные области применения: Определение пределов формования, количества складок, трещин и упругости, оптимизация усилия зажима, расположения растягивающих ребер и скорости прессования.
• Ключевые модели: Применен критерий анизотропии упругости Barlat, соответствующий плоской анизотропии алюминиевых пластин серии 6, что повышает точность прогнозирования упругости; в промышленности с помощью моделирования отклонение контроля упругости может быть уменьшено в пределах 5%
(2) Моделирование безопасности при столкновении
• Инструменты: LS-DYNA, Abaqus/Explicit, Radioss
• Определяющая модель: В основном используется определяющая модель Джонсона-Кука (JC) для описания поведения напряжения потока при высоких скоростях деформации, типичные параметры для 6061-T6: A=285 МПа, B=245 МПа, n=0,28, C=0,028, коэффициент корреляции R2 > 0,96
• Модель разрушения: используя модель разрушения CrachFEM, можно точно предсказать возникновение и расширение трещин при различных напряженных состояниях, поддерживая моделирование разрушения при столкновении на уровне компонентов и транспортных средств
• Инженерная ценность: замена некоторых краш-тестов, сокращение цикла разработки, оптимизация эффективности энергопоглощения конструкции.
(3) Моделирование усталостной долговечности
• Инструменты: nCode, Fe-safe, MSC Fatigue
• Метод: На основе кривой S-N материала (при соотношении напряжений R=-1 для 6082-T651 предел прочности при 10⁷ циклах составляет приблизительно 73 МПа), в сочетании с коэффициентом концентрации напряжений, шероховатостью поверхности, размягчением зоны сварки и другими поправочными коэффициентами, прогнозируется усталостный ресурс конструкции.
• Применение: Проверка прочности компонентов шасси и систем каркаса кузова, позволяющая заранее выявить усталостные недостатки
(4) Моделирование конструкции сварного шва
• Учет коэффициента снижения прочности HAZ для определения свойств размягченного материала вокруг сварного шва.
• Моделирование остаточных напряжений и деформаций при сварке, оптимизация последовательности сварки и параметров процесса, контроль точности размеров конструкции
二, Алюминиевые сплавы серии 7xxx (Al-Zn-Mg)
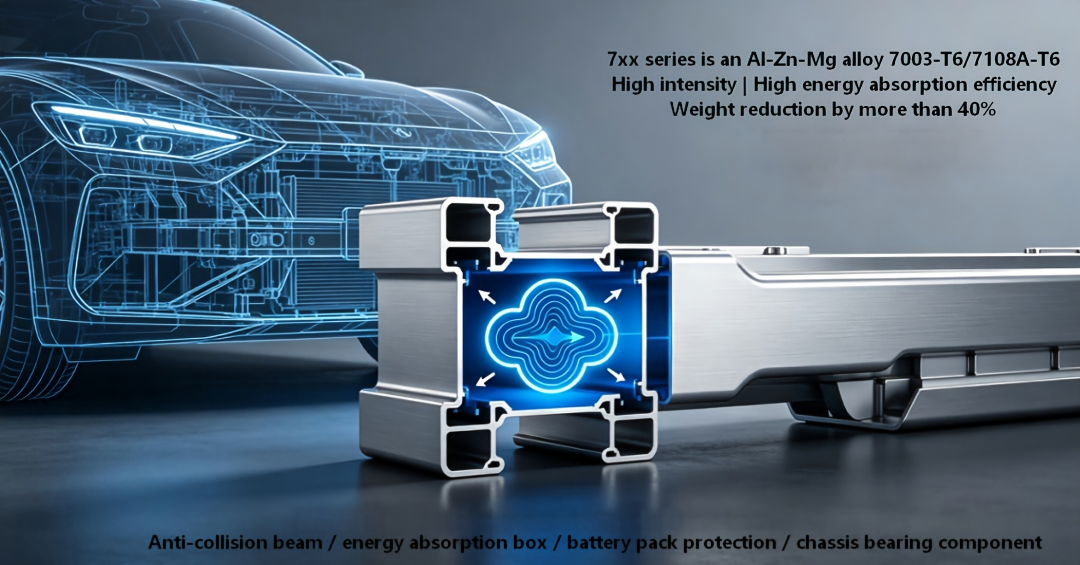
Алюминиевые сплавы серии 7xxx в основном состоят из цинка и магния в качестве легирующих элементов. Они обеспечивают упрочнение при старении в фазе η-MgZn₂. Это серия с самой высокой прочностью. Среди них 7003 и 7108A - сплавы средней прочности серии 7, предназначенные специально для автомобильных конструктивных элементов, которые сочетают прочность, экструзионные свойства и свариваемость.
1. Система фирменных наименований и концептуальный анализ
• 7003-T6: Сплав Al-Zn6Mg0.8Zr с добавлением циркония для измельчения зерен и повышения трещиностойкости и усталостных характеристик. Это основной материал для автомобильных систем защиты от столкновений.
• 7108A-T6: Усовершенствованная версия 7003, с лучшим соотношением прочности и вязкости, отличными характеристиками экструзии и подходящая для профилей сложного поперечного сечения.
• HAZ 0,67/0,47: Диапазон коэффициентов снижения прочности для зоны термического воздействия при сварке с максимальным значением 0,67 и минимальным значением 0,47, соответствующий различным процессам сварки и положениям.
2. Основные физико-химические и механические свойства
(1) Основные характеристики
• Плотность: 2,78 - 2,82 г/см3, немного выше, чем у 6-й серии, но все же значительно ниже, чем у стали.
• Прочность: Значительно выше, чем у 6-й серии, при этом удельная прочность сопоставима с прочностью высокопрочной стали.
• Коррозионная стойкость: Общая коррозионная стойкость слабее, чем у 6-й серии, с определенной чувствительностью к коррозионному растрескиванию под напряжением (SCC), более выраженной в состоянии T6, и может быть улучшена при двухэтапном старении в состоянии T7.
• Свариваемость: сплавы 7003/7108A относятся к свариваемым сплавам серии 7. Их свариваемость выше, чем у сверхтвердого алюминия 7075, но все же существует проблема размягчения в зоне ЗТВ.
(2) Типичные механические свойства и коэффициент текучести (экструдированные профили в состоянии T6)
|
Марка материала |
Предел прочности при растяжении Rm (МПа) |
Предел текучести Rp0,2 (МПа) |
Относительное удлинение после разрушения A (%) |
Отношение предела текучести к пределу прочности при растяжении Rp0,2/Rm |
Диапазон коэффициентов снижения HAZ |
|
7003-T6 |
340~380 |
280~310 |
10~13 |
0.82~0.84 |
0.47~0.67 |
|
7108A-T6 |
350~390 |
290~320 |
9~12 |
0.83~0.85 |
0.47~0.67 |
3. Типичные процедуры подготовки и обработки
1. Плавление и разливка: Строго контролируйте содержание Zn и Mg, добавляйте Zr и Ti для измельчения зерен и контролируйте содержание примесей Fe и Si
2. Гомогенизационная обработка: Длительный нагрев при температуре 460-480°C для устранения расслоения при разливке.
3. Экструзионное формование: Экструзия при температуре 420-480°C, оперативная закалка на выходе.
4. Термообработка: Стандартная температура T6 составляет 120°C/24 часа при одноступенчатом старении; для сценариев, требующих антикоррозийных свойств, используйте двухступенчатое старение (T74), жертвуя 10-15% прочности в обмен на устойчивость к коррозии под напряжением
5. Последующая обработка: фрезерование с ЧПУ, гибка, поверхностное напыление и т.д.
4. Применение в промышленности и автомобилестроении
(1) Общепромышленное применение
Элементы конструкций железных дорог, вспомогательные несущие элементы аэрокосмической промышленности, подъемное оборудование, сосуды высокого давления, спортивный инвентарь и т.д.
(2) Автомобильные приложения для транспортных средств
Система безопасности при столкновении: основные сценарии применения 7003/7108A
• Передние и задние противоударные балки, блоки поглощения энергии, элементы усиления бампера
• Преимущества: Высокая прочность + высокая эффективность поглощения энергии, вес профилей двутаврового сечения снижен более чем на 40% по сравнению со стальными ударными балками, а способность поглощать энергию при столкновении увеличена на 30%%
Элементы каркаса транспортного средства
• Пороговая балка, усилители A/B балок, передняя продольная балка, рама аккумуляторного блока
• Преимущества: Высокая удельная прочность, обеспечивающая более высокую несущую способность при ограниченном пространстве поперечного сечения, подходит для несущих компонентов шасси, которые отвечают требованиям защиты, предъявляемым к новым энергетическим автомобильным аккумуляторным блокам.
• Подрамник, рычаг управления, поворотный кулак
• Преимущества: Снижение неподрессоренной массы, улучшение управляемости автомобиля и дальнобойности
5. Расширение возможностей CAE-моделирования
Различия между моделированием из алюминиевых сплавов 7-й серии и core 6-й серии заключаются в:
1. Моделирование разрушения: чувствительность к скорости деформации выше, а нелинейность на стадии высокотемпературного размягчения более значительна. Традиционная модель JC отклоняется на 18% при температуре выше 400℃, и для дополнительной коррекции необходимо использовать базовую модель Зерилли-Армстронга.
2. Моделирование усталости: Необходимо дополнительно учитывать влияние коррозии под напряжением. В агрессивной среде коэффициент снижения усталостной долговечности должен быть установлен на уровне 0,6-0,8.
3. Моделирование сварки: Диапазон размягчения в зоне термического воздействия (HAZ) шире, а колебания прочности больше. Проверку предельного состояния необходимо проводить отдельно для максимального и минимального значений.
4. Моделирование процесса экструзионного формования: HyperXtrude и другое программное обеспечение используются для моделирования течения металла, температурного поля и эволюции микроструктуры. Скорость экструзии и конструкция пресс-формы оптимизированы для предотвращения образования трещин и дефектов крупнозернистого кольца.
三、 Распространенные проблемы и решения при производстве и обслуживании алюминиевых сплавов
1. Усталостное разрушение материала
Описание проблемы: При многократных знакопеременных нагрузках усталостные трещины начинают образовываться в точках концентрации напряжений в материале и продолжают расширяться, что в конечном итоге приводит к хрупкому разрушению при низких напряжениях, которое является одним из основных видов разрушения автомобильных шасси и каркасных систем кузова. Усталостный ресурс точечных сварных соединений из алюминиевых сплавов составляет всего 20-30% от срока службы стальных соединений такой же толщины, что делает их слабым звеном.
Причины:
• Конструкции имеют особенности концентрации напряжений, такие как отверстия, выемки и углы.
• В сварных соединениях имеются поры, включения, размягчение ЗТВ и остаточные напряжения
• Дефекты, такие как царапины на поверхности и коррозионные углубления, становятся источниками возникновения трещин
• Амплитуда переменных нагрузок превышает допустимый предел усталости материала.:
• Конструктивная сторона: Оптимизируйте радиус углов конструкции, чтобы избежать острых углов и резких изменений поперечного сечения, тем самым снижая коэффициент концентрации напряжений.
• Технологическая сторона: Предпочтительно использовать механические соединения, такие как самонарезающая заклепка (SPR) и винты с резьбовым сверлением (FDS), вместо точечной сварки, чтобы повысить усталостные характеристики соединений; после сварки выполните шлифование и дробеструйную обработку и внесите остаточное напряжение сжатия.
• Материальная сторона: выбирайте мелкозернистые сплавы высокой чистоты, контролируйте размер и распределение включений; применяйте двухэтапный процесс старения для повышения усталостной стойкости
• Имитационная сторона: Проводите проверку усталостного ресурса на основе закона линейного кумулятивного повреждения Miner и сохраняйте запас прочности
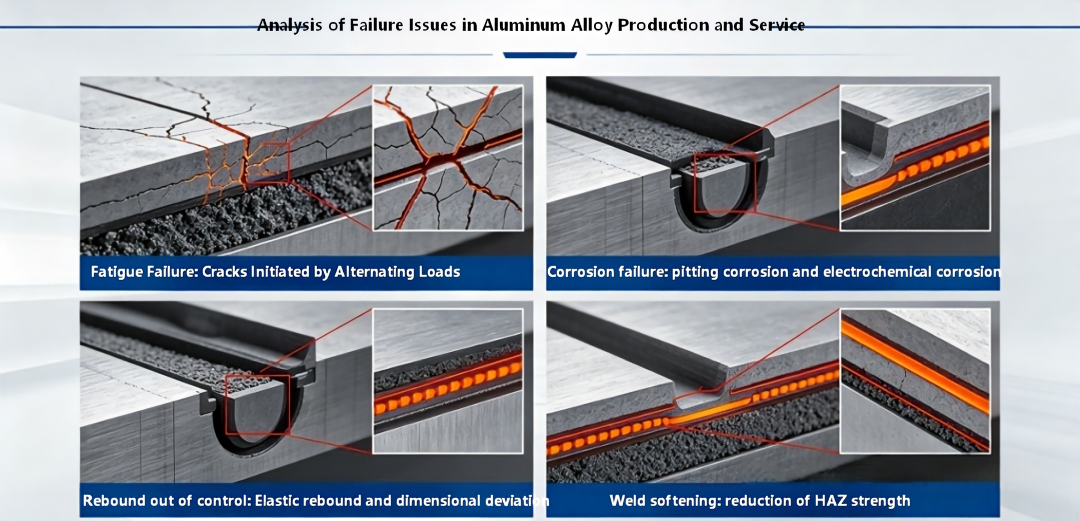
2. Коррозионное разрушение материалов
Описание проблемы: Материалы подвергаются химическим или электрохимическим реакциям в окружающей среде, что приводит к износу поверхности, снижению эксплуатационных характеристик и даже разрушению конструкции. Распространенные виды коррозии алюминиевых сплавов включают точечную коррозию, межкристаллитную коррозию, коррозионное растрескивание под напряжением (SCC) и гальваническую коррозию.
Причины:
• Точечная коррозия: Хлорид-ионная среда (прибрежная, противогололедная соль) повреждает поверхностную оксидную пленку, образуя локализованные коррозионные очаги.
• Коррозия под напряжением: высокопрочный алюминий 7-й серии под совместным воздействием растягивающего напряжения и агрессивной среды подвергается межкристаллитному растрескиванию
• Гальваническая коррозия: Когда алюминиевый сплав вступает в контакт с металлами с более положительным потенциалом, такими как сталь или медь, во влажной среде образуется электролитическая ячейка, в которой алюминий выступает в качестве анода и ускоряет коррозию
Решения:
• Защита поверхности: Используйте анодирование, электрофоретическое покрытие, порошковое напыление и т.д. для формирования защитного слоя; нанесите антикоррозийный воск на ключевые детали
• Конструктивный дизайн: Избегайте скопления воды, сделайте дренажные отверстия; при соединении различных металлов используйте изолирующие прокладки для изоляции электрического контакта.
• Выбор материала: Выберите 6-ю серию для деталей наружного покрытия с высокой коррозионной стойкостью; замените состояние T6 в конструкционных деталях 7-й серии на состояние T7 для повышения стойкости к SCC
• Электрохимическая защита: Установите расходуемые аноды (цинковые блоки) внутри закрытых полостей
3. Неконтролируемая пластическая деформация и возвратная пружина
Описание проблемы: После штамповки деталь подпружинивается, и точность размеров не соответствует требованиям сборки; в процессе эксплуатации под нагрузкой она испытывает пластическую деформацию, что влияет на стабильность конструкции. Модуль упругости алюминиевого сплава невелик, а коэффициент упругости в 2-3 раза выше, чем у стали. Это основная трудность в процессе штамповки.
Причины:
• Низкий модуль упругости, приводящий к значительному восстановлению упругости после пластической деформации.
• Колебания предела текучести материала и анизотропия, приводящие к неравномерному возврату пружины
• Недостаточная жесткость конструкции, при которой эксплуатационная нагрузка превышает предел текучести
Решения:
• Процесс штамповки: используйте моделирование процесса формования для прогнозирования величины упругости и расчетной компенсации поверхности пресс-формы; применяйте растягивающее формование вместо простого изгиба, чтобы увеличить долю пластической деформации
• Технологические дополнения: Настройте финишный процесс для выполнения вторичного тонкого прессования по ключевым размерам.
• Оптимизация конструкции: добавление ребер и выступов для увеличения момента инерции профиля и повышения жесткости конструкции
• Контроль качества: Строго контролируйте диапазон изменения предела текучести листового материала при поставке и сокращайте срок хранения при естественном старении
4. Формирование трещин и их эксплуатация
Описание проблемы: В процессе штамповки листовой материал трескается (например, при растяжении или изгибе); в процессе эксплуатации в конструкции образуются трещины и она расширяется, что приводит к разрушению конструкции.
Причины:
• Недостаточное удлинение листа, деформация, превышающая предел формования
• При длительном хранении листовых материалов в состоянии T4P естественное старение приводит к увеличению предела текучести и снижению пластичности
• Недостаточная смазка для штамповки, мелкие скругления в форме, локальная концентрация деформаций
• Во время эксплуатации ударная нагрузка превышает вязкость материала к разрушению, или усталостные трещины достигают критического размера
Решения:
• Материальная сторона: Выбирайте IBR и другие марки с высокими эксплуатационными характеристиками при формовании; строго соблюдайте требования по управлению старением в течение 6 месяцев и повторно проверяйте эксплуатационные характеристики материалов, срок годности которых истек.
• Технологическая сторона: Оптимизируйте параметры штамповки, используйте специальное масло для штамповки из алюминиевого сплава; увеличьте размер скруглений формы, оптимизируйте расположение ребер растяжения; для сложных деталей применяйте процесс теплой штамповки, нагрев до 200-300 ° C может увеличить предел формования на 30-50%.%
• Конструктивная сторона: Избегайте локальных сильных деформаций, равномерно распределяйте деформацию; проводите проверку трещиностойкости ключевых несущих деталей
• Контрольная сторона: Используйте неразрушающие методы контроля, такие как вихретоковый и ультразвуковой, для обнаружения внутренних дефектов и микротрещин.
5. Размягчение зоны термического воздействия и горячих трещин
Описание проблемы: После сварки плавлением фазы возрастного упрочнения в зоне термического воздействия вокруг сварного шва растворяются или огрубевают, что приводит к значительному снижению прочности (прочность HAZ в состоянии T6 6-й серии снижается примерно на 40-50%, а в 7-й серии может достигать более 50%); высокая сплавы серии 7 склонны к образованию горячих трещин при сварке.
Причины:
• Тепловой цикл сварки приводит к превышению температуры рабочей зоны над температурой старения, что приводит к чрезмерному старению или повторному растворению упрочняющих фаз.
• Широкий диапазон температур затвердевания сплава приводит к образованию эвтектических фаз с низкой температурой плавления на границах зерен, а при охлаждении образуются трещины кристаллизации
• Чрезмерное нагревание при сварке увеличивает ширину зоны ЗТВ, что приводит к более сильному размягчению
Решения:
• Выбор технологического процесса: Предпочтительно использовать сварку трением с перемешиванием (FSW) вместо сварки плавлением, чтобы значительно снизить степень размягчения ЗТВ; для сварки плавлением следует использовать процесс с малой теплоемкостью (CMT - холодная сварка переходом металла).
• Выбор материала: При проектировании сварочной конструкции следует предусмотреть коэффициент снижения прочности ЗТВ, увеличить толщину поперечного сечения или выбрать более прочный базовый материал
• Обработка после сварки: Для некоторых сплавов прочность ЗТВ может быть частично восстановлена путем искусственного старения после сварки
• Предотвращение образования трещин: Оптимизируйте параметры сварки, используйте соответствующую присадочную проволоку; спроектируйте разумные скосы и монтажные зазоры для снижения сварочных нагрузок.
Вывод
Алюминиевые сплавы серий 6ххх и 7хххх вместе образуют "фундаментальную основу" и "высокопрочные линии" для легковесного алюминия в автомобилестроении: первый из них, благодаря свойствам "мягкого формования и трудоемкой эксплуатации", характерным для упрочнения после обжига, а также сбалансированной коррозионной стойкости и сварочным характеристикам, стал наиболее предпочтительным выбором для кузовных работ. панели и конструкции средней грузоподъемности; последние, обладая более высокой удельной прочностью и эффективностью поглощения энергии при столкновении, выполняют основные функции элементов безопасности и рам с высокой грузоподъемностью. Эти два компонента не являются взаимозаменяемыми; напротив, они обеспечивают оптимальное соответствие производительности, технологических процессов и затрат в различных частях всего транспортного средства.
В связи с постоянным повышением требований к легкости для новых энергетических транспортных средств, система алюминиевых материалов продолжает совершенствоваться - выпускаются новые поколения пластин 6-й серии с более высокой термостойкостью, экструдированные материалы 7-й серии с высокой коррозионной стойкостью и прочностью, а также новые категории, такие как литье под давлением без термической обработки производство алюминиевых сплавов постоянно расширяется; в то же время развитие высокоточных моделей элементов материалов и технологий многопрофильного моделирования соединений также постоянно сокращает время от лабораторного до серийного производства. Синергия инноваций в области материалов, технологических прорывов и возможностей моделирования будет способствовать дальнейшему развитию легкой автомобильной промышленности в направлении повышения эффективности, безопасности и удешевления затрат.


