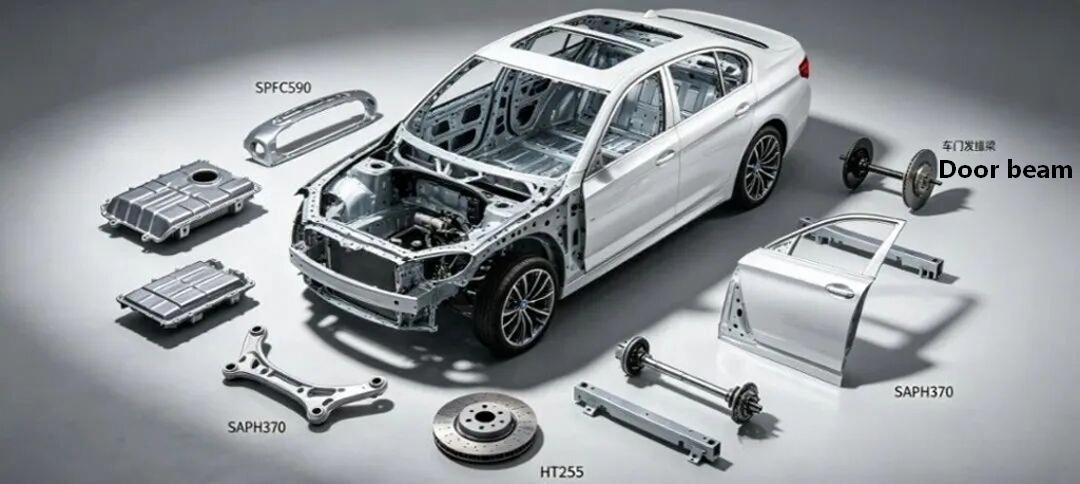
Основным принципом при выборе материалов для автомобилей никогда не было "стремление к максимальным эксплуатационным характеристикам", а скорее достижение оптимальной комплексной стоимости всего процесса, основанной на требованиях условий работы. Несколько основных категорий материалов, которые мы обсуждаем сегодня (низкоуглеродистая мягкая сталь серии SP / конструкционная высокопрочная сталь серии SAPH / формовочная высокопрочная сталь серии SPFC / серый чугун серии HT), как раз и составляют основу использования металла в автомобилях массового производства и формируют "максимально распространенный библиотека материалов для знаменателя", которая объединяет всю цепочку исследований и разработок - технологические процессы - поставки.
Серия низкоуглеродистых сталей (Low carbon steel): SPCC/SPCD/SPCE/SPHC/SPHD/SPHE; Серия превосходных формовочных сталей (Excellent forming steel): SPFC440/590/980; Серия высококачественных углеродистых конструкционных сталей (Steel for high quality carbon structure steel): SAPH310/370/400/440; Серия сталей для отливок из углеродистой стали (Carbon steel castings steels): HT150/HT250 и т.д.
1. Холоднокатаные листы и полосы из углеродистой стали (SPCC/SPCD/SPCE)
Концептуальный атрибут
• Определение: Холоднокатаный лист и полоса из низкоуглеродистой углеродистой стали, определенные японским промышленным стандартом JIS G 3141, подходят для общей обработки, штамповки и глубокой вытяжки.
• Правило присвоения названия: S (сталь) + P (пластина) + C (холодная) + буква марки прессования.
• Соответствующее фирменное наименование:
•SPCC: Обычный сорт, соответствующий национальному стандарту GB/T 13237 Q195-Q215A, Европейскому стандарту EN 10130 DC01 и немецкому стандарту St12
•SPCD: Степень прессования, соответствующая национальному стандарту GB/T 13237 08Al, европейскому стандарту DC03 и немецкому стандарту St13
•SPCE: Марка глубокой вытяжки, соответствующая национальному стандарту GB/T 5213 для стали глубокой вытяжки 08Al, стандарту ЕС DC04 и немецкому стандарту St14
2. Физико-химические и механические свойства
Химический состав (анализ плавления, %, верхний предел стандарта JIS)
|
Класс |
C |
Си |
Мин. |
P |
S |
Высокий звук |
|
СК |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
- |
|
СПКД |
≤0.10 |
≤0.03 |
≤0.45 |
≤0.030 |
≤0.020 |
≥0.020 |
|
ШПНО |
≤0.08 |
≤0.03 |
≤0.40 |
≤0.025 |
≤0.020 |
≥0.025 |
Механические свойства (отожженное состояние, стандартное минимальное/ типичное значение)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Типичный коэффициент текучести при растяжении |
Относительное удлинение A80 (%) |
Коэффициент пластической деформации r₉₀ |
Показатель упрочнения n₉₀ |
|
СК |
≥195/210 |
270-410/340 |
0.62 |
≥28/32 |
1.0-1.3/1.1 |
0.18-0.21/0.19 |
|
СПКД |
≤215/190 |
270-390/330 |
0.58 |
≥34/38 |
1.4-1.8/1.6 |
0.21-0.24/0.22 |
|
ШПНО |
≤195/175 |
270-370/320 |
0.55 |
≥38/42 |
1.8-2.2/2.0 |
0.23-0.26/0.24 |
Примечание: Коэффициент текучести = предел текучести / предел прочности при растяжении. Меньшее значение указывает на более высокую способность материала к пластической деформации и лучшую формуемость.
Физические свойства
• Плотность: 7,85 г/см3
• Модуль упругости: 206 - 210 ГПа
• Коэффициент Пуассона: 0,3
• Коэффициент теплового расширения: 11,7×10⁻⁶/℃ (20 - 100℃)
• Отожженное состояние является немагнитным.
Основное определение и физическая природа коэффициента текучести
Отношение напряжения к деформации = Предел текучести (σₛ) / Предел прочности при растяжении (σᵦ)
• Физическая сущность: отражает легкость, с которой материал переходит от упругой деформации к пластической, а также продолжительность стадии пластической деформации.
• Диапазон значений: от 0 до 1. Чем меньше значение, тем больше степень пластической деформации, которая может возникнуть после разрушения материала. Чем выше значение, тем ближе материал к хрупкому состоянию, при котором он разрушается сразу после разрушения.
Основные показатели производительности штамповки
• Низкий коэффициент текучести (<0,6): после выхода материала из строя наступает длительный период равномерной пластической деформации. Индекс упрочнения (значение n) высок, положение диаграммы пределов формообразования (FLD) высокое, а образование горловин и трещин маловероятно. Он подходит для сложной глубокой вытяжки деталей.
• Умеренный коэффициент текучести (0,6 - 0,7): баланс между прочностью и формуемостью, подходящий для большинства компонентов конструкции кузова.
• Высокий коэффициент текучести (>0,7): После достижения предела текучести материал быстро достигает предела прочности при растяжении, имеет низкий коэффициент равномерного удлинения, низкий предел прочности при формовании и склонен к растрескиванию кромок при сдвиге и отбортовке. Процесс штамповки сложен.
3. Введение в основные процессы
1. Кислотное травление: Горячекатаные листы протравливают соляной кислотой для удаления оксидной окалины, в результате чего поверхность становится чистой.
2. Холодная прокатка: Многократная прокатка при комнатной температуре с точностью до толщины ±0,02 мм и шероховатостью поверхности от Ra 0,2 до 1,6 мкм.
3. Отжиг:
○ Отжиг в оболочке: Подходит для массового производства, низкая стоимость, средняя однородность производительности, подходит для SPCC / SPCD
○ Непрерывный отжиг: Непрерывное производство, равномерная производительность, хорошее качество поверхности, возможность получения высококачественного SPCE.
4. Финишная обработка: Процесс плоской прокатки устраняет неравномерность текучести и позволяет получить шероховатую поверхность (D) или гладкую поверхность (B). Поверхность также может быть покрыта маслом или подвергнута пассивации для предотвращения образования ржавчины.
4. Применение в промышленности и автомобилестроении
• Промышленное применение:
○SPCC: Корпуса бытовой техники, офисная мебель, вентиляционные каналы, общие компоненты оборудования
○SPCD: Корпус измерительного прибора, кронштейн электронного оборудования, аппаратный компонент для неглубокой глубокой вытяжки.
○SPCE: Отражатель лампы, кухонная раковина, батарейный отсек, сложные детали глубокой вытяжки
• Применение в комплектных транспортных средствах:
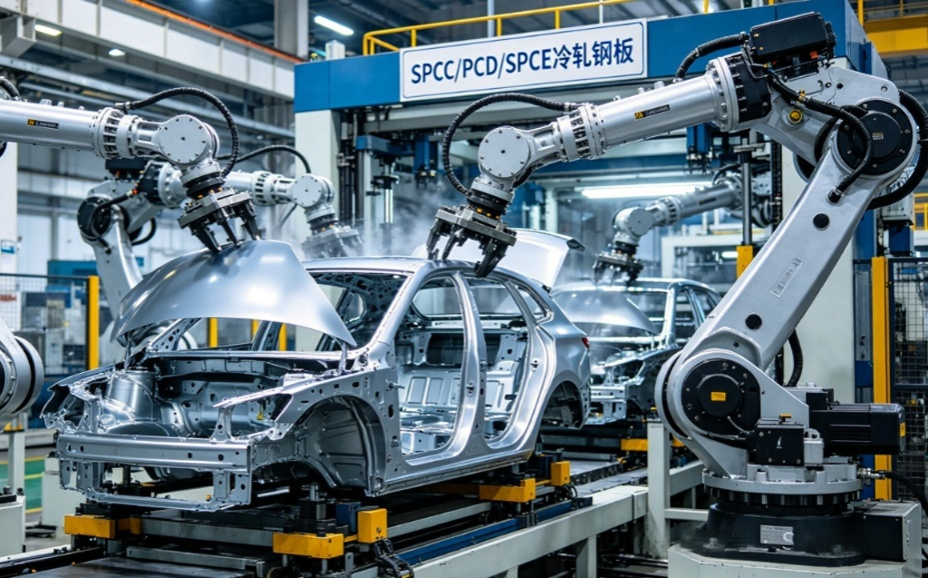
○SPCC: Кронштейн топливного бака, несущая конструкция сиденья, внутренняя пластина поперечины приборной панели, опора внутренней панели двери
○SPCD: Внутренняя панель двери автомобиля, внутренняя панель капота двигателя, внутренняя панель крышки багажного отделения, внутренняя панель крыла
○SPCE: Масляный поддон, крышка амортизатора, крышка ступицы, кронштейн дверной ручки, штампованные детали сложной формы.
5. Анализ расширения применения имитационного моделирования
• Модель материала: приоритет должен отдаваться критерию анизотропной текучести по Hill48. Необходимо ввести фактическую кривую зависимости напряжения от деформации, значение r и значение n.
• Моделирование процесса прессования:
○SPCC: Кривая FLD относительно низкая. Основное внимание уделяется скорости образования складок и истончения (контролируется в пределах 20%), а точность моделирования высокая.
○ SPCD/SPCE: Низкое отношение текучести к прочности, высокая способность к пластической деформации. Требуется точная калибровка значений r и n. Особое внимание следует уделять образованию складок и трещин на боковых стенках. SPCE позволяет достичь коэффициента глубокой вытяжки более 2,2.
○ Прогнозирование эластичности: Эластичность SPCC относительно невелика (< 1°). Для SPCE требуется компенсация эластичности при работе со сложными изгибами.
• Структурное моделирование: можно использовать упругопластическую модель. Она применима для анализа прочности и жесткости несущих элементов конструкции.
II. Горячекатаные листы и полосы из углеродистой стали (SPHC/SPHD/SPHE)
Концептуальный атрибут
• Определение: Горячекатаные листы и полосы из низкоуглеродистой стали с низким содержанием углерода, определенные японским промышленным стандартом JIS G 3131, подходят для изготовления конструкций общего назначения, штамповки и глубокой вытяжки.
• Правило присвоения названия: S (сталь) + P (пластина) + H (горячая) + буква марки прессования.
• Соответствующее фирменное наименование:
○SPHC: Товарный сорт, соответствующий национальному стандарту GB/T 912 Q235B и европейскому стандарту EN 10051 S235JR.
○ SPHD: Марка прессования, соответствующая национальному стандарту GB/T 912 для стали Q235B, используемой при прессовании, и стандарту ЕС DD1.
○SPHE: Марка глубокой вытяжки, соответствующая национальному стандарту GB/T 5213 для горячекатаной стали глубокой вытяжки 08Al и стандарту ЕС DD13.
2. Физико-химические и механические свойства
Химический состав (анализ плавления, %, верхний предел стандарта JIS)
|
Класс |
C |
Си |
Мин. |
P |
S |
|
СФК |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
|
СФД |
≤0.12 |
≤0.05 |
≤0.50 |
≤0.030 |
≤0.020 |
|
СФЕ |
≤0.10 |
≤0.05 |
≤0.45 |
≤0.025 |
≤0.020 |
Механические свойства (в горячекатаном состоянии, стандартное минимальное значение / типичное значение)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Типичный коэффициент текучести при растяжении |
Относительное удлинение A50 (%) |
Способность к холодному изгибу (180°) |
|
СФК |
<235/215 |
270-440/360 |
0.6 |
≥29/33 |
d=a |
|
СФД |
<235/205 |
270-430/350 |
0.59 |
≥33/37 |
d=0 |
|
СФЕ |
<215/195 |
270-410/340 |
0.57 |
≥37/41 |
d=0 |
Примечание: d представляет собой диаметр центра изгиба, а a - толщину образца.
3. Введение в основные процессы
Нагрев сляба: Нагрейте его до температуры 1150 - 1250℃ для гомогенизации аустенита.
2. Горячая прокатка: Грубая прокатка + тонкая прокатка, температура окончательной прокатки 850 - 920 ℃ (зона рекристаллизации аустенита)
3. Охлаждение: Материал охлаждается ламинарным потоком до температуры 550 - 650℃ перед намоткой.
4. Обработка поверхности: Мы можем предоставить рулоны с черной кожей, промытые кислотой рулоны и промытые кислотой рулоны с масляным покрытием.
• Технологические особенности: Стоимость на 30-40% ниже, чем при холодной прокатке, при толщине от 1,5 до 16 мм и высокой эффективности производства.
4. Применение в промышленности и автомобилестроении
• Промышленное применение:
○SPHC: Строительные материалы, строительные леса, корпуса контейнеров, сырье для производства сварных труб
○SPHD: Конструкции из стальных труб, детали с легкой штамповкой и компоненты сельскохозяйственной техники.
○SPHE: Головки котлов, корпуса резервуаров для хранения газа, сложные штампованные детали
• Применение в комплектных транспортных средствах:
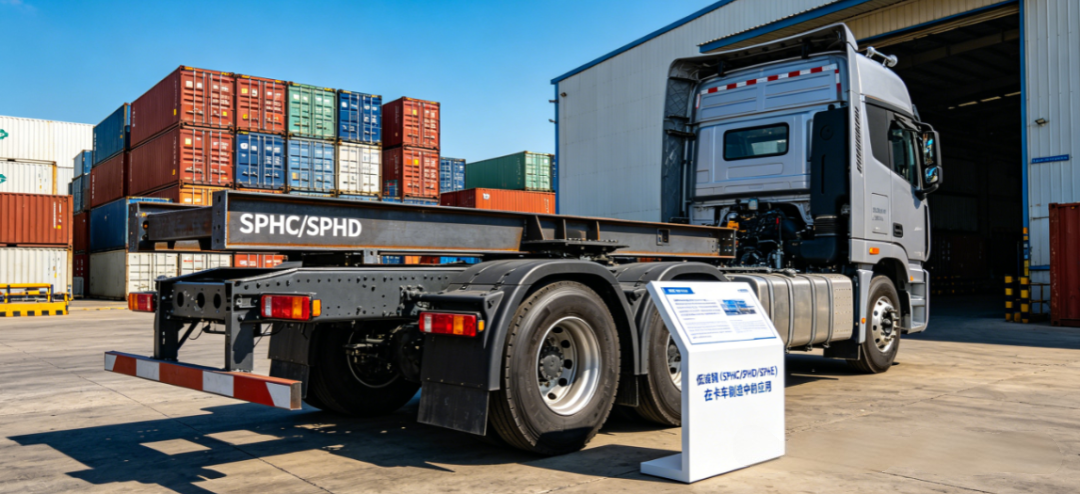
○SPHC: Поперечная балка шасси грузовика, соединительный элемент вспомогательной рамы, фланец выхлопной системы, кронштейн запасного колеса
○SPHD: Колесные спицы, тормозная пластина, задняя подвеска кабины водителя, корпус топливного бака.
○SPHE: Корпус корпуса заднего моста легкового автомобиля, кронштейн крепления двигателя, кронштейн поворотного кулака, сложные конструктивные элементы шасси
5. Анализ расширения применения имитационного моделирования
• Модель материала: используйте модель пластичности. Необходимо точно указать длину зоны текучести и скорость деформационного упрочнения.
• Имитация нажатия:
Коэффициент трения установлен на уровне 0,12 - 0,15 (выше, чем у холоднокатаного листа, который составляет 0,10 - 0,12).
○SPHC: Коэффициент текучести немного выше, при этом значение n колеблется приблизительно от 0,16 до 0,20. Предел формования относительно низкий, и прогноз должен быть консервативным.
○SPHE: Низкое соотношение текучести к прочности, хорошая формуемость. Его можно отнести к холоднокатаному SPCE, но следует обратить внимание на влияние качества поверхности на процесс формования.
• Моделирование сварки: низкое содержание углерода, низкий риск хрупкости в зоне термического воздействия, основное внимание уделяется деформации при сварке. Рекомендуется использовать метод собственных деформаций.
• Моделирование усталости: шероховатость поверхности горячекатаных листов относительно высока, а их усталостная долговечность на 10-15% ниже, чем у холоднокатаных листов.
iii. Высококачественная серия штампованной стали (SPFC440/SPFC590/SPFC980)
Концептуальный атрибут
• Определение: Холоднокатаные высокопрочные стальные листы и полосы, определенные японским промышленным стандартом JIS G 3135, относятся к категории усовершенствованной высокопрочной стали (AHSS), обладающей сочетанием высокой прочности и хорошей формуемости.
• Правило обозначения: S (сталь) + P (Пластина) + F (Формуемая) + C (холодная) + Минимальный предел прочности при растяжении (МПа)
• Тип материала:
○SPFC440/590: В основном состоит из ферритно-перлитной стали и низколегированной высокопрочной стали
○ SPFC980: В основном состоит из дуплексной стали (DP) и многофазной стали (CP)
2. Физико-химические и механические свойства
Химический состав (анализ плавления, %, верхний предел стандарта JIS)
|
Класс |
C |
Си |
Мин. |
P |
S |
Микролегирующие элементы |
|
SPFC440 |
≤0.18 |
≤0.60 |
≤1.60 |
≤0.030 |
≤0.025 |
Nb≤0,06, Ti≤0,15 |
|
SPFC590 |
≤0.20 |
≤0.80 |
≤2.00 |
≤0.025 |
≤0.020 |
Nb≤0,06, Ti≤0,15, V≤0,10 |
|
SPFC980 |
≤0.25 |
≤1.50 |
≤2.50 |
≤0.020 |
≤0.015 |
Cr≤0,80, Mo≤0,50 |
Механические свойства (отожженное состояние, стандартное минимальное/ типичное значение)
|
Класс |
Предел текучести (МПа) |
Предел текучести (МПа) |
Типичный коэффициент текучести при растяжении |
Относительное удлинение A80 (%) |
Коэффициент расширения отверстия (%) |
Производительность при изгибе на 180° |
|
SPFC440 |
≥305/330 |
440-560/490 |
0.67 |
≥24/28 |
≥60/70 |
d=a |
|
SPFC590 |
≥420/450 |
590-760/650 |
0.69 |
≥20/24 |
≥45/55 |
d=2a |
|
SPFC980 |
≥685/750 |
980-1200/1050 |
0.71 |
≥10/12 |
≥25/30 |
d=3a |
Примечание: Коэффициент текучести дуплексной стали SPFC980 обычно составляет от 0,65 до 0,75, в то время как коэффициент текучести многофазной стали может превышать 0,75.
3. Введение в основные процессы
Холодная прокатка: Аналогична обычной холоднокатаной стали, но с более высокой степенью обжатия.
2. Непрерывный отжиг:
○ SPFC440/590: Обеспечивает высокую прочность за счет дисперсионного упрочнения микролегирующими элементами и мелкозернистого упрочнения.
○ SPFC980: Использует процесс быстрого нагрева - изоляции - быстрого охлаждения - предварительной обработки для формирования мартенситной или бейнитной структуры.
3. Обработка поверхности: Доступны варианты горячего цинкования (GI), оцинкованного сплава железа (GA) и электроцинкования (EG). Название бренда изменено на серию SGC.
• Технические проблемы: SPFC980 предъявляет чрезвычайно жесткие требования к регулировке скорости охлаждения. Скорость охлаждения должна превышать 50 ℃/с.
4. Применение в промышленности и автомобилестроении
• Промышленное применение: Компоненты строительной техники, высокопрочные стеллажи, рельсы для лифтов, контейнеры.
• Применение комплектных транспортных средств (core):
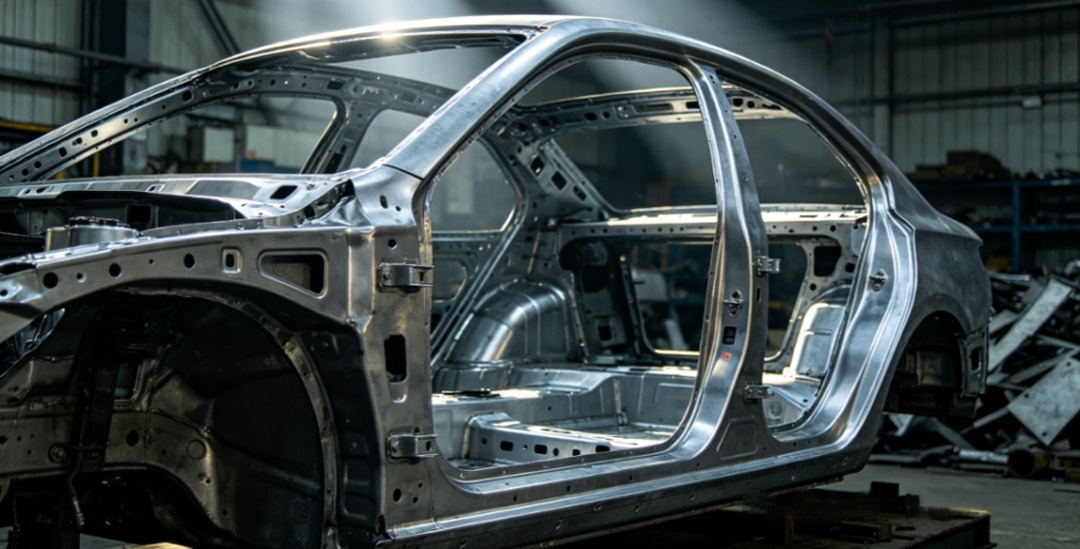
○SPFC440: Панель пола кузова, поперечная балка сиденья, продольная балка крыши, усиливающая балка пола
○SPFC590: Усиливающие пластины для стоек A/ B, ударные балки для дверей, усиливающие балки для средних швеллеров пола, передние продольные балки
○SPFC980: Корпус ударной балки переднего бампера, усилительная пластина двутавровой стойки, поперечная балка пола,门槛 элемент усиления (частично заменяющий сталь горячего прессования)
5. Анализ расширения применения имитационного моделирования
• Модель материала:
○ SPFC440/590: Используя гибридную модель упрочнения (изотропная + динамическая), можно получить более точные прогнозы отскока.
○ SPFC980: Необходимо использовать модель сервоупрочнения, учитывающую эффект Борсига (например, модель Йошиды-Уэмори).
• Моделирование процесса прессования:
Коэффициент текучести увеличивается с увеличением прочности, а формуемость постепенно снижается.
Кривая FLD значительно смещается вниз по сравнению с низкоуглеродистой сталью. Значение FLD0 для SPFC980 составляет приблизительно 0,15.
○ Общепринятый прогноз FLD по SPFC980 неточен. Рекомендуется использовать критерии трещиноватости GISSMO или MMC.
Растрескивание кромок является основным признаком неисправности SPFC980, и необходимо снизить чувствительность к деформации в зоне резания кромок.
• Прогнозирование устойчивости:
Чем выше коэффициент текучести, тем больше отскок: отскок для SPFC440 составляет приблизительно 1-3°, для SPFC590 - около 3-5°, а для SPFC980 может достигать 5-10°.
Необходимо выполнить компенсацию поверхности пресс-формы, и величина компенсации обычно в 1,2-1,5 раза превышает величину упругого возврата.
• Имитация столкновений: Материал SPFC980 обладает превосходными свойствами поглощения энергии и является одним из предпочтительных материалов для конструкций безопасности транспортных средств.
iv. Серия высококачественных углеродистых конструкционных сталей (SAPH310/SAPH370)
Концептуальный атрибут
• Определение: Автомобильные конструкционные горячекатаные стальные листы и стальные полосы, определенные японским промышленным стандартом JIS G 3113, специально разработаны для шасси и систем подвески автомобилей.
• Правило присвоения наименований: S (сталь) + A (Автомобиль) + P (Пластина) + H (Горячая) + Минимальный предел прочности при растяжении (МПа)
• Соответствующее фирменное наименование:
○SAPH310: Соответствует национальному стандарту GB/T 3273 Q310
○SAPH370: Соответствует национальному стандарту GB/T 3273 Q370 и стандарту ЕС S355MC.
2. Физико-химические и механические свойства
Химический состав (анализ плавления, %, верхний предел стандарта JIS)
|
Класс |
C |
Си |
Мин. |
P |
S |
Высокий звук |
|
САПФИР310 |
≤0.12 |
≤0.30 |
≤0.75 |
≤0.030 |
≤0.025 |
≥0.015 |
|
САПФИР370 |
≤0.15 |
≤0.35 |
≤1.00 |
≤0.030 |
≤0.025 |
≥0.015 |
Механические свойства (в горячекатаном состоянии, стандартное минимальное значение / типичное значение)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Типичный коэффициент текучести при растяжении |
Относительное удлинение A50 (%) |
Коэффициент расширения отверстия (%) |
Способность к холодному изгибу на 180° |
|
САПФИР310 |
≥185/210 |
310-450/380 |
0.55 |
≥33/37 |
≥80/90 |
d=0 |
|
САПФИР370 |
≥225/260 |
370-530/440 |
0.59 |
≥30/34 |
≥70/80 |
d=0 |
3. Введение в основные процессы
• Контролируемая прокатка и охлаждение (TMCP):
a. Плита нагревается до температуры 1200 - 1250℃
б. Черновую прокатку проводят в зоне рекристаллизации аустенита.
c. Окончательная прокатка проводится в зоне без рекристаллизации аустенита (температура окончательной прокатки 800 - 850℃).
d. Быстро охладите до 500-600 ℃ и затем намотайте в рулоны
• Технологическое преимущество: Достигается сочетание высокой прочности и ударной вязкости за счет мелкозернистого упрочнения без необходимости последующей термообработки.
• Состояние поверхности: Обычно поставляется в виде рулонов, промытых кислотой и покрытых маслом, с шероховатостью поверхности от 1,6 до 3,2 мкм.
4. Применение в промышленности и автомобилестроении
• Промышленное применение: велосипедные рамы, компоненты для мотоциклов, шасси сельскохозяйственной техники, механизмы перемещения строительной техники.
• Применение комплектных транспортных средств (core):
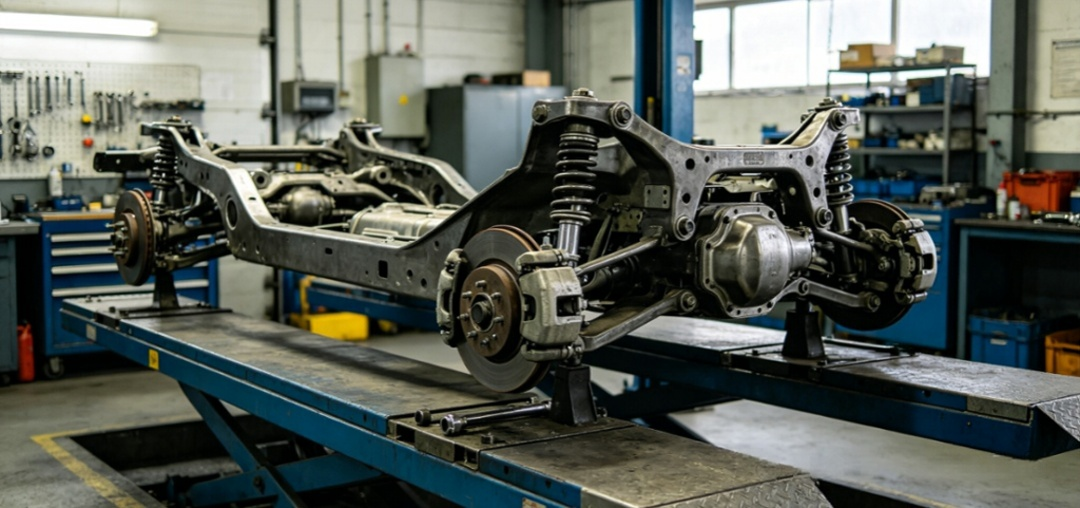
○SAPH310: Основная часть корпуса заднего моста автомобиля, продольный рычаг торсионной балки, нижняя опора амортизатора, крюк прицепа и стабилизатор поперечной устойчивости.
○SAPH370: Продольные и поперечные балки несущей рамы грузовика, кронштейны для крепления двигателя, рычаги управления, поворотные кулаки и вспомогательные рамы
5. Анализ расширения применения имитационного моделирования
• Модель материала: можно использовать классическую эластопластическую модель. Необходимо точно ввести сечение плато текучести.
• Имитация нажатия:
○ Коэффициент текучести низкий, а производительность при холодной гибке отличная. Моделирование простое, и основное внимание уделяется упругости.
○ SAPH370 имеет коэффициент расширения более 70%, отличные характеристики отбортовки и может напрямую вызывать значение HER из библиотеки материалов во время моделирования.
• Моделирование усталости:
Предел прочности при растяжении составляет приблизительно 40-50% от предела прочности при растяжении (SAPH310 - около 150 МПа, SAPH370 - около 180 МПа).
Значительно снизился усталостный ресурс сварного соединения. Рекомендуется использовать метод эквивалентных структурных напряжений (в соответствии со стандартами ASME).
Следует учитывать влияние шероховатости поверхности и коэффициента концентрации напряжений.
• Имитация столкновения: Во время столкновения компоненты шасси в основном подвергаются изгибающим и крутильным нагрузкам, и необходимо обращать внимание на пластическую деформацию и разрушение.
V. Серия отливок из углеродистой стали (HT150/HT250)
Концептуальный атрибут
• Определение: Детали из серого чугуна, определенные национальным стандартом Китая GB/T 9439-2018, названы так потому, что их изломанные поверхности имеют серый цвет.
• Правило присвоения наименования: HT (Hui Tie) + Минимальный предел прочности при растяжении (МПа)
• Структурные характеристики: Чешуйчатый графит распределен по ферритной или перлитной матрице. Наличие чешуек графита придает серому чугуну отличные свойства по демпфированию вибраций и износостойкости, но также приводит к снижению ударной вязкости.
2. Физико-химические и механические свойства
Химический состав (анализ плавления, %, типичные значения)
|
Класс |
C |
Да |
Мин. |
P |
S |
Углеродный эквивалент (CE) |
|
HT150 |
3.2-3.6 |
1.8-2.2 |
0.5-0.8 |
≤0.20 |
≤0.12 |
3.8-4.2 |
|
HT250 |
2.9-3.3 |
1.2-1.8 |
0.8-1.2 |
≤0.15 |
≤0.10 |
3.4-3.8 |
Механические свойства (один литой испытательный стержень, стандартное минимальное значение / типичное значение)
|
Класс |
Предел текучести (МПа) |
Предел прочности при растяжении (МПа) |
Типичный коэффициент текучести при растяжении |
Твердость (HB) |
Модуль упругости (ГПа) |
Модуль упругости (ГПа) |
|
HT150 |
≥150/170 |
≥600/650 |
0.90 以上 |
130-180/150 |
90-110/100 |
2002/5/3 |
|
HT250 |
≥250/280 |
≥1000/1100 |
0.95 以上 |
180-230/200 |
110-130/120 |
2005/10/7 |
Примечание: Серый чугун - хрупкий материал. Его предел текучести близок к пределу прочности при растяжении, а отношение предела текучести к пределу текучести чрезвычайно высокое. Очевидной стадии пластической деформации практически нет.
Физические свойства
• Плотность: 7,0 - 7,3 г/см3 (ниже, чем у стали)
• Температура плавления: 1140 - 1200℃
• Теплопроводность: 45 - 55 Вт/ (м・К)
• Коэффициент демпфирования: 3-5% (намного выше, чем у стали < 1%)
3. Введение в основные процессы
Плавка: Плавка в доменной печи или электропечи с контролем углеродного эквивалента и содержания легирующих элементов.
2. Обработка при формовании: Для HT250 необходимо добавить наполнитель из кремний-железа, чтобы измельчить графитовые хлопья и повысить прочность.
3. Литье: Основным методом является литье в песок, также можно использовать литье из металла.
4. Термообработка: Обычно для устранения внутренних напряжений в процессе литья проводится отжиг для снятия напряжений (при температуре 550-600°C в течение 2-4 часов).
• Технологические характеристики: Отличные характеристики литья, высокая текучесть, низкая степень усадки и низкая стоимость.
4. Применение в промышленности и автомобилестроении
• Промышленное применение:
○HT150: Основание станка, рабочий стол, корпус клапана, корпус насоса
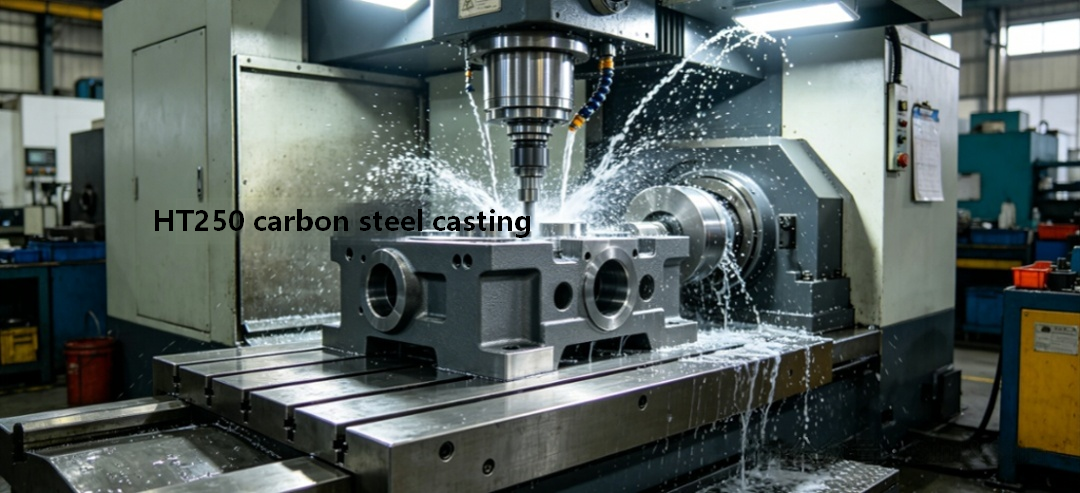
○HT250: Направляющие станка, корпуса цилиндров, коробки передач, посадочные места подшипников
• Применение в комплектных транспортных средствах:
○HT150: Недорогие тормозные диски для легковых автомобилей, барабанные тормоза для коммерческих автомобилей, нажимные диски сцепления, корпуса маховиков
○HT250: Корпус турбонагнетателя, выпускной коллектор, корпус тормозного суппорта, блок цилиндров двигателя (дизельный двигатель большой мощности), корпус коробки передач
5. Анализ расширения применения имитационного моделирования
• Модель материала:
○ Нельзя использовать изотропную упругопластическую модель; вместо этого необходимо использовать модель из специализированного материала для чугуна (например, LS-DYNA Mat 145).
Свойства при растяжении и сжатии должны определяться отдельно. Прочность серого чугуна на сжатие в 4-5 раз превышает предел прочности при растяжении.
Отношение предела текучести к прочности чрезвычайно высокое, при этом пластическая деформация практически отсутствует. Разрушение происходит внезапно, и в модели повреждения используется критерий максимального главного напряжения.
• Структурное моделирование:
○ Сосредоточьтесь на области с максимальным основным напряжением, а не на напряжении Мизеса.
На разрушение серого чугуна всегда влияет растягивающее усилие. Даже в условиях сжатия поперечное растягивающее усилие все еще может привести к разрушению.
• Моделирование усталости:
○ Рекомендуется использовать метод зависимости напряжения от срока службы (кривая S-N).
○ Серый чугун не имеет определенного предела износостойкости. Кривая S-N по-прежнему демонстрирует тенденцию к снижению после 10⁷ циклов.
Следует учитывать влияние среднего напряжения и использовать кривую Гудмана для коррекции.
• Моделирование NVH:
Высокие демпфирующие свойства серого чугуна оказывают значительное влияние на результаты NVH.
При модальном анализе установка коэффициента демпфирования на уровне 3-5% может значительно повысить точность моделирования.
• Моделирование процесса литья: используйте MAGMA или ProCAST для моделирования расширения графита и дефектов пористости. В случае HT250 особое внимание следует уделить эффекту образования зародышей.
六、Сводная таблица сравнения свойств материалов
|
Серия материалов |
Типичный сорт |
Типичный предел прочности при растяжении (МПа) |
Типичный коэффициент текучести при растяжении |
Типичный коэффициент текучести при растяжении |
Основные характеристики |
|
||||
|
Холоднокатаная низкоуглеродистая сталь |
ШПНО |
320 |
0.55 |
42 |
Наилучшая формуемость |
|
||||
|
Горячекатаная низкоуглеродистая сталь |
СФЕ |
340 |
0.57 |
41 |
Низкая стоимость, хорошая формуемость |
|
||||
|
Автомобильная конструкционная сталь |
САПФИР310 |
380 |
0.55 |
37 |
Специально для шасси, обладает отличными свойствами холодной гибки |
|
||||
|
Холоднокатаная высокопрочная сталь |
SPFC440 |
490 |
0.67 |
28 |
Сбалансированная прочность и формуемость |
|
||||
|
Холоднокатаная высокопрочная сталь |
SPFC590 |
650 |
0.69 |
24 |
Высокая прочность при хорошей формуемости |
|
||||
|
Холоднокатаная сверхвысокопрочная сталь |
SPFC980 |
1050 |
0.71 |
12 |
Сверхвысокая прочность, отличный эффект снижения веса |
|
||||
|
Серый чугун |
HT250 |
280 |
на 0,95 больше |
<1 |
Виброгаситель и износостойкость, высокая хрупкость |
|
||||
|
|
Серия материалов |
Основные преимущества |
Основные ограничения |
Рекомендации по выбору материалов для автомобилей |
|
|
SPCC/SPCD/SPCE |
Низкий коэффициент текучести при растяжении, отличная формуемость, блестящая поверхность, низкая стоимость |
Низкая прочность, плохая коррозионная стойкость |
Внутренние панели кузова, наружные панели, детали конструкций с мелкой штамповкой; SPCE для деталей с глубокой вытяжкой |
|
|
SPHC/SPHD/SPHE - центр управления рисками |
Низкий коэффициент текучести при растяжении, низкая стоимость, широкий диапазон толщин, хорошая свариваемость |
Низкое качество поверхности и точность размеров |
Конструктивные элементы шасси, корпуса задних мостов, кронштейны; SPHE для сложных штампованных деталей |
|
|
SPFC440/590/980 |
Высокая прочность, замечательный эффект снижения веса |
Высокий коэффициент текучести при растяжении, сильная пружинистость, сложная штамповка для сверхвысокопрочной стали |
Защитные элементы кузова, арматура, противоударные балки; SPFC980 для критически важных компонентов безопасности |
|
|
САПФИР310/370 |
Низкий коэффициент текучести при растяжении, специально разработанный для автомобильных шасси, обеспечивает превосходные характеристики холодной гибки и сварки. |
Ограниченный верхний диапазон прочности |
Рычаги управления, рамы транспортных средств, кронштейны подвески, корпуса задних мостов и другие детали шасси |
|
|
HT150/HT250 |
Хорошее гашение вибраций, износостойкость, отличная литейность, низкая стоимость |
Чрезвычайно высокий коэффициент текучести при растяжении, высокая хрупкость и низкая ударная вязкость |
Тормозные диски, тормозные суппорты, блоки цилиндров двигателя, корпуса трансмиссии |