


一、Обзор материалов и позиционирование концепции
1.1 Определение и классификация основных компонентов (серия QStE и серия HC/LA)
Марки QStE и HC/LA являются наиболее широко используемыми низколегированными высокопрочными сталями (LAHS Steel), применяемыми в современных автомобилестроительных конструкциях малого веса.
Их главное отличие от ранее упомянутых "качественных легированных конструкционных сталей", таких как 40Cr и 16MnCr5, заключается в том, что эти стальные листы достигают высокой прочности в основном за счет микролегирования (Nb, Ti, V) и термомеханической управляемой обработки (TMCP), а не за счет последующей окончательной термообработки.
Соответственно, они обладают превосходной формуемостью в холодном состоянии, что делает их очень подходящими для изготовления сложных конструктивных элементов кузова с помощью штамповки, вальцовки и других процессов.
Эти два семейства сталей в совокупности называются высокопрочными низколегированными сталями (HSLA) для холодной штамповки. Они являются доминирующим легковесным базовым материалом в мировой автомобильной промышленности, на их долю приходится 40-60% потребления стали в BIW (белый кузов).
Их основной технический принцип заключается в низкоуглеродистой конструкции + микролегировании (Nb/Ti/V) + TMCP. Высокая механическая прочность достигается за счет измельчения зерен и упрочнения осадками. Материалы соответствуют заданным характеристикам в процессе производства и могут подвергаться прямой штамповке без последующей термообработки, обеспечивая оптимальный баланс между прочностью, формуемостью и стоимостью.
|
Серии |
Форма выпуска продукта |
Основная толщина подачи |
Основные преимущества |
Позиционирование приложения на транспортном средстве |
|
Серия QStE |
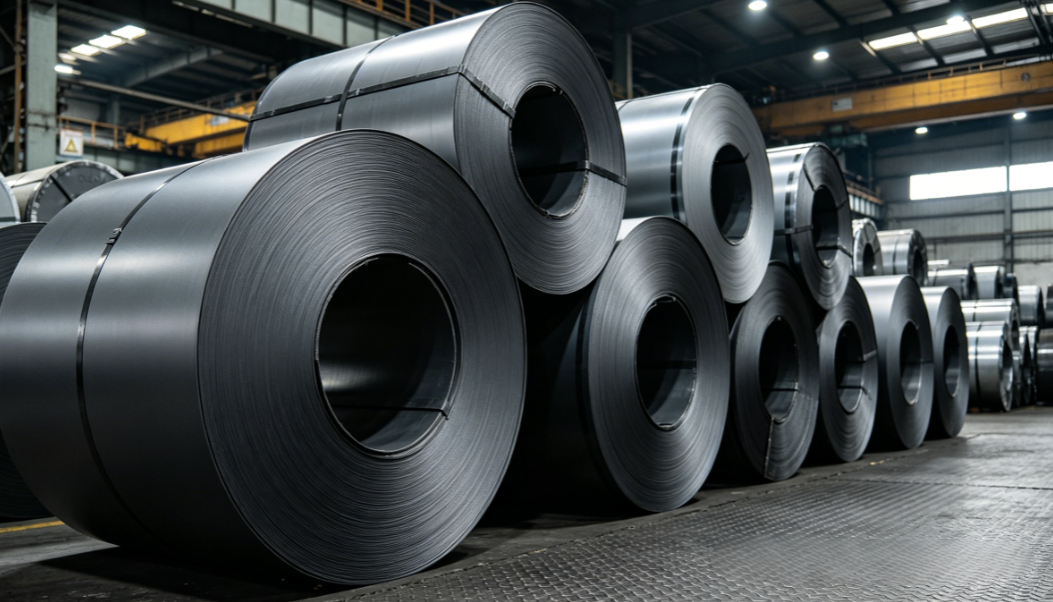
Горячекатаный маринованный лист |
2,0-8,0 мм (Верхний предел 1,5-12 мм) |
Высокая прочность, отличные характеристики по всей толщине (в направлении Z), превосходная свариваемость толстолистового проката |
Автомобильный "каркас": шасси, рама и несущие конструкции |
|
Серия HC/LA |
Холоднокатаный отожженный лист |
0,6-2,0 мм (Верхний предел 0,5-2,5 мм) |
Превосходное качество поверхности, высокая точность размеров, отличная способность к глубокой вытяжке |
Автомобильная "кожа": белый кузов, внутренние и наружные панели, усиление |
|
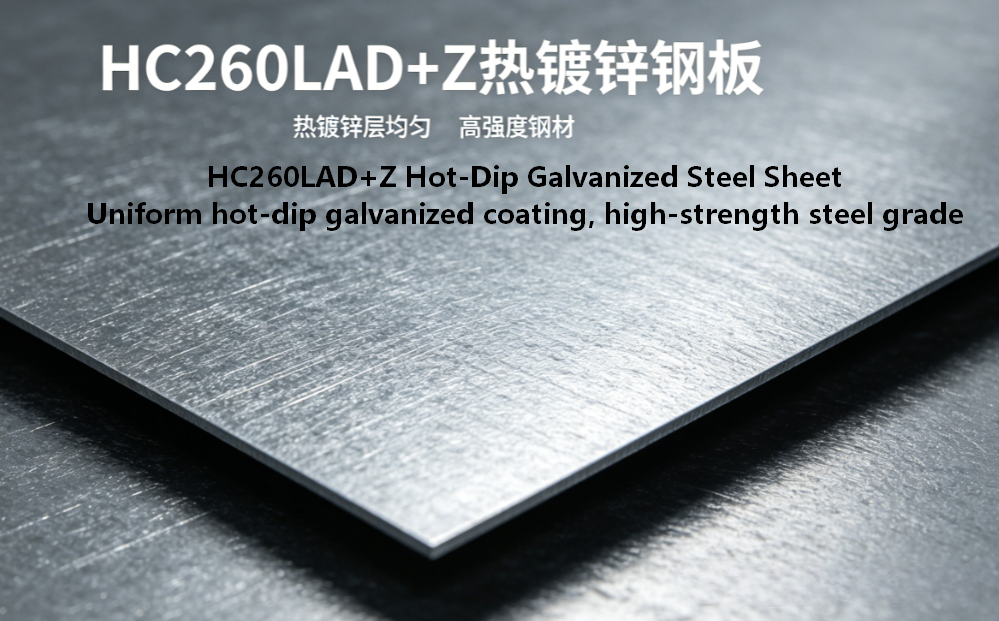
Серия HC/LAD+Z |
Горячеоцинкованный холоднокатаный лист |
0,6-2,0 мм |
Антикоррозийные свойства расходуемого анода и превосходная адгезия покрытия |
Компонент защиты от коррозии: полости кузова, панели пола, наружные открытые детали |
1.2 Правила присвоения номеров материалам
• Серия QStE (стандарт: EN 10149-2, Q/BQB 310, GB/T 20887.1)
• Q: Холоднокатаная сталь; St: Конструкционная сталь; E: Горячекатаная
• Цифры: Минимальный предел текучести (МПа)
• TM: Процесс горячей механической прокатки (TMCP)
• Серия HC/LA (стандарт: EN 10268, Q/BQB 410, GB/T 20887.2)
• HC: Холоднокатаный прокат; LA: Низколегированный высокопрочный прокат
• Цифры: Минимальный предел текучести (МПа)
• D: Степень глубокой вытяжки; +Z: Горячее цинкование (GI); +ZF: Покрытие сплавом цинк-железо (GA)
1.3 Существенное отличие от традиционных легированных конструкционных сталей
Многие инженеры склонны путать этот момент. Основное различие заключается в механизме усиления:
|
Элемент сравнения |
Серия QStE/HC-LA |
Качественные легированные конструкционные стали, такие как 40Cr/16MnCr5 |
|
Механизм укрепления |
Упрочнение при измельчении зерна + упрочнение при осаждении (процесс TMCP) |
Упрочнение твердым раствором + упрочнение фазовым превращением (закалка и отпуск) |
|
Термообработка после производства |
Не требовалось |
Обязательная закалка и отпуск / науглероживающая закалка |
|
Содержание углерода |
≤0,12% (сверхнизкое содержание углерода) |
0,15–0,45% (средний уровень углерода) |
|
Формуемость в холодном состоянии |
Отличное качество (относительное удлинение ≥15%) |
Некачественный (требуется горячее формование) |
|
Свариваемость |
Превосходно (возможна прямая точечная сварка) |
Средний / некачественный (склонный к растрескиванию) |
|
Свариваемость |
Низкий |
Высокая (включая затраты на термообработку) |
二、Углубленный анализ основных показателей эффективности
2.1 Химический состав и микроструктура
Типичный состав для плавления (мас.%)
|
Элемент |
Диапазон регулирования |
Основная функция |
|
C |
≤0.12 |
Гарантирует свариваемость и формуемость; избыточное содержание значительно снижает ударную вязкость |
|
Мин. |
0.8-1.8 |
Упрочнение твердым раствором, повышающее прочность и прокаливаемость |
|
Си |
≤0.5 |
Раскислитель; незначительное добавление повышает прочность |
|
Nb |
≤0.09 |
Измельчает зерна, укрепляет их за счет осаждения наноразмерных частиц NbC |
|
Ти |
≤0.15 |
Связывает свободный азот, измельчает зерна, укрепляет их за счет осаждения TiC |
|
Аль |
≥0.01 |
Раскисляет и измельчает зерна аустенита |
|
P |
≤0.03 |
Вредная примесь, ухудшающая вязкость при низких температурах |
Микроструктура
• Серия QStE: Феррит + 5%-15% перлита, высокая прочность (≥500 МПа) с небольшим количеством бейнита, размер зерен 5-10 мкм.
• Серия HC/LA: Феррит + ≤5% перлита, высокопрочный сплав с очень небольшим количеством бейнита, размер зерен 3-8 мкм.
• Отсутствие мартенситной структуры, что обеспечивает превосходную формуемость в холодном состоянии и низкотемпературную вязкость.
2.2 Общие физические свойства
• Плотность: 7850 кг/м3
• Модуль упругости E: 210 ГПа
• Коэффициент Пуассона ν: 0,3
• Коэффициент линейного расширения: 11,5×10⁻⁶ /℃ (20-100℃)
• Теплопроводность: 50 Вт/ (м・К)
• Температура плавления: 1520-1530 ℃
• Длительная рабочая температура: ≤200℃
• Температура теплового искажения: приблизительно 500-600 ℃
2.3 Полная таблица параметров механических свойств (включая отношение текучести к прочности)
Примечание: Все характеристики приведены в результате испытаний на продольное растяжение при комнатной температуре, A80 - относительное удлинение при калибровочной длине 80 мм
|
Марка стали |
Предел текучести Re (МПа) |
Предел прочности при растяжении Rm (МПа) |
Относительное удлинение A80 (%) |
Коэффициент текучести при растяжении Re/Rm |
Показатель упрочнения n |
Коэффициент пластической деформации r |
Коэффициент расширения отверстия HER (%) |
|
QStE340TM |
≥340 |
410-540 |
≥24 |
0.63-0.70 |
0.18-0.21 |
0.8-1.1 |
70-90 |
|
QStE380TM |
≥380 |
440-580 |
≥22 |
0.66-0.72 |
0.17-0.20 |
0.8-1.1 |
65-85 |
|
QStE420TM |
≥420 |
480-620 |
≥21 |
0.68-0.75 |
0.16-0.19 |
0.8-1.2 |
60-80 |
|
QStE460TM |
≥460 |
550-720 |
≥19 |
0.68-0.75 |
0.15-0.18 |
0.9-1.3 |
55-75 |
|
QStE500TM |
≥500 |
600-780 |
≥17 |
0.64-0.70 |
0.14-0.17 |
0.9-1.3 |
50-70 |
|
QStE550TM |
≥550 |
640-820 |
≥15 |
0.67-0.73 |
0.13-0.16 |
0.9-1.3 |
45-65 |
|
HC260LA |
260-330 |
350-430 |
≥31 |
0.60-0.67 |
0.20-0.24 |
1.4-2.0 |
90-120 |
|
HC300LA |
300-380 |
380-480 |
≥26 |
0.63-0.70 |
0.19-0.22 |
1.3-1.8 |
85-110 |
|
HC340LA |
340-420 |
410-510 |
≥23 |
0.67-0.74 |
0.18-0.22 |
1.2-1.8 |
80-100 |
|
HC380LA |
380-480 |
450-580 |
≥21 |
0.69-0.76 |
0.17-0.20 |
1.1-1.6 |
75-95 |
|
HC420LA |
420-520 |
480-620 |
≥19 |
0.70-0.77 |
0.16-0.19 |
1.0-1.5 |
70-90 |
|
HC500LA |
500-630 |
550-720 |
≥16 |
0.70-0.78 |
0.12-0.15 |
0.8-1.2 |
60-80 |
Интерпретация ключевых показателей эффективности (обязательное знание для инженеров)
1. Отношение текучести к сопротивлению (Re/Rm):
○ Значение: Отражает запас пластичности и устойчивость материала к перегрузкам.
○ Правило: Чем выше прочность, тем выше отношение текучести к стойкости; при одинаковой прочности серия HC немного уступает серии QStE
○ Применение: Отношение текучести к сопротивлению < 0,7 → Хорошая формуемость и высокая устойчивость к кручению; Отношение текучести к сопротивлению > 0,75 → Больший отскок, более высокая сложность формования.
2. Индекс твердения (значение n):
○ Значение: Отражает способность материала к деформационному упрочнению; чем выше значение n, тем равномернее деформация.
○ Типичное: Значение n для HC260LA самое высокое (0,22), подходит для деталей сложной глубокой вытяжки; значение n для QStE550TM самое низкое (0,14), подходит для простой прокатки.
3. Коэффициент анизотропии толщины (значение r):
○ Значение: Отражает сопротивление деформации материала в направлении толщины; чем больше значение r, тем меньше вероятность образования тонких трещин.
○ Типичное: Значение r для серии HC (1,2-2,0) значительно выше, чем для серии QStE (0,8-1,3).
4. Скорость расширения (HER):
○ Значение: Отражает способность материала формировать кромки, непосредственно определяя успех или неудачу процессов изгиба и растяжения.
○ Правило: Чем выше прочность, тем ниже скорость расширения; по той же прочности серия HC превосходит серию QStE
2.4 Окружающая среда и химические свойства
• Устойчивость к коррозии:
○ Голая пластина: скорость атмосферной коррозии составляет приблизительно 0,1 - 0,2 мм в год. Для защиты ее необходимо покрыть.
○ Лист горячего цинкования (LAD + Z): Толщина слоя цинка составляет 80-120 г/м2, что повышает коррозионную стойкость в 5-8 раз.
• Устойчивость к атмосферным воздействиям:
○ После нанесения покрытия оно может соответствовать требованиям, предъявляемым к использованию в транспортных средствах, в течение более 10 лет.
○ Стойкость к растворителям: Хорошая. Выдерживает воздействие обычных автомобильных сред, таких как бензин, моторное масло и антифриз.
三、Полный процесс производства и переработки
3.1 Основные производственные процессы
1. Серия QStE (горячая прокатка и кислотная промывка):
○ Выплавка стали в конвертере + низкотемпературное рафинирование → Непрерывная разливка тонкой полосы → Горячая механическая прокатка TMCP (конечная температура прокатки 850-900°C, температура рулона 500-650°C) → Промывка соляной кислотой → Готовый продукт.
○ Ключевые моменты: Получение мелких ферритовых зерен и дисперсных выделений путем контролируемой прокатки и охлаждения.
2. Серия HC/LA (холодная прокатка и отжиг):
○ Лист, промытый горячей кислотой → Холодная прокатка (степень обжатия 60-80%) → Непрерывный отжиг (780-850°C в течение 30-120 секунд) → Правка → Готовое изделие
○ Ключевые моменты: Контролируйте размер зерен рекристаллизации во время непрерывного отжига, чтобы обеспечить формуемость.
3. Горячее цинкование (LAD + Z):
○ После непрерывного отжига непосредственно залейте цинк в емкость для горячего цинкования, чтобы получить покрытие из чистого цинка, обеспечивающее защиту расходуемого анода
3.2 Ключевые моменты процессов присоединения
Точечная сварка (наиболее часто используется в автомобильной промышленности)
• Диапазон параметров: Ток 8-15 кА, давление 2-5 кН, время 0,2-0,5 с
• Меры предосторожности:
○ В зоне термического воздействия (ЗТВ) может наблюдаться незначительное размягчение (прочность снижается на 5-10%), ширина зоны размягчения составляет приблизительно 1-2 мм, что является нормальным явлением
○ Точечная сварка оцинкованных листов требует соответствующего увеличения силы тока и давления, чтобы предотвратить разбрызгивание цинкового слоя.
○ Рекомендуется использовать высокочастотные инверторные аппараты для точечной сварки
Лазерная сварка
• Преимущества: Высокая скорость сварки, небольшая зона термического воздействия и небольшая деформация.
• Применимо: Монтажные панели кузова, дверные кольцевые конструкции.
• Меры предосторожности: Монтажный зазор должен составлять ≤ 0,1 мм, требуется защита от газа аргон
Сварка MIG/MAG
• Применяется: Балки шасси, рамы и т.д. для сварки толстолистовых материалов.
• Сварочная проволока: ER50-6
• Меры предосторожности: Контролируйте подачу тепла при сварке, чтобы предотвратить образование крупных зерен.
3.3 Ключевые моменты процессов прессования и формования
1. Управление возвратной пружиной:
○ Самая большая проблема - упругость высокопрочной стали. Упругость QStE500TM/QStE550TM в 2-3 раза выше, чем у обычной низкоуглеродистой стали.
○ Решение: Обратная компенсация поверхности пресс-формы, увеличение усилия зажима, оптимизация конструкции растягивающих ребер.
2. Предотвращение растрескивания кромок среза:
○ Причина: После обрезки на кромке образуется затвердевание и микротрещины, что приводит к растрескиванию при расширении отверстия / отбортовке.
○ Решение: Следует регулировать зазор между кромками на уровне 10-15% от толщины пластины, использовать закругление кромок и увеличивать радиус отбортовки
3. Борьба с морщинами:
○ Причина: Недостаточное усилие зажима или неравномерный поток материала
○ Решение: Увеличьте усилие зажима, оптимизируйте расположение растягивающих ребер.
四、 Практическое применение в промышленности и автомобилестроении для всех транспортных средств
4.1 Серия QStE (Горячекатаный лист, промытый кислотой) - Основные компоненты шасси и коммерческих автомобилей
|
Класс |
Типичные сценарии применения |
Ключевые моменты проектирования |
|
QStE340TM |
Грузовой пол грузовика, кронштейны обтекателя, поперечины подрамника пассажирского транспортного средства |
Мелкая вытяжка, простое формирование изгиба |
|
QStE380TM |
Продольные балки для легких грузовых автомобилей, внутренние дверные противоударные балки, опоры для строительной техники |
Холодная прокатка средней сложности |
|
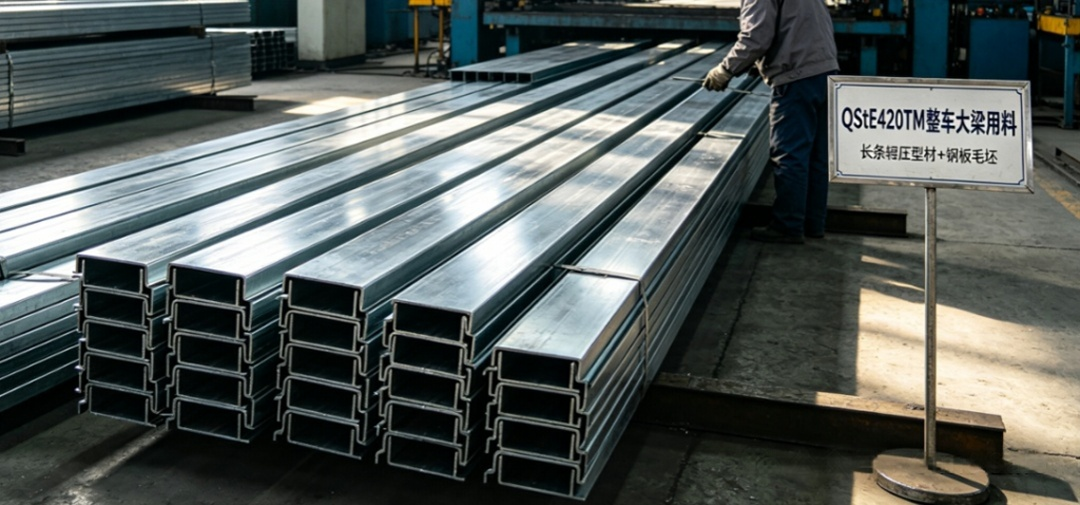
QStE420TM |
Продольные балки рамы большегрузного грузовика, поперечины шасси строительной техники, гусеничные рамы экскаватора |
Требования к высокому сопротивлению кручению, сварная конструкция |
|
QStE460TM |
Основное шасси большегрузных грузовых автомобилей (главные направляющие тягача), передние продольные балки легковых автомобилей |
Высокая несущая способность, массивная сварная конструкция |
|
QStE500TM |
Нижние рамы корпуса аккумуляторных батарей для транспортных средств New energy, специальные каркасы транспортных средств |
Легкая конструкция с высокой жесткостью |
|
QStE550TM |
Стрелы кранов, кронштейны подъемных платформ, гнутые профили сверхвысокой прочности |
Формовка в экстремальных условиях в холодном состоянии с высокой упругостью |
4.2 Серия HC/LA (Холоднокатаные стальные листы) - Основной компонент корпуса-белого цвета
|
Класс |
Типичные сценарии применения |
Ключевые моменты проектирования |
|
HC260LA |
Наружные дверные панели, крылья, внутренние панели задней двери |
Сложная геометрия глубокой вытяжки |
|
HC300LA |
Внутренние панели капота, усиливающие кольца люка в крыше, конструктивные элементы сиденья |
Мелкий рисунок со строгими требованиями к качеству поверхности |
|
HC340LA/B340LA В сборе |
Лучшие конструктивные элементы BIW: Внутренние панели стоек A/B, усилители порогов, дверные противоударные балки, направляющие для сидений |
Сбалансированная комплексная производительность, наиболее широко применяемая марка |
|
HC380LA |
Усилители дверных петель, кронштейны поперечин приборной панели, опоры подвесной башни |
Местные требования к высокой несущей способности |
|
HC420LA |
Внутренние и наружные панели двутавровых стоек, продольные балки крыши, конструктивные элементы дверного кольца |
Высокая эффективность поглощения энергии при столкновении |
|
HC500LA |
Рамы бамперов, дверные противоударные планки, балки порогов |
Сверхвысокая прочность при строгих требованиях к ударопрочности |
Серия 4.3 HC/LAD+Z (Горячеоцинкованный лист) - Предназначена для защиты от коррозии
|
Класс |
Типичные сценарии применения |
|
HC260LAD+Z |
Внутренние панели дверей седана, крышки топливных баков, внутренние панели крышки багажника |
|
HC300LAD+Z |
Внутренние панели капота, внутренние усиления боковых рам кузова |
|
HC340LAD+Z |
Внутренние панели порогов кузова, поперечины пола, верхние корпуса аккумуляторных батарей |
4.4 Последние тенденции в области применения
• Новые энергетические транспортные средства: В нижней части аккумуляторного блока широко используется материал QStE500TM/QStE550TM, который позволяет снизить вес на 15-25% по сравнению с традиционной низкоуглеродистой сталью.
• Интегрированный корпус: В конструкции дверного кольца используется лазерная точечная сварка HC420LA/HC500LA, что сокращает количество деталей более чем на 30%.
• Сверхвысокая прочность: QStE600TM и HC600LA начали применяться в небольших масштабах, что еще больше усиливает эффект уменьшения веса.
五、 Приложение для моделирования CAE
5.1 Выбор модели материала (LS-DYNA)
|
Тип моделирования |
Рекомендуемая основополагающая модель |
Ключевое слово |
Применимые сценарии |
|
Безопасность при столкновении |
Упругопластическая модель, зависящая от скорости деформации |
*MAT_24 (кусочно-линейная пластичность) |
Общее моделирование аварий с высокой вычислительной эффективностью |
|
Усталостная долговечность |
Упругопластический |
*MAT_24 + *УСТАЛОСТЬ |
Анализ усталости на основе напряжений/деформаций |
5.2 Основные входные параметры моделирования
Общие параметры
• Плотность: 7850 кг/м3
• Модуль упругости: 210 ГПа
• Коэффициент Пуассона: 0,3
Параметры скорости деформации по Кауперу-Симондсу
|
Серии |
C (s⁻1) |
P |
|
Серия QStE |
40 |
5 |
|
Серия HC |
45 |
5 |
При скорости деформации 1000 с⁻1 предел текучести HC340LA примерно в 1,3-1,4 раза превышает предел текучести при статической нагрузке, которая составляет 440-480 МПа.
5.3 Распространенные заблуждения при моделировании и корректировке
1. Не используйте инженерные кривые зависимости напряжения от деформации: необходимо использовать реальные кривые, полученные в результате испытаний на растяжение; в противном случае результаты в зоне высокой деформации будут сильно искажены.
2. При моделировании отскока должны использоваться неявные решатели: явные решатели могут иметь ошибки отскока более 30%.
3. Краевое растрескивание не может быть определено только по критерию FLD: необходимо использовать модель CrachFEM или GISSMO и ввести данные теста скорости расширения.
4. Сварочные соединения не могут быть просто соединены в узлах: при точечной сварке используется *CONSTRAINED_SPOTWELD, а при лазерной сварке для имитации сварного шва используется элемент shell.
六, Режимы отказов и анализ надежности
6.1 Сбой при нажатии кнопки
• Возвратная пружина: наиболее распространенная неисправность, приводящая к отклонениям размеров деталей.
○ Решение: Обратная компенсация поверхности пресс-формы, увеличение усилия зажима.
• Растрескивание кромки при сдвиге: растрескивание кромки при отбортовке или рассверливании
○ Решение: Оптимизируйте процесс обрезки, увеличьте радиус отбортовки.
• Образование складок: вызвано неравномерным потоком материала.
○ Решение: Увеличьте усилие зажима, оптимизируйте конструкцию растягивающих ребер
6.2 Сбой при столкновении
• Пластичное разрушение: разрушение при растяжении в зонах повышенных напряжений.
○ Моделирование: Используйте модель GISSMO, учитывайте влияние трехосности напряжений
• Перелом при сдвиге: перелом, в котором преобладает напряжение сдвига
○ Моделирование: Учитывайте влияние угла наклона жилы.
• Неисправность сварного соединения: растрескивание в месте сварки или сварного шва
○ Моделирование: Используйте точную модель сварки, учитывайте дефекты сварки.
6.3 Сбой в обслуживании
• Усталостное разрушение: растрескивание, вызванное переменными нагрузками.
○ Причины: Концентрация напряжений, дефекты сварки
○ Решение: Оптимизируйте конструкцию конструкции, уменьшите концентрацию напряжений.
• Коррозионное разрушение: Снижение прочности из-за коррозии в окружающей среде.
○ Решение: Используйте лист горячего цинкования для оптимизации процесса нанесения покрытия.
七、Сравнение отечественных и зарубежных стандартов и обозначений
|
Baosteel (Китай) |
Стандарт EN (Европа) |
Стандарт JIS (Япония) |
|
QStE340TM |
S340MC - датчик температуры |
SPFC340 |
|
QStE420TM |
S420MC - датчик давления |
SPFC420 |
|
QStE500TM |
S500MC - датчик давления |
SPFC500 |
|
HC260LA |
HC260LA |
SPFC260 |
|
HC340LA |
HC340LA |
SPFC340 |
|
HC420LA |
HC420LA |
SPFC420 |
八、Краткое изложение и предложения по выбору
1. Серия QStE: Подходит для конструктивных элементов шасси, рамы и аккумуляторного блока толщиной ≥ 2 мм, предъявляющих высокие требования к прочности и не требующих сложной формовки.
2. Серия HC/LA: Подходит для внутренних и наружных панелей и упрочняющих элементов белого корпуса толщиной менее 2 мм, с высокими требованиями к качеству поверхности и высокой сложностью формования.
3. Серия LAD+Z: Подходит для внутренних полостей, опорных плит и открытых частей кузова автомобиля с высокими требованиями к защите от коррозии.
4. Выбор прочности: Исходя из предпосылки соответствия эксплуатационным требованиям, предпочтительно выбирать низкопрочные марки, чтобы снизить сложность формования и стоимость.


