


В связи с двумя тенденциями - электрификацией автомобилестроения и повышением стандартов безопасности при столкновениях - уменьшение веса автомобиля и защита от ударов стали двумя одинаково важными задачами. Обладая сверхвысокой прочностью на растяжение, высокой точностью формования и значительным эффектом снижения веса, сталь, упрочняемая прессованием (PHS), стала стандартным материалом для конструкций безопасности пассажирских салонов современных автомобилей. Доля ее применения и степень прочности напрямую определяют верхний предел безопасности автомобиля при столкновении и его легкие характеристики.
После более чем десятилетнего технологического совершенствования отечественные производители стали наладили полностью локализованное массовое производство всего спектра продукции PHS. Местные поставки включают в себя различные марки стали, начиная от начального уровня 1500 МПа и заканчивая высококачественными вариантами 2000 МПа. В таких нишевых областях, как устойчивость к водородному охрупчиванию и высокая ударная вязкость, отечественная продукция даже достигла ведущих мировых стандартов. В этом документе систематизирована вся техническая система PHS, охватывающая марки материалов, механические свойства, производственные процессы, применение в автомобилестроении, CAE-моделирование и меры по устранению неисправностей, чтобы предоставить исчерпывающие рекомендации для специалистов-практиков в автомобильной и сталелитейной промышленности.
一、Основная концепция и отраслевое позиционирование стали для штамповки под давлением
Сталь для штамповки под давлением (PHS), также известная как сталь для горячей штамповки, относится к категории сверхпрочных сталей, легированных бором, специально разработанных для процесса горячей штамповки. Основной принцип его работы заключается в следующем: стальная заготовка нагревается до температуры аустенитизации в диапазоне 880-950 °C, быстро помещается в штампы и синхронно подвергается закалке в процессе формования. Это преобразует металлографическую структуру высокотемпературного аустенита в твердую и полностью мартенситную микроструктуру, что позволяет получать сверхвысокопрочные детали с пределом прочности при растяжении, превышающим 1500 МПа.
Эта технология идеально подходит для решения давних промышленных проблем, связанных с обычной холодноштампованной сверхвысокопрочной сталью, а именно плохой формуемостью, высокой упругостью и низкой точностью размеров. Она служит основным материалом для создания облегченной конструкции и повышенной безопасности при столкновении с современными автомобильными кузовами. По сравнению с холодноштампованной сталью аналогичных марок прочности, горячештампованные детали снижают вес на 20-30%. При этом точность размеров может регулироваться в пределах ±0,5 мм, а углы возврата пружины - меньше, чем
二, Серия основных марок и основные механические свойства
2.1 Система сортности отечественной стали на основных сталелитейных заводах
Отечественный горячекатаный прокат достиг полной автономии в производстве. Ведущие сталелитейные предприятия, такие как Baosteel, Ansteel (Baoshan Steel), MaSteel и Shougang, изготовили готовые матрицы для изделий с прочностью от 1000 до 2200 МПа. С точки зрения защиты от водородного охрупчивания и высокой ударной вязкости они достигли передовых международных стандартов и служат основными источниками поставок как для отечественных брендов, так и для брендов совместных предприятий.
(1) Общий эталонный сорт: 22MnB5
• Определение: Эталонная система определения состава для мировой горячештампованной стали. Все отечественные сталелитейные заводы имеют соответствующие версии для массового производства. Это наиболее широко применяемая в отрасли сталь с давлением 1500 МПа, а также наиболее широко используемая горячештампованная сталь в автомобильной промышленности.
• Типичный состав: C 0,22%, Mn 1,2%, B 0,002 - 0,005%. Титан добавляется для фиксации азотистых элементов и предотвращения охрупчивания по границам зерен.
• Условия поставки: Структура феррит + перлит, предел прочности при растяжении приблизительно 600 МПа, относительное удлинение ≥ 18%
• После горячей штамповки: полностью мартенситная структура, предел текучести 950/1200 МПа, предел прочности при растяжении 1300/1650 МПа, твердость 470 ~ 510 HV
• Преимущества: Широкий технологический диапазон, низкая стоимость, наиболее развитая производственная цепочка. Это предпочтительный материал для большинства деталей начального уровня для горячей штамповки в Китае.
(2) Компания Baosteel Co., Ltd. - Самый широкий ассортимент коммерческой продукции
Компания Baosteel является лидером в области технологии горячей штамповки стали в Китае. Ее продукция включает в себя как холоднокатаные, так и горячекатаные пластины-основы, а также алюминиево-кремниевые пластины с покрытием и пластины без покрытия. Он соответствует корпоративным стандартам Q/BQB 409-2023 (для холоднокатаного проката) и Q/BQB 315-2023 (для горячекатаного проката) и является наиболее широко используемым брендом для производителей комплектующих в Китае.
Основное фирменное наименование холоднокатаной горячештампованной стали:
|
Класс |
Предел текучести после горячей штамповки (МПа) |
Предел прочности при растяжении после горячей штамповки (МПа) |
Относительное удлинение A50 (%) |
Отношение предела текучести к растяжению |
Расположение и типичные области применения |
|
HC800/1000HS |
≥800 |
≥1000 |
≥6 |
~0.80 |
Обладает средней прочностью и высокой вязкостью, эквивалентной Ductibor 1000. Применяется для защиты зон, поглощающих энергию при ударе, и мягких зон с переменной прочностью, совместим с лазерной сваркой высокопрочных материалов. |
|
HC950/1300HS |
≥950 |
1300~1600 |
5~7 |
~0.73 |
Класс прочности 1300 МПа общего назначения. Подходит для конструкционных деталей, требующих умеренной прочности, таких как поперечины сидений и балки крыши. |
|
B1500HS |
1050~1250 |
1500~1700 |
5~8 |
~0.78 |
Эталонная марка 1500 МПа, занимающая наибольшую долю на внутреннем рынке. Используется для изготовления основных элементов безопасности, включая стойки A/B, пороговые балки и противоударные балки. |
|
B1800HS |
≥1500 |
1800~2000 |
4~6 |
~0.81 |
Сталь сверхвысокой прочности 1800 МПа. Применяется для деталей, несущих экстремальные нагрузки, таких как поперечины аккумуляторных батарей и дверные противоударные балки. |
|
CR1300_2000HS |
≥1300 |
≥2000 |
4~5 |
~0.78 |
Высококачественная холоднокатаная сталь для прессования давлением 2000 МПа. Соответствует модели разрушения GISSMO с двумя параметрами 7%/10%, подходящими для высокоточного моделирования аварии. |
Специальная горячекатаная сталь для горячей штамповки:
•BR1200HS / BR1500HS: Горячекатаный листовой прокат, стоимость которого ниже, чем у холоднокатаного листа. Относительное удлинение при выходе составляет ≥ 13%. В основном используется для усиления компонентов рам коммерческих автомобилей и конструктивных элементов шасси, что обеспечивает баланс прочности и экономичности.
• BQT800: Специальная термонапряженная сталь для мостовых конструкций. После термической штамповки ее предел прочности при растяжении составляет ≥ 550 МПа, а относительное удлинение - ≥ 21%. Он может заменить традиционные литые корпуса мостов, что позволяет снизить вес более чем на 30%.
(3) Ansteel Group (Bensteel) - пионер в области технологии производства сверхвысокопрочной стали.
Baoshan Steel и Bensteel - первые сталелитейные предприятия в Китае, которые наладили массовое производство горячештампованной стали марки 2000 МПа. Они обладают значительным техническим опытом в области производства высокопрочной горячештампованной стали, и их продукция широко используется производителями автомобилей на севере и новыми энергетическими брендами.
• Стандартная серия: Полный ассортимент горячепрессованной стали с алюминиево-кремниевым покрытием, выдерживающей давление 1200, 1500 и 1800 МПа, с характеристиками, сравнимыми с мировыми аналогами. Он широко используется в конструкциях корпусов как отечественных, так и зарубежных брендов.
• Сверхпрочная сталь для горячей штамповки давлением 2000 МПа: разработана совместно с Северо-Восточным университетом в 2017 году и впервые в мире выпускается серийно. После горячей штамповки предел прочности при растяжении составляет ≥ 2000 МПа, относительное удлинение после разрушения - ≥ 7%, а угол изгиба в трех точках - ≥ 60°. Он широко применяется в таких моделях, как BAIC New Energy и т.д., что позволяет снизить вес деталей на 10-15% по сравнению с классом прочности 1500 МПа.
• Серия AluSlim® High Toughness: усовершенствованный продукт, совместно выпущенный Северо-Восточным университетом. Он состоит из четырех марок: AluSlim® 1000, 1500, 2000 и 2200. При том же уровне прочности его ударная вязкость на 10-20% выше, чем у традиционных продуктов. Среди них AluSlim® 2200 - самая высокопрочная в мире сталь для горячей штамповки с алюминиево-кремниевым покрытием, предел прочности которой составляет 2020 МПа, а угол изгиба в трех точках составляет 48,4°.
(4) MaSteel Co., Ltd. - Специальная технология, обеспечивающая устойчивость к водородному охрупчиванию.
Компания Ma Steel уделяет особое внимание проблеме замедленного образования трещин в сверхпрочной горячештампованной стали и выпустила специальные продукты для защиты от водородного охрупчивания, направленные на снижение риска водородного охрупчивания высокопрочной стали в новых энергетических транспортных средствах:
• Сталь горячей штамповки 2000IH, предотвращающая хрупкое разрушение, вызванное водородом: Разработана совместно с Ideal Automobile и Университетом Цинхуа, основное внимание уделяется высокой прочности и ударной вязкости в сочетании с низким риском хрупкости, вызванной водородом. После горячей штамповки предел прочности при растяжении достигает уровня 2000 МПа, а способность поглощать энергию на 78% выше, чем при традиционном уровне 2000 МПа, приближаясь к уровню ударной вязкости 1500 МПа; подтвержденная ускоренным испытанием в кислой среде с рН=1 в течение 120 часов, способность противостоять хрупкости, вызванной водородом достигает уровня традиционных 1500 МПа, что более чем в 5 раз превышает показатели традиционных изделий с давлением 2000 МПа, устраняя проблему замедленного растрескивания сверхвысокой прочности стали, вызванную водородом.
(5) Типичная продукция других крупных сталелитейных заводов
• Shougang Co., Ltd.: Компания предлагает полный ассортимент холоднокатаной горячекатаной стали с алюминиево-кремниевым покрытием давлением 1500 и 1800 МПа. Точность размеров изделия и стабильность покрытия превосходны, что позволяет использовать его для изготовления крупных и сложных деталей, таких как дверные кольца и встроенные пороговые балки. Он также используется совместно со многими крупными отечественными производителями автомобилей.
• Pansteel Vanit: Используя свои богатые запасы ванадия и титана, компания разрабатывает микролегированную сталь для горячей штамповки. Изделия из стали с давлением 1500 МПа имеют более мелкую зернистость и превосходные усталостные характеристики. В основном они поставляются на рынки коммерческих и легковых автомобилей в юго-западном регионе.
• Rizhao Steel: Специализируется на производстве горячекатаной листовой стали толщиной от 1,0 до 3,0 мм. Он обладает отличными характеристиками растяжения и подходит для деталей механизма перемещения шасси, таких как треугольные рычаги, продольные рычаги и поворотные рычаги. Он может заменить холоднокатаный прокат аналогичной спецификации для снижения затрат.
|
Класс |
Предел текучести Rp0,2 (МПа) |
Предел прочности при растяжении Rm (МПа) |
Относительное удлинение после разрушения A80 (%) |
Коэффициент текучести при растяжении |
Основные характеристики и области применения |
|
Usibor® 1500 |
≥1050 |
≥1400 |
5~7 |
~0.75 |
Эталонный продукт первого поколения, наиболее широко используемая в мире сталь для прессования давлением 1500 МПа. Подходит для элементов защиты от проникновения, таких как стойки A / B, пороговые балки и дверные противоударные балки. |
|
Usibor® 1500P |
1050~1200 |
1400~1600 |
5~6 |
~0.78 |
Оптимизированный вариант с покрытием Al-Si с улучшенной адгезией покрытия и улучшенной свариваемостью, совместимый с индивидуальными процессами сварки заготовок. Буква "Р" означает "Премиум-класс". |
|
Usibor® 2000 |
≥1400 |
≥1800 |
4~5 |
~0.78 |
Продукт второго поколения, прочность которого примерно на 30% выше, чем у марки 1500 МПа. Угол его изгиба превышает 40°, что позволяет дополнительно снизить вес на 10-15%. Наносится на детали кузова, к которым предъявляются сверхвысокие требования безопасности. |
Дополнительное пояснение:
Все марки Usibor выпускаются с покрытием Al-Si (алюминий-кремний), которое предотвращает окисление и обезуглероживание при нагревании, устраняя необходимость в последующей дробеструйной обработке.
Суффикс "_HAZ" обозначает специализированную модель материала для зоны термического воздействия при сварке (Heat Affected Zone), которая используется при моделировании механического поведения локализованной размягченной области после сварки.
• Usibor 1500 соответствует европейскому стандарту марки 22MnB5 (код материала 1.5528), и их состав и свойства в основном одинаковы.
- Серия Ductibor® - высокопрочная сталь для горячей штамповки, поглощающая энергию.
|
Класс |
Предел текучести Rp0,2 (МПа) |
Предел прочности при растяжении Rm (МПа) |
Относительное удлинение после разрушения A80 (%) |
Отношение предела текучести к растяжению |
Основные характеристики и области применения |
|
Ductibor® 500 |
≥330 |
≥550 |
≥14 |
~0.60 |
Низкопрочный вариант с высокой ударной вязкостью, сохраняющий превосходную пластичность после горячей штамповки. Применяется в зонах поглощения энергии при ударе и может быть сварен с заготовками Usibor по индивидуальному заказу. |
|
Ductibor® 500P |
330~380 |
550~650 |
≥12 |
~0.62 |
Оптимизированная марка покрытия, совместимая с технологией изготовления заготовок по индивидуальному заказу для обеспечения более стабильных характеристик сварки, обычно используется для энергопоглощающих компонентов, таких как передние продольные балки. |
|
Ductibor® 1000 |
≥800 |
≥1000 |
≥6 |
~0.80 |
Сталь второго поколения средней прочности, закаленная прессом. Его прочность удваивается по сравнению с классом прочности 500 МПа при сохранении высокой вязкости. Замена Ductibor 500 позволяет снизить вес более чем на 25%. |
(3) Серия Usibor Transition — высокопрочный переходный материал повышенной прочности.
Серия Usibor Transition HT - это материал переходной зоны, специально разработанный для горячей штамповки с переменной прочностью. За счет регулирования скорости охлаждения формируется смешанная мартенситно-бейнитная микроструктура, обеспечивающая непрерывное градиентное распределение прочности, что предотвращает концентрацию напряжений, вызванную резкими изменениями свойств между твердыми и мягкими зонами.
|
Класс |
Предел прочности при растяжении (МПа) |
Микроструктурные характеристики |
Функциональное расположение |
|
Usibor Transition HT800 |
~800 |
Смесь мартенсита и бейнита |
Высокопрочная переходная зона, соединяющая зоны с твердостью 1500 МПа и средней прочностью |
|
Usibor Transition HT700 |
~700 |
Преимущественно бейнит с незначительным количеством мартенсита |
Переход средней прочности, обеспечивающий баланс между достаточной прочностью и ударной вязкостью |
|
Usibor Transition HT550 |
~550 |
Бейнит плюс феррит |
Переход средней прочности с приоритетом ударной вязкости |
|
Usibor Transition HT400 |
~400 |
В основном феррит и перлит |
Мягкая зона с низкой прочностью, в основном служащая для поглощения энергии |
Материалы этой серии в основном применяются для таких компонентов, как двутавровые стойки и балочные каркасы перекрытий, обеспечивая градиентную конструкцию, которая "противостоит проникновению сверху и поглощает энергию снизу". Это основной материал, лежащий в основе технологии горячей штамповки с переменной прочностью.
2.3 Другие распространенные марки и специальные материалы в автомобильной промышленности В дополнение к двум основным системам, упомянутым выше, в автомобильной промышленности также имеется ряд отличительных марок и специализированных материалов, которые часто используются в высокочастотных приложениях, отвечающих особым требованиям к производительности и сценариям высокоточного проектирования:
• Docol 1500DP: Продукт шведской компании SSAB, относящийся к двухфазной стали для горячей штамповки, сочетает в себе высокую прочность с определенной способностью к холодной штамповке и обычно используется для изготовления деталей относительно простой формы с дополнительными требованиями к формуемости для защиты от ударов.
• BTR165: Горячештампованная борсодержащая сталь 1650 МПа производства отечественных сталелитейных заводов, представляющая собой модернизированную версию Usibor 1500, имеющую несколько более высокую прочность, чем обычная марка 1500 МПа, и более выгодную стоимость, широко используемую в коммерческих автомобилях собственного производства и легковых автомобилях начального уровня.
• Серия B1500HS_HAZ / B1800HS_HAZ / Usibor_HAZ: Специальные карты материалов для сварки зон термического воздействия, необходимые параметры материалов для моделирования аварий. Из-за влияния термических циклов сварки мартенсит в зоне термического воздействия подвергается размягчению при отпуске, его твердость обычно на 15-30% ниже, чем у основного материала, что является уязвимым участком с высокой степенью риска разрушения конструкции, и его необходимо назначать отдельно при моделировании для обеспечения точности расчетов.
• Оцинкованная горячештампованная сталь марки 1500 МПа: На каждом сталелитейном заводе выпускается соответствующая версия для массового производства, разработанная для автомобилей с высокой коррозионной активностью, сочетающая высокую прочность горячей штамповки со способностью оцинкованного слоя к катодной защите, в основном используемая в компонентах шасси и нижней части кузова автомобиля.
三、Основная технологическая схема горячей штамповки
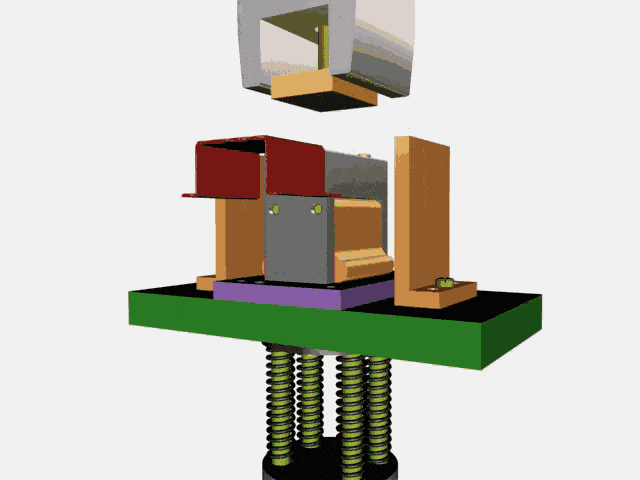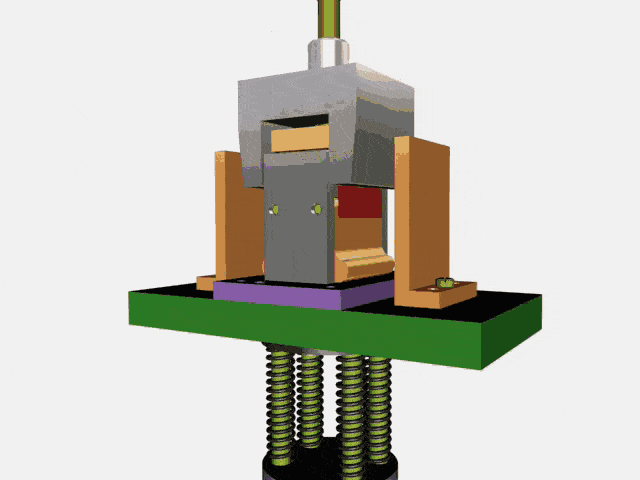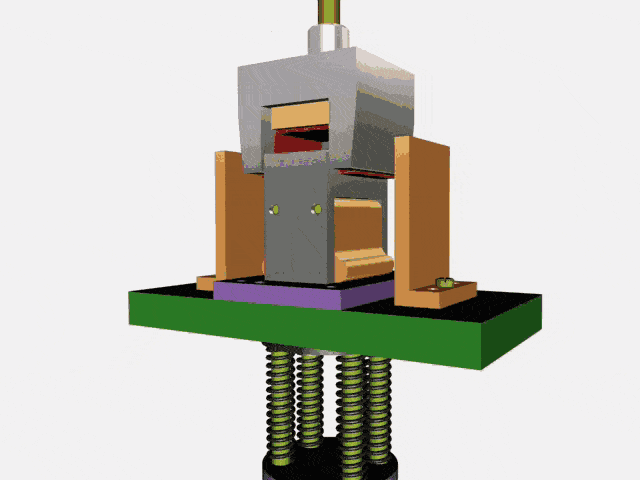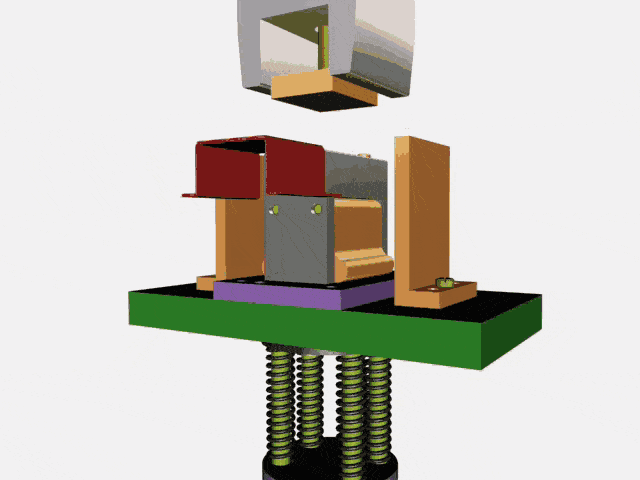
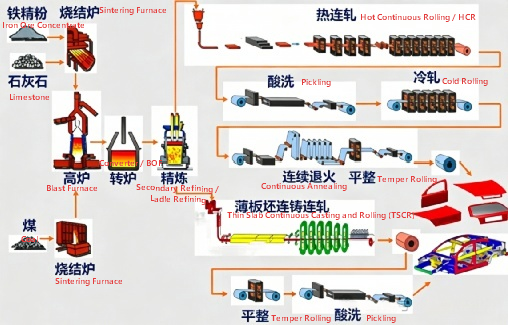
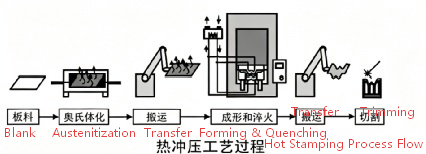
3.1 Основная технологическая схема Стандартный процесс прямой горячей штамповки состоит из пяти основных этапов:
1. Подготовка материала к резке: Отрежьте листовой материал в соответствии с размерами детали, удалите заусенцы и, при необходимости, предварительно просверлите отверстия.
2. Высокотемпературный нагрев: Отправьте раскаленный листовой материал в печь с нижним роликовым нагревом и нагрейте его до температуры 880-950 ℃, поддерживая температуру в течение 3-5 минут, чтобы полностью аустенитизировать стальной лист.
3. Быстрая подача: Механический манипулятор перемещает раскаленный листовой материал из печи в штамповочную машину в течение 5 секунд или менее, чтобы предотвратить чрезмерное понижение температуры.
4. Штамповка и закалка: Форма закрывается для завершения формования, а внутренние каналы охлаждающей воды формы быстро отводят тепло. Скорость охлаждения составляет ≥ 27 ℃/с, а давление выдержки поддерживается в течение 5-10 секунд для завершения мартенситного фазового превращения.
5. Последующая обработка: После демонтажа выполните лазерную обрезку и штамповку. Для изделий с алюминиево-кремниевым покрытием дробеструйная обработка не требуется, в то время как для удаления оксидного слоя требуется дробеструйная обработка чистого листа.
3.2 Классификация основных технологических процессов
(1) Процесс прямой горячей штамповки
Листовой материал непосредственно нагревается и ему придается форма за один этап. Этот процесс прост и эффективен и подходит для деталей относительно простой формы, таких как поперечины бамперов и дверные балки.
(2) Процесс непрямой горячей штамповки
Сначала выполняется около 90% предварительной обработки холодной штамповкой, затем нагрев и окончательная горячая штамповка и закалка. Это подходит для деталей сложной формы и с большой глубиной вытяжки (например, центрального канала), что позволяет уменьшить деформацию на этапе горячей штамповки и снизить риск образования трещин.
(3) Процесс горячей штамповки с переменной прочностью
Благодаря технологии контроля температуры в зоне пресс-формы различные участки детали подвергаются закалке с разной скоростью охлаждения для формирования градиентной структуры и свойств. Типичным применением является двутавровая стойка: верхняя часть быстро охлаждается для получения мартенситной стойкости к проникновению 1500 МПа, а нижняя часть медленно охлаждается для получения бейнитной структуры 800-1000 МПа для поглощения энергии, что позволяет значительно оптимизировать характеристики бокового удара.
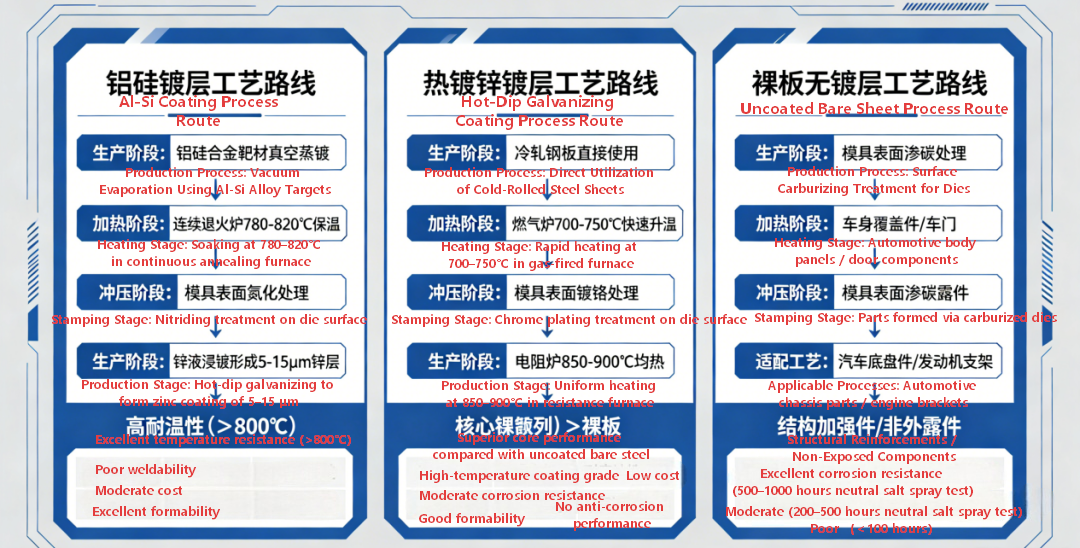
3.3 Система нанесения покрытия на поверхность
|
Тип покрытия |
Типовой продукт |
Основное назначение |
Преимущества и недостатки |
|
Покрытие Al-Si (Al-Si) |
Usibor-AS, B1500HS+AS |
Предотвращает высокотемпературное окисление и обезуглероживание, не требует дробеструйной обработки |
Наиболее совершенный технологический процесс; без катодной защиты, подвержен коррозии при повреждении покрытия. Попадание алюминия в сварные швы во время сварки снижает прочность соединения, что требует удаления покрытия лазером. |
|
Покрытие методом горячего цинкования (GI) |
Usibor-AS, B1500HS+AS |
Обеспечивает защиту от высоких температур и катодную антикоррозийную защиту |
Применяется только для непрямой горячей штамповки с риском охрупчивания жидкого металла (LME). |
|
Сталь без покрытия (без покрытия) |
Заготовка 22MnB5 без покрытия |
Самая низкая стоимость материала |
После нагревания образуется оксидная накипь, поэтому необходима дробеструйная обработка; низкое качество поверхности и высокий риск обезуглероживания. |
四、 Широкое применение в промышленности и автомобилестроении.
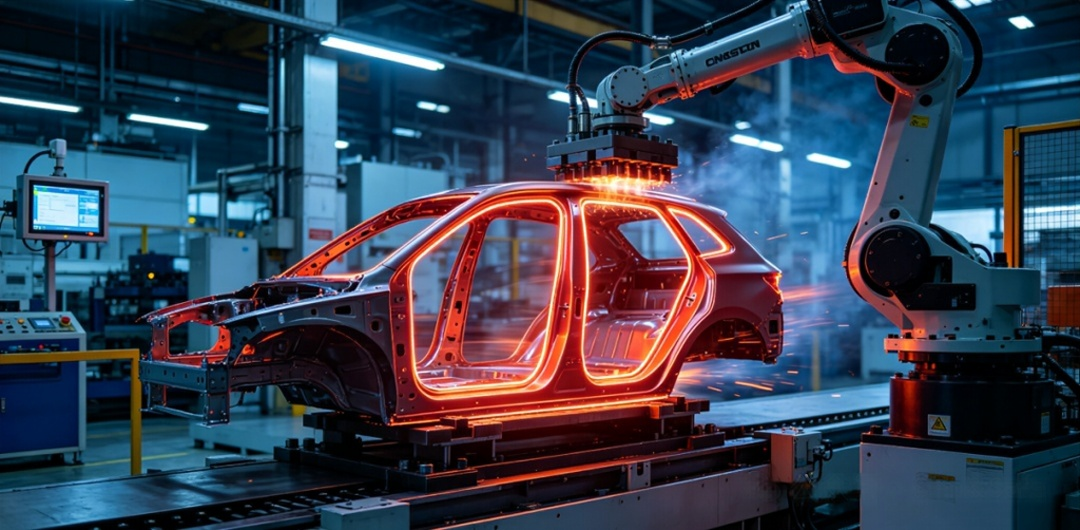
4.1 Типичные области применения горячештампованной стали в автомобильных кузовах: Горячештампованная сталь стала стандартным материалом для современных автомобильных кузовов безопасности. В основном она используется в конструкции "каркаса безопасности" пассажирского салона. Типичные области применения включают:
1. Защита от лобового столкновения: Балка переднего бампера, усиливающая секция передней продольной балки, усиливающая пластина передней стойки
2. Защита от боковых столкновений: Усилительная пластина B-образной стойки, рейка пола, балка дверного бампера, боковая балка крыши.
3. Защита от давления сверху: Передняя поперечная балка крыши, задняя поперечная балка крыши, верхняя усилительная пластина передней стойки
4. Конструкция днища: Центральный проход, поперечная балка сидений, элемент усиления нижней части корпуса аккумуляторной батареи (для новых энергетических транспортных средств)
4.2 Текущее состояние применения в промышленности
• Доля применения продолжает увеличиваться: на долю горячепрессованной стали в отечественных автомобилях, работающих на обычном топливе, приходится примерно 10-15% веса кузовных панелей. В новых автомобилях, использующих энергию, из-за необходимости защиты аккумуляторных батарей эта доля возросла до 20-30%. В некоторых моделях высокого класса она даже превышает 35%.
• Показатели прочности постоянно совершенствуются: первоначально основным показателем было 1500 МПа, постепенно они перешли на 1800 МПа и 2000 МПа соответственно. В таких моделях, как Xiaomi YU7 и Zeke, в качестве ударной балки для дверей уже используется горячепрессованная сталь марки 2000 МПа.
• Разработка крупномасштабных интегрированных деталей: от отдельных деталей до "интегрированной формовки дверного кольца", "общей балки порога" и других крупномасштабных интегрированных деталей горячего прессования, что сокращает время сварки и повышает общую целостность конструкции.
• Широкое внедрение конструкции с переменной прочностью: такие компоненты, как двутавровые стойки и продольные балки, как правило, имеют конструкцию с градиентной прочностью для достижения баланса и оптимизации между сопротивлением проникновению и энергопоглощением.

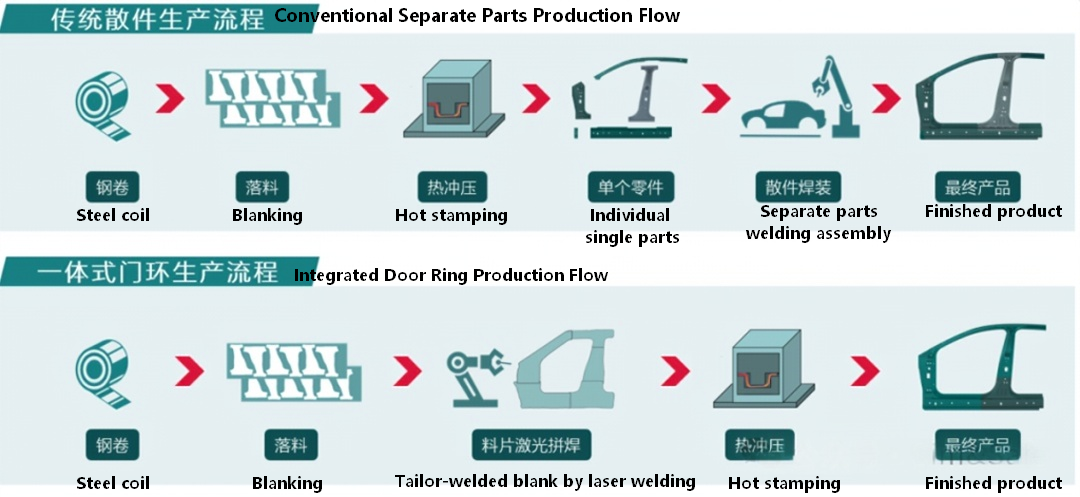
4.3 Типичные случаи применения в транспортных средствах.
• Wuling Kaijie: На долю высокопрочной стали в корпусе приходится 63%, а на долю термически обработанной сверхвысокопрочной стали - 10,1%. Он применяется более чем в 10 ключевых деталях, таких как передняя поперечная балка, усиливающие пластины A/B-балок и ударные балки для дверей.
• SAIC Audi E5 Sportback: Для изготовления каркасного кузова безопасности используется термоформованная сталь плотностью 1500 МПа, которая покрывает ударные балки, продольные балки, балки кондиционирования и конструкцию днища. При лобовом столкновении на скорости 64 км/ч проникновение в кабину водителя значительно сокращается.
• Xiaomi YU7: В нем используется сверхпрочная термоформованная сталь давлением 2200 МПа, применяемая для изготовления ударных балок четырехдверных дверей и встроенных трубок теплового расширения в балках A/B. Несущая способность ударной балки увеличена на 37-52% по сравнению с балкой, выдерживающей давление 1500 МПа.
五, Анализ расширения применения моделирования
5.1 Моделирование процесса термической штамповки
Процесс горячей штамповки - это типичная проблема многопрофильного взаимодействия "температура - микроструктура - напряжение". Основное программное обеспечение для моделирования включает в себя LS-DYNA, AutoForm, Dynaform, PAM-STAMP и т.д. Основными элементами моделирования являются:
• Моделирование температурного поля: прогнозирование распределения температуры на протяжении всего процесса нагрева листового материала, переноса, штамповки и выдерживания давления
• Моделирование фазового превращения: на основе кривой CCT можно прогнозировать скорости фазового превращения и конечные пропорции мартенсита, бейнита и феррита при различных скоростях охлаждения.
• Моделирование формуемости: прогнозирование растрескивания, образования складок и риска уменьшения толщины в процессе горячей штамповки
• Прогнозирование восстановления деформации: прогнозирование величины восстановления деформации с учетом эффекта расширения при фазовом превращении, а также теплового расширения и сжатия, что позволяет корректировать форму поверхности пресс-формы
5.2 Моделирование материала при моделировании столкновений
(1) Модель определения основного материала
Для горячештампованной стали при моделировании столкновений обычно используется упругопластическая модель определения, учитывающая влияние скорости деформации (модель Каупера-Саймондса) и вводящая фактическую кривую зависимости напряжения от деформации. Из-за слабой способности мартенсита к упрочнению после горячей штамповки кривая "напряжение-деформация" быстро меняется и образует горловину с удлинением всего на 5-7%.
(2) Модель разрушения GISSMO
GISSMO (Generalized Incremental Stress State Dependent Damage Model) - это наиболее широко используемая модель разрушения пластичных материалов в современных моделях столкновений автомобилей, а также карта отказов по умолчанию для моделей высокого класса, таких как CR1300_2000HS. Основным принципом модели является:
• Описание деформации при различных напряженных состояниях на основе параметров трехосности напряжений и угла наклона жилы
• Использование алгоритма постепенного накопления повреждений для учета влияния изменения траектории нагружения на разрушение
• Ввод коэффициентов эволюции повреждений для моделирования снижения жесткости при распространении трещины
Разница между параметрами деформации разрушения 7% и 10%:
• 7% GISSMO: В соответствии с критерием разрушения в условиях трехосности при высоких напряжениях (с преобладанием растяжения) деформация разрушения ниже и является более консервативной.
• 10% ГИССМО: в соответствии с критерием разрушения в условиях трехосности с низким уровнем напряжений (с преобладанием сдвига) деформация разрушения выше
• При реальном моделировании эти два параметра непрерывно изменяются с помощью функции трехосности напряжений, чтобы полностью охватить такие режимы разрушения, как растяжение, сдвиг и комбинированное растяжение-сдвиг.
(3) Моделирование зоны ЗТВ
Зона термического воздействия при сварке (ЗТВ) является слабым звеном в разрушении стальных конструкций, изготовленных методом горячей штамповки. Под воздействием термического цикла сварки мартенсит в зоне ЗТВ размягчается при отпуске, при этом твердость снижается на 15-30%, а риск разрушения значительно выше, чем у основного материала. Для точного моделирования требуется:
• Создание модели разделения зоны сварки, позволяющей различать основную часть сварного шва, зону крупнозернистой обработки, зону мелкозернистой обработки и зону отпуска
• Присвоение каждой зоне карточек материалов с различной прочностью (например, B1500HS_HAZ)
• Подбор соответствующих параметров неисправности для обеспечения соответствия места повреждения результатам теста
• Опыт проектирования: При моделировании точек сварки B1500HS в большинстве случаев неисправность возникает в зоне ЗТВ, а не в центре сварного шва
六、Распространенные проблемы с отказами и пути их решения при производстве и эксплуатации
6.1 Описание проблем, связанных с усталостным разрушением материалов:
Детали, изготовленные методом горячей штамповки, подвергаются переменным нагрузкам (таким как неровности дороги и вибрация) во время эксплуатации транспортного средства. Усталостные трещины появляются в зонах концентрации напряжений и постепенно расширяются, что в конечном итоге приводит к разрушению. Хотя мартенситная сталь горячей штамповки обладает высокой статической прочностью, ее отношение усталостной прочности к пределу прочности при растяжении (около 0,35 - 0,4) ниже, чем у обычной низкоуглеродистой стали, и она более чувствительна к концентрации напряжений.
Причины:
1. Конструктивные факторы: резкие изменения поперечного сечения, острые углы, небольшие отверстия и т.д., приводящие к концентрации напряжений
2. Технологические факторы: шероховатость поверхности, обработанной лазером, велика и на ней много заусенцев, которые становятся источником усталостных трещин
3. Факторы сварки: остаточное растягивающее напряжение в месте сварки и размягчение зоны ЗТВ в совокупности снижают усталостные характеристики
4. Факторы микроструктуры: полностью мартенситная структура обладает низкой пластичностью, а скорость распространения усталостных трещин выше
Решения:
1. Оптимизация конструкции: увеличьте радиус переходных скруглений, избегайте резких изменений поперечного сечения и уменьшите коэффициент концентрации напряжений; размещайте отверстия подальше от зон повышенного напряжения.
2. Усовершенствование процесса: оптимизируйте параметры лазерной резки, чтобы улучшить гладкость поверхности; выполните шлифование и удаление заусенцев на ключевых кромках
3. Упрочнение поверхности: используйте дробеструйную обработку для создания остаточного напряжения сжатия на поверхности, что может увеличить усталостную прочность на 20-30%
4. Оптимизация сварки: контролируйте тепловую нагрузку при сварке, уменьшайте ширину зоны размягчения в зоне ЗТВ; выполняйте локальный отпуск после сварки для устранения остаточных напряжений.
5. Выбор материала: для деталей, предъявляющих высокие требования к усталости, могут быть выбраны высокопрочные марки, такие как Ductibor 1000, или может быть применена конструкция с переменной прочностью; отечественные марки могут отдавать предпочтение изделиям из микролегированных ванадий-титановых сплавов, которые обладают лучшими усталостными характеристиками после измельчения зерна
6.2 Описание проблем, связанных с коррозионным разрушением материалов:
Когда горячештампованная сталь подвергается воздействию агрессивных сред, таких как влага и солевой туман, происходят химические или электрохимические реакции, приводящие к снижению эксплуатационных характеристик поверхностного слоя материала, уменьшению площади поперечного сечения, а в тяжелых случаях и к разрушению перфорации. Изделия с алюминиево-кремниевым покрытием подвержены ускоренной коррозии на подложке, когда покрытие повреждается из-за отсутствия катодной защиты.
Причины:
1. Алюминиево-кремниевое покрытие обеспечивает только барьерную защиту. Поврежденные участки не могут обеспечить катодную защиту, как оцинкованный слой, и коррозия распространится на внутреннюю поверхность подложки.
2. На участке лазерной резки отсутствует защитное покрытие, что делает его особо подверженным коррозии.
3. Компоненты днища автомобиля находятся в длительном контакте с грязью, снежной солью и подвергаются агрессивным воздействиям.
4. Внутренние полости деталей не полностью покрыты электролитическим покрытием, что делает их подверженными коррозии.
Решения:
1. Усовершенствуйте систему нанесения покрытий: В условиях высокой коррозионной активности отдавайте предпочтение использованию оцинкованной стали для горячего тиснения или применяйте комбинированную схему покрытия алюминий-кремний + цинк.
2. Защита профиля: После лазерной резки нанесите клей или грунтовку с высоким содержанием цинка на участок для герметизации.
3. Оптимизация конструкции: Спроектируйте дренажные отверстия для предотвращения скопления воды во внутренних полостях деталей; уменьшите зазоры в конструкциях для предотвращения скопления жидкости.
4. Оптимизация процесса нанесения покрытия: Улучшите однородность пленки электрофоретической краски, чтобы толщина пленки во внутренней полости соответствовала стандарту; нанесите ПВХ-покрытие против растрескивания на ключевые детали.
5. Контроль процесса: Убедитесь в целостности алюминиево-кремниевого покрытия, чтобы предотвратить отслаивание покрытия в процессе штамповки; используйте антикоррозийное масло для защиты при транспортировке и хранении.
6.3 Разрушение материала при пластической деформации
описание проблемы:
При столкновении или экстремальных нагрузках детали, изготовленные методом горячей штамповки, подвергаются пластической деформации, выходящей за рамки проектных ожиданий, что приводит к нестабильности конструкции и чрезмерному проникновению в пассажирский салон, что отрицательно сказывается на показателях безопасности.
Причины:
1. Недостаточная прочность материала: Недостаточная скорость охлаждения во время закалки, что приводит к образованию мягких фаз бейнита или феррита, что приводит к снижению фактического предела текучести по сравнению с расчетным значением.
2. Неправильная конструкция профиля: Недостаточный момент инерции профиля, что приводит к нестабильному изгибу при сжатии.
3. Неисправность при сварке: преждевременное разрушение сварных швов, приводящее к прерыванию пути передачи конструктивного усилия и резкому увеличению локальной нагрузки.
4. Технологические дефекты: Детали имеют мягкие участки и неравномерную твердость, при этом слабые участки в первую очередь подвергаются пластической деформации.
Решения:
1. Управление технологическим процессом: Убедитесь, что каналы подачи охлаждающей воды в пресс-формы не перекрыты, скорость охлаждения составляет ≥ 27 ℃/с; Регулярно проверяйте распределение твердости деталей, чтобы исключить наличие мягких участков.
2. Усиление конструкции: Оптимизируйте форму сечения, добавьте ребра жесткости для повышения устойчивости к изгибу; используйте закрытые сечения вместо открытых.
3. Обновление материала: Когда нагрузка превысит 1500 МПа, перейдите на горячештампованную сталь марки 1800 МПа или 2000 МПа.
4. Контроль качества: Добавьте контроль твердости на производственной линии, чтобы убедиться в полном мартенситном превращении; Используйте трехмерное сканирование для контроля допусков по размерам и положению формы.
6.4 Растрескивание и разрушение материалов
описание проблемы:
В процессе производства штамповки или обслуживания на деталях образуются макроскопические трещины, что приводит к прямому разрушению конструкции. В зависимости от стадии возникновения трещины можно разделить на две категории: растрескивание при штамповке и растрескивание при обслуживании.
Причины и способы устранения растрескивания при штамповке:
1. Растрескивание в процессе горячей штамповки: Длительное время подачи листового материала и низкая температура приводят к снижению пластичности, что приводит к растрескиванию при вытягивании; Решение: Оптимизируйте цикл механической обработки, контролируйте время от выгрузки до закрытия формы ≤ 5 секунд и обеспечьте начальную температуру штамповки ≥ 750℃.
2. Растрескивание при холодном изгибе: Недостаточная пластичность мартенситной структуры из-за слишком малого радиуса изгиба во время последующего процесса гибки приводит к образованию трещин на внешней стороне; Решение: Увеличьте внутренний радиус изгиба (≥ 3t) или локально нагрейте и закалите область изгиба для повышения ударной вязкости.
3. Обрезка кромок и образование трещин при штамповке: В зоне штамповки из сверхвысокопрочной стали могут возникать микротрещины, которые впоследствии расширяются под действием силы тяжести; Решение: Используйте лазерную резку вместо штамповки или оптимизируйте зазор при штамповке, чтобы уменьшить растрескивание в процессе эксплуатации: Замедленное растрескивание, вызванное водородом. является наиболее характерным типом разрушения высокопрочной горячештампованной стали при давлении свыше 1500 МПа:
• Описание проблемы: Через некоторое время деталь внезапно подвергается хрупкому разрушению под действием статической нагрузки ниже предела текучести, без явной пластической деформации, внезапно и незаметно
• Механизм возникновения: Атомы водорода проникают в сталь во время плавки, кислотной промывки, нанесения гальванических покрытий, сварки и т.д., накапливаются в точках концентрации напряжений, снижая прочность соединения на границах зерен и, в конечном счете, вызывая межзеренное растрескивание. Алюминиево-кремниевое покрытие препятствует выделению водорода, что повышает риск водородного охрупчивания
• Зоны повышенного риска: режущая кромка лазера, места сварки и участки с большой деформацией при штамповке
• Решение:
a. Материальный аспект: Оптимизируйте конструкцию деталей, добавляя микролегирующие элементы, такие как Nb, V и Ti, для улучшения структуры зерен и повышения стойкости к водородному охрупчиванию; для сценариев с высокой степенью риска выбирайте специальные марки стали, защищающие от водородного охрупчивания, такие как 2000IH от Ma Steel
. низкотемпературный дегидрирующий отжиг (выдержка при температуре 170-200°C в течение 2-4 часов) после горячей штамповки; Контроль качества лазерной резки для уменьшения микротрещин по краям
c. Экологический контроль: Избегайте образования конденсата на пресс-форме, чтобы предотвратить образование конденсата воды и предотвратить проникновение атомов водорода через воду; Поддерживайте сухую производственную среду
d. Конструктивный дизайн: Уменьшите коэффициент концентрации напряжений и избегайте областей, где высокие напряжения и высокое содержание водорода перекрываются
6.5 Проблемы с изгибом и точностью размеров
описание проблемы:
После демонтажа деталей, изготовленных методом горячей штамповки, они изменяют форму, что приводит к отклонениям в размерах и влияет на точность сборки. Хотя при горячей штамповке отскок намного меньше, чем при холодной, его все же нельзя игнорировать при изготовлении крупных деталей и деталей с переменной прочностью.
Причины:
1. Неравномерное охлаждение приводит к неравномерному распределению остаточных напряжений внутри деталей.
2. Различные участки деталей с переменной прочностью имеют различную структуру, а разница в расширении при фазовом превращении вызывает дополнительные напряжения.
3. Неравномерное распределение температуры в пресс-форме и неравномерная скорость охлаждения на местах.
4. Недостаточное время выдержки, при котором фазовое преобразование не завершается перед демонтажем.
Решения:
1. Компенсация формы: спрогнозируйте величину отскока с помощью моделирования горячего тиснения и выполните обратную компенсацию на поверхности формы.
2. Оптимизация процесса: соответствующим образом увеличьте время выдержки (≥8 секунд), чтобы обеспечить полное мартенситное превращение; оптимизируйте расположение каналов подачи охлаждающей воды для обеспечения равномерного охлаждения.
3. Контроль параметров: Стабилизируйте параметры процесса, такие как температура нагрева листа, температура формы и усилие зажима, чтобы уменьшить колебания между партиями.
4. Контроль температуры в зонах: Разумно рассчитайте ширину переходных зон для деталей с переменной прочностью, чтобы избежать неравномерного отскока, вызванного внезапными изменениями характеристик.
七 Краткое описание и будущие тенденции
За последние 50 лет технология производства горячештампованной стали претерпела ряд изменений, в результате чего был получен полный спектр прочности в диапазоне от 500 до более 2200 МПа. Она постоянно совершенствовалась от однородной прочности к градиентным характеристикам и к более комплексному и масштабному производству. Отечественные сталелитейные предприятия добились прорыва от догоняющих до равных и даже лидирующих позиций в некоторых областях. В подотраслях сверхвысокой прочности, защиты от водородного охрупчивания и ударной вязкости на уровне 2000 МПа они разработали свои собственные основные технологии.
Благодаря электрификации автомобильной промышленности и повышению стандартов безопасности, доля применения и уровень прочности горячештампованной стали будут продолжать увеличиваться. В то же время необходимо учитывать, что чем выше прочность горячештампованной стали, тем более она чувствительна к водородному охрупчиванию, тем сложнее сварка и тем уже окно формообразования. Это предъявляет более высокие требования к исследованиям и разработкам материалов, управлению технологическими процессами и точности моделирования. В будущем промышленность будет постоянно проводить оптимизацию для достижения цели "повышение прочности + ударной вязкости + свариваемости + снижение риска водородного охрупчивания", что позволит вывести технологию горячей штамповки стали на более высокий уровень.
1°.


