


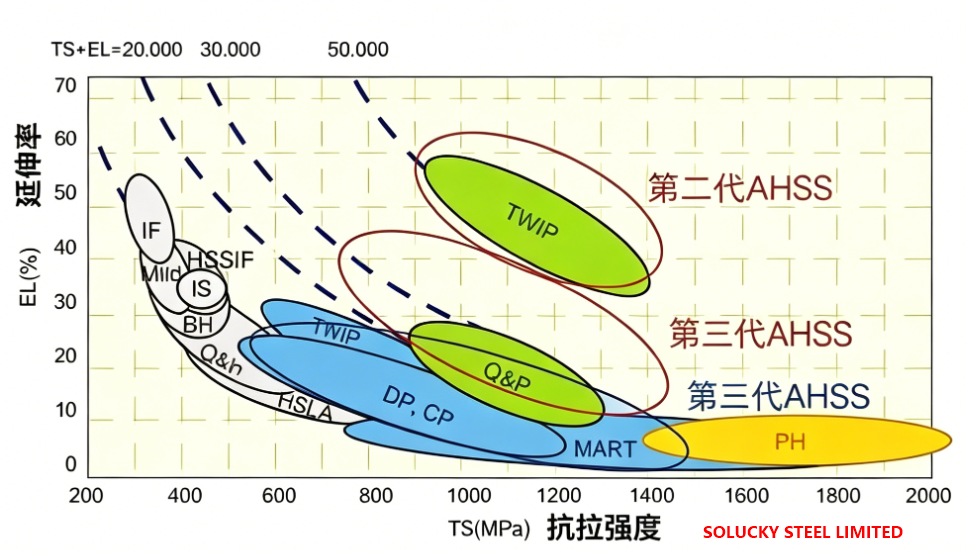
一、 Основы материалов: Что такое двухфазная сталь (DP)?
1.1 Основной принцип
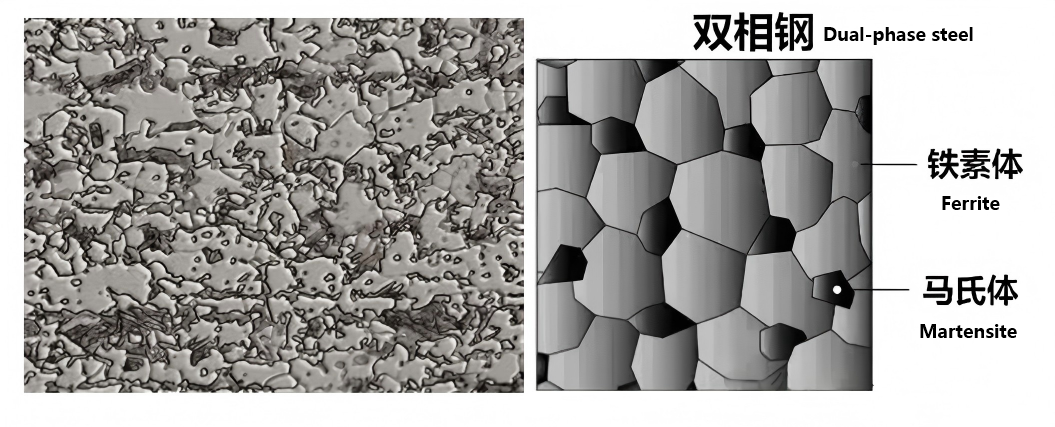
Микроструктура дуплексной стали состоит из мягкой ферритной матрицы и островков твердого мартенсита. Мартенсит распределен в виде островков на ферритной матрице. Такая структура "губка + камень" позволяет ей одновременно обладать следующими характеристиками:
• Превосходная пластичность и формуемость, обеспечиваемые ферритом
• Высокая прочность и устойчивость к деформации, обеспечиваемые мартенситом
1.2 Соглашение об именовании классов
|
Префикс / суффикс |
Значение |
|
ХК |
Плоские изделия высокой прочности для холодной штамповки |
|
B |
Фирменный префикс Baosteel (корпоративный стандарт) |
|
XXX/ГГГГ |
Минимальный предел текучести / Минимальный предел прочности при растяжении (единица измерения: МПа) |
|
ОД |
Холоднокатаная двухфазная стальная подложка (стальная подложка CR DP) |
|
Полицейский участок |
Двухфазная стальная подложка с горячим цинкованием (HDG DP steel substrate) |
|
+Z |
Горячее цинковое покрытие из чистого цинка |
|
+ZF |
Горячее оцинкованное покрытие (GA-покрытие) |
ii. Основные свойства: Полная таблица сравнения параметров серии
2.1 Химический состав (анализ в ковше, массовая доля, %)
Во всех марках используется базовая система состава C-Si-Mn. Для измельчения зерен и улучшения прокаливаемости добавляются микроэлементы, такие как Nb, Ti, Cr и Mo. Общее количество легирующих элементов не превышает 1,5%.
|
Класс |
C≤ |
Si≤ |
Mn≤ |
P≤ |
S≤ |
|
HC250/450DP/НС250/450DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
HC300/500DP (ВТ) |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
B340/590DP в сборе |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC340/590DP (В/В) |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
B420/780DP (разрешение 420/780DP) |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC550/980DP (диапазон рабочих температур) |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC820/1180DP/разрешение 820/1180DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC1000/1470DP/НС1000/1470DP |
0.28 |
1.0 |
3.0 |
0.040 |
0.015 |
Химический состав горячеоцинкованной стали серии DPD+Z точно такой же, как и у соответствующей холоднокатаной стали серии DP, только на поверхность наносится дополнительное покрытие.
2.2 Механические свойства при комнатной температуре (основные параметры)
Приведенные ниже данные являются результатами испытаний поперечных образцов P17 в соответствии с GB/T 228.1-2021, применимыми к обычным калибрам толщиной от 0,7 мм до 2,5 мм.
|
Класс |
Диапазон пределов текучести (МПа) |
Предел прочности при растяжении, не менее (МПа) |
Относительное удлинение после разрушения A50, мин. (%) |
Типичный коэффициент текучести при растяжении |
|
HC250/450DP/НС250/450DP |
250~320 |
450 |
28 |
0.56 |
|
HC300/500DP (ВТ) |
290~390 |
490 |
26 |
0.59 |
|
B340/590DP в сборе |
340~500 |
590 |
16 |
0.58 |
|
HC340/590DP (В/В) |
340~440 |
590 |
22 |
0.58 |
|
B420/780DP (разрешение 420/780DP) |
420~590 |
780 |
14 |
0.54 |
|
HC420/780DP |
420~550 |
780 |
15 |
0.54 |
|
HC550/980DP (диапазон рабочих температур) |
550~720 |
980 |
9 |
0.56 |
|
HC820/1180DP/разрешение 820/1180DP |
820~1150 |
1180 |
5 |
0.70 |
|
HC1000/1470DP/НС1000/1470DP |
1000~1300 |
1470 |
5 |
0.68 |
2.3 Механические свойства горячего цинкования серии DPD+Z
Механические свойства материалов серии горячего цинкования в основном соответствуют свойствам холоднокатаной подложки, за исключением того, что относительное удлинение после разрушения незначительно уменьшается на 1~2%.
|
Класс |
Диапазон пределов текучести (МПа) |
Предел прочности при растяжении, не менее (МПа) |
Относительное удлинение после разрушения A50, мин. (%) |
Типичный коэффициент текучести при растяжении |
|
HC340/590DPD+Z |
340~440 |
590 |
18 |
0.58 |
|
HC420/780DPD+Z |
420~550 |
780 |
14 |
0.54 |
|
HC550/980DPD+Z |
550~720 |
980 |
8 |
0.56 |
|
HC820/1180DPD+Z |
820~1150 |
1180 |
5 |
0.70 |
2.4 Интерпретация ключевых свойств
• Коэффициент текучести при растяжении: обычно составляет от 0,54 до 0,70, что значительно ниже, чем у обычной высокопрочной стали (от 0,75 до 0,90). Более низкий коэффициент текучести при растяжении означает меньшую упругость штамповки и более высокую точность размеров деталей.
•Скорость упрочнения при обработке: В зоне с низкой деформацией (2-3%) скорость упрочнения при обработке может достигать 140-220 МПа, что позволяет эффективно распределять напряжение в процессе формования и избегать образования локальных выемок.
•Способность к упрочнению при выпечке: После 20-минутной выпечки при температуре 170°C предел текучести может увеличиться на 30-150 МПа, что значительно повышает срок службы детали.
• Чувствительность к скорости деформации: В условиях столкновения (скорость деформации: 102-103 с⁻1) предел текучести повышается на 10-30%, а коэффициент поглощения энергии при столкновении более чем на 50% выше, чем у обычной низкоуглеродистой стали.
三、 Производственный процесс: Как изготавливать дуплексную сталь?
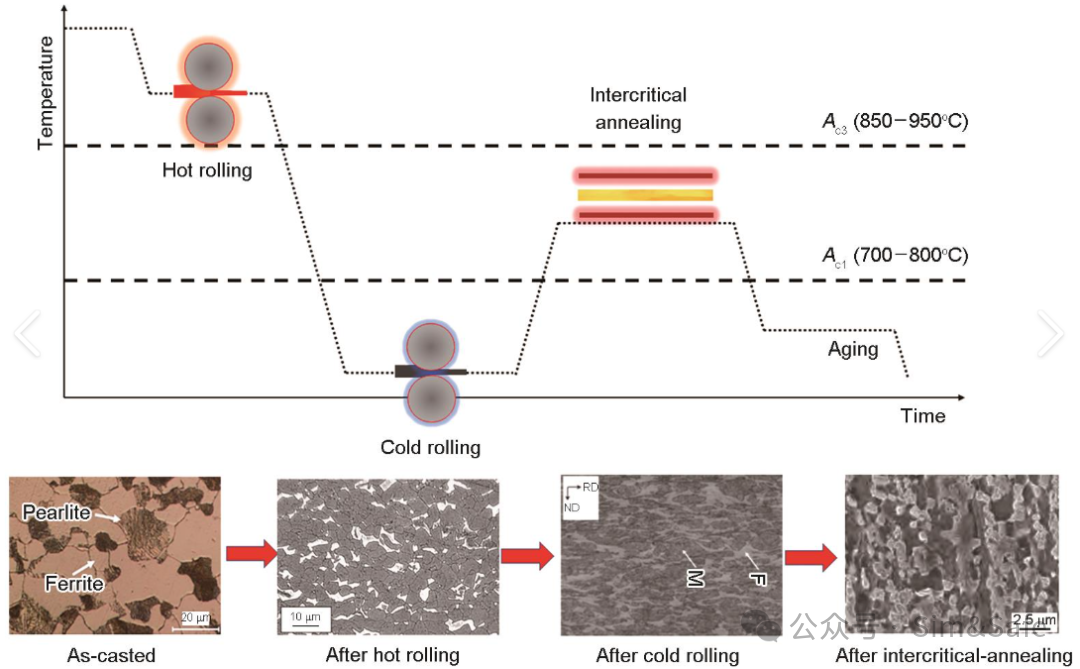
3.1 Технологический процесс производства холоднокатаной двухфазной стали
Предварительная обработка горячего металла → Конвертерное производство стали → Непрерывная разливка → Горячая прокатка → Травление → Тандемная холодная прокатка → Непрерывный отжиг → Закалочная прокатка → Готовое изделие
Основные процедуры непрерывного отжига:
•Нагрев: Нагревайте до двухфазной температуры 780-870 ℃ со скоростью 5-15 ℃/с.
•Выдержка: Выдержите в течение 30-120 секунд для полной гомогенизации аустенита.
• Медленное охлаждение: Охладите до 650-700 ℃ со скоростью 1-5 ℃/с для образования феррита на 50-80%.
•Быстрое охлаждение: при охлаждении до 200-300 ℃ со скоростью 10-40 ℃/с остаточный аустенит превращается в мартенсит.
• Повторная обработка: Выдержите при температуре 200-300 ℃ в течение 60-300 секунд, чтобы устранить внутреннее напряжение
Соответствующая зависимость между содержанием мартенсита и прочностью:
•DP450/500: Содержание мартенсита 10-20%%
•DP590: Содержание мартенсита 20-30%%
•DP780: Содержание мартенсита 30-50%%
•DP980: Содержание мартенсита 50-70%%
•DP1180/1470: Содержание мартенсита 70-90%%
3.2 Различия в производстве двухфазной горячеоцинкованной стали (DPD+Z)
Производство горячеоцинкованной дуплексной стали осуществляется на непрерывной линии горячего цинкования. Основные отличия заключаются в следующем:
• Температура цинковой ванны составляет приблизительно 460℃. После того, как стальная лента выйдет из цинковой ванны, ее необходимо быстро охладить до температуры ниже температуры Ms со скоростью ≥30 ℃/с.
•Сталь обладает более высокой прокаливаемостью. Для улучшения этого свойства обычно добавляют небольшое количество бора (B).
四、 Промышленное применение: В автомобилестроении используется двухфазная сталь
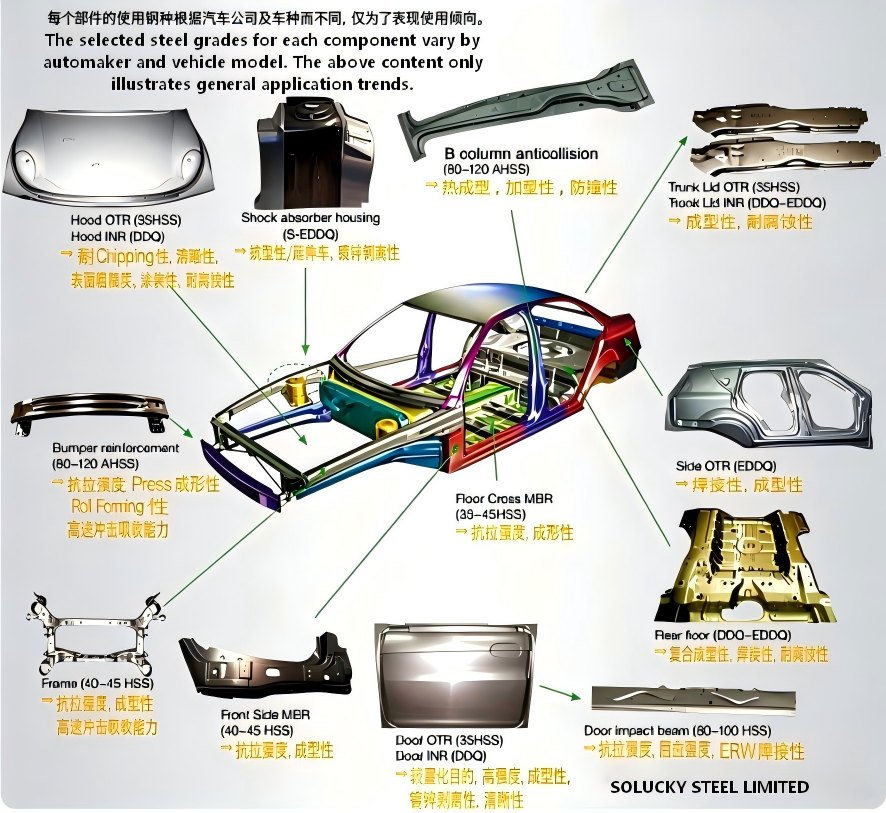
4.1 Типичные области применения в зависимости от степени прочности
|
Класс прочности |
Типичные места применения |
Основные функции |
Эффект снижения веса |
|
DP450/500 |
Внутренняя дверная панель, внутренняя панель крышки багажника, внутренняя панель капота, усиление пола |
Армирование панелей, второстепенные конструктивные элементы |
10%~15% |
|
DP590 |
Передний боковой элемент, поворотная балка, усиление двутавровой стойки, противоударная балка двери, каркас сиденья |
Основные несущие конструктивные элементы, элементы безопасности |
15%~20% |
|
DP780 |
Усиление передней стойки, внутренняя панель задней стойки, передняя поперечина, усиление бампера |
Ключевые компоненты безопасности, несущие конструкции с высокой нагрузкой |
20%~25% |
|
DP980 |
Усиление коромысла, поперечина крыши, кронштейн подвески шасси |
Компоненты безопасности, выдерживающие сверхвысокую нагрузку |
25%~30% |
|
DP1180/1470 |
Передние и задние противоударные балки, усиление двутавровой стойки, поворотная балка |
Компоненты безопасности, выдерживающие экстремальные нагрузки |
30%~35% |
4.2 Специальные области применения в новых энергетических транспортных средствах
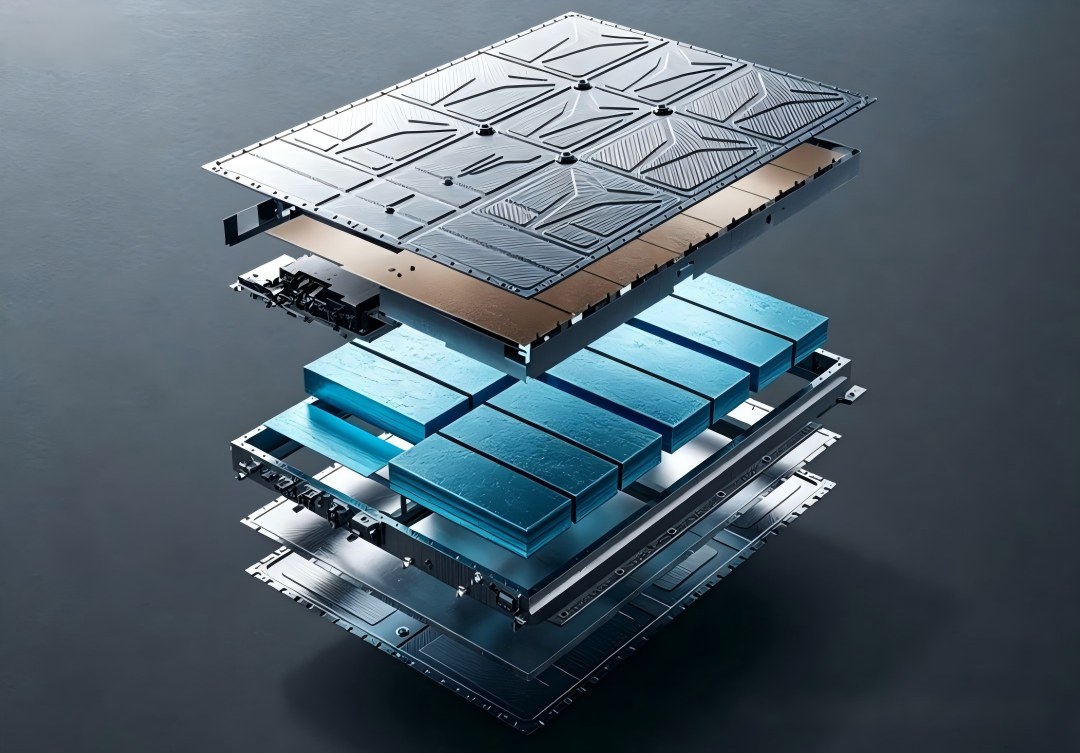
• Система аккумуляторных батарей: HC550/980DPD+Z и HC820/1180DPD+Z являются основными материалами для корпусов и рам аккумуляторных батарей. Цинковый слой обеспечивает защиту от брызг нейтральной соли в течение 1440 часов, что соответствует требованиям, предъявляемым к электролитической коррозии
•Конструкция кузова: Сталь HC1000/1470DP (Giga steel) используется во многих моделях Changan, Mazda, BYD и других марок. Это позволяет снизить вес на 15-20% по сравнению со сталью DP980.
• Система шасси: Для изготовления подвесок, приводных валов и других деталей используется горячеоцинкованная сталь DP, срок службы которой составляет более 10 лет.
4.3 Другие области промышленного применения
•Строительная техника: Рычаги экскаватора, конструктивные части погрузчика
•Бытовая техника: Внутренние барабаны стиральной машины, кронштейны компрессора кондиционера
•Железнодорожный транспорт: Компоненты кузова вагона метро, каркасы сидений
五、 CAE-моделирование: Ключевые моменты для моделирования двухфазной стали
Двухфазное моделирование процессов обработки стали в основном делится на две категории: моделирование штамповки и моделирование безопасности при столкновении. Обычно используемое программное обеспечение включает в себя LS-DYNA, Abaqus, AutoForm и PAM-STAMP.
5.1 Основные модели материалов в LS-DYNA
|
Идентификатор материала |
Название модели |
Сценарии применения |
|
*МАТ_024 |
Кусочно-линейная модель пластичности |
Более 90% инженерных приложений для штамповки и моделирования аварий |
|
*МАТ_123 |
Модель пластичности с отказом |
Прогнозирование аварийного сбоя |
|
*МАТ_224 |
Модель повреждения GISSMO |
Высокоточное моделирование разрушения |
5.2 Основные определяющие параметры - основные параметры упругости (применимы ко всем дуплексным сталям)
• Модуль упругости E: 206 ГПа
• Коэффициент Пуассона PR: 0,3
• Плотность ρ: 7,85 × 10⁻≈ т/мм3
Параметры модели скорости деформации Каупера-Симондса
Формула: σ_dyn = σ_stat × [1 + (ε/C)^(1/P)]
|
Материал |
C(s⁻1) |
P |
Источник данных |
|
DP590 |
65000 |
4.5 |
Данные теста CATARC |
|
DP780 |
80000 |
4.8 |
Центральный научно-исследовательский институт черной металлургии |
|
DP980 |
100000 |
5.0 |
Технические документы Baosteel |
5.3 Замечания по моделированию
1. Истинное напряжение - вместо инженерных кривых напряжения-деформации необходимо использовать истинные кривые пластической деформации.
2. При моделировании столкновения необходимо учитывать влияние скорости деформации; в противном случае прочность материала и способность поглощать энергию будут недооценены.
3. Размер ячейки в критических зонах должен контролироваться в пределах 3~5 мм, поскольку прогнозирование отказов очень чувствительно к размеру ячейки.
4. Покрытие, нанесенное методом горячего цинкования, оказывает незначительное влияние на механические свойства и, как правило, может быть проигнорировано; однако при моделировании сварки следует учитывать влияние покрытия.
5. Все параметры должны быть рассчитаны на основе фактических данных испытаний материала, чтобы избежать отклонений, вызванных общими параметрами.
ви. Вывод
Двухфазная сталь обладает превосходным сочетанием прочности и пластичности, что делает ее незаменимым основным материалом для автомобильной промышленности. Вся линейка нашей продукции включает в себя марки от DP450 с низкой прочностью до DP1470 со сверхвысокой прочностью, которые могут удовлетворить требования к любым автомобильным деталям, начиная от панелей кузова и заканчивая критически важными компонентами безопасности.
В связи с растущими требованиями к весу и безопасности новых энергетических транспортных средств, более высокая прочность (более 1500 МПа) и лучшая коррозионная стойкость двухфазной стали станут будущим направлением развития. В то же время непрерывное развитие технологии CAE-моделирования будет способствовать дальнейшему расширению применения двухфазной стали, помогая автопроизводителям достичь цели "стать легче, безопаснее и экономичнее".
• Типичный вес покрытия составляет от 60 до 120 г/м2, что придает стали исключительную коррозионную стойкость.


