


Значительная доля материалов, используемых в производстве автомобильных кузовов, приходится на низкоуглеродистую сталь.
Низкоуглеродистая сталь серии DC, применяемая во всем мире в соответствии с европейской системой стандартов, является основным стандартным материалом для всех производителей автомобилей. В этой статье будет проведен краткий анализ характеристик материалов, механических свойств, имитационных моделей CAE и конкретных применений холоднокатаных стальных листов DC01-DC07 и оцинкованных листов из цинкового сплава DC51D + ZF-DC57D + ZF в автомобилестроении.
Классификация материалов и система стандартов
Низкоуглеродистые стали серии DC строго подразделяются на две категории для различных сценариев применения.
1.1 Холоднокатаные листы из низкоуглеродистой стали (DC01-DC07)
Применимый стандарт: EN 10130:2020 (последний европейский стандарт), эквивалентный китайскому стандарту GB/T 5213-2019.
• Основные характеристики: Превосходное качество поверхности, превосходная формуемость и низкая стоимость.
•Ее основные эксплуатационные преимущества заключаются в следующем. Благодаря низкому содержанию углерода и строгому контролю за содержанием примесей сталь обладает превосходной способностью к холодной штамповке, что позволяет легко выполнять основные процессы, такие как гибка и штамповка. Он также обладает хорошей свариваемостью и подходит для высокоточного сплющивания, продольной резки и раскроя со стабильной точностью размеров после обработки.
Что касается характеристик поверхности и размеров, то холодная прокатка и чистовая обработка обеспечивают гладкую поверхность без видимых окалин, трещин и других дефектов, поэтому последующее покрытие может быть выполнено без дополнительной шлифовки. Кроме того, изделия отличаются высокой точностью по толщине и ширине при хорошей консистенции партии.
Определение марки:
D: Плоская сталь для холодной штамповки
C: Холоднокатаный базовый лист
Цифра: Обозначает сорт формовки, чем больше цифра, тем лучше формуемость.
1.2 Горячеоцинкованные стальные листы (DC51D+ZF ~ DC57D+ZF)
•Применимый стандарт: EN 10346:2022 (последний европейский стандарт), соответствующий стандарту Baosteel Q/BQB 420-2020.
•Основные характеристики: На холоднокатаную подложку наносится покрытие из сплава цинк-железо, повышающее коррозионную стойкость и адгезию краски более чем в три раза.
•Определение марки стали:
• Первые две буквы D: Плоская сталь для холодной штамповки
•Цифры с 51 по 57: Степень формуемости, соответствующая DC01-DC07 (в стандарте не указана степень 55)
•Третья буква D: Горячее цинкование
•+ZF: Покрытие из сплава цинк-железо (оцинкованное), отличное от покрытия из чистого цинка + Z
Модели материалов сердечника для CAE-моделирования
При моделировании столкновений и штамповки автомобилей низкоуглеродистая сталь серии DC в основном моделируется с использованием следующих двух типов:
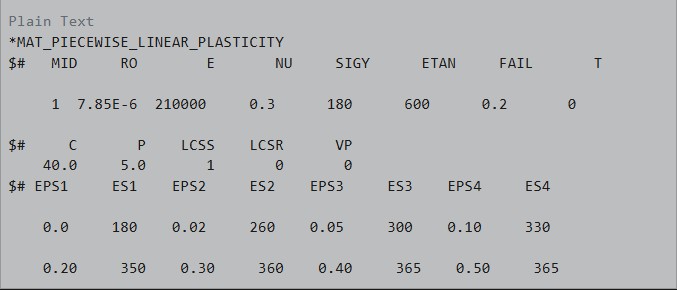
2.1 Предпочтительная модель для моделирования разрушения: MAT_024
Кусочно-линейная модель пластичности, применимая для анализа разрушения и жесткости всех сталей постоянного тока.
•Общие базовые параметры (для всех сталей постоянного тока):
•Плотность ρ = 7,85e-6 кг/мм3
•Модуль Юнга E = 210 ГПа
•Коэффициент Пуассона ν = 0,3
•Параметры скорости деформации: C = 40,0, P = 5,0 (общие рекомендуемые значения; для высокоточного моделирования следует использовать данные измерений материала)
•Необходимые исходные данные: кривая зависимости истинного напряжения от пластической деформации (рекомендуется использовать данные измерений в диапазоне пластических деформаций от 0 до 0,5)
2.2 Предпочтительная модель для моделирования штамповки: MAT_124
Трехпараметрическая модель текучести Barlat, которая точно моделирует анизотропию стальных листов.
•Требуются дополнительные данные: коэффициент пластической деформации (r-значение) и показатель упрочнения (n-значение) (для различных марок смотрите таблицу механических свойств).
•Дополнительное примечание: Для повышения точности моделирования высокоточной штамповки рекомендуется использовать материал MAT_133 (Barlat Yld2000).
Типичный код модели MAT_24 для DC04
Механические свойства
3.1 Механические свойства холоднокатаного проката DC01-DC07 (EN 10130:2020)
|
Класс |
Диапазон пределов текучести (МПа) |
Предел прочности при растяжении, диапазон. (МПа) |
Минимальное относительное удлинение A80 (%) |
r90 (минимум) |
n90 (минимум) |
Степень формуемости |
|
DC01 |
140-280 |
270-410 |
28 |
|
|
Общая формовка |
|
DC03 |
140-240 |
270-370 |
34 |
1.4 |
0.18 |
Мелкая вытяжка |
|
DC04 |
120-210 |
270-350 |
38 |
1.6 |
0.18 |
Глубокая вытяжка |
|
DC05 |
120-180 |
270-330 |
40 |
1.8 |
0.20 |
Сверхглубокая вытяжка |
|
DC06 |
110-170 |
270-330 |
42 |
2.0 |
0.22 |
Сверхглубокая вытяжка |
|
DC07 |
100-150 |
250-310 |
44 |
2.5 |
0.23 |
Сверхглубокая вытяжка |
3.2 Механические свойства оцинкованной стали DC51D+ZF~DC57D+ZF (EN 10346:2022)
|
Класс |
Диапазон пределов текучести (МПа) |
Предел прочности при растяжении, диапазон. (МПа) |
Минимальное относительное удлинение A80 (%) |
r90 (минимум) |
n90 (минимум) |
Степень формуемости |
|
DC51D+ZF |
140-300 |
270-500 |
22 |
- |
- |
Деформация при изгибе |
|
DC52D+ZF |
140-300 |
270-420 |
28 |
1.4 |
0.18 |
Обычная вытяжка |
|
DC53D+ZF |
140-260 |
270-380 |
32 |
1.6 |
0.18 |
Глубокая вытяжка |
|
DC54D+ZF |
120-220 |
260-350 |
36 |
1.8 |
0.20 |
Сверхглубокая вытяжка |
|
DC56D+ZF |
110-180 |
260-330 |
40 |
2.0 |
0.22 |
Сверхглубокая вытяжка |
|
DC57D+ZF |
100-160 |
250-310 |
44 |
2.5 |
0.23 |
Сверхглубокая вытяжка |
Основные характеристики
• Предел текучести: Для холоднокатаных низкоуглеродистых сталей DC01~DC07, чем выше номер марки, тем ниже содержание углерода и тем больше добавляемых микролегирующих элементов. Соответственно, предел текучести постепенно снижается, в то время как относительное удлинение и способность к глубокой вытяжке улучшаются. Более низкий предел текучести означает меньшую устойчивость к пластической деформации и лучшую формуемость. DC07 обеспечивает оптимальную формуемость в этой серии и подходит для чрезвычайно сложных процессов глубокой вытяжки.
• Относительное удлинение: чем больше это значение, тем выше пластичность и тем меньше вероятность растрескивания.
•r-значение: основной показатель способности к глубокой вытяжке. Более высокое значение r означает превосходную производительность глубокой вытяжки.
•значение n: ключевой параметр для формообразования при растяжении. Более высокое значение n означает более высокую способность к равномерной деформации.
Целевое применение на компонентах автомобиля
4.1 Наружные панели кузова
Оцинкованные стальные листы в основном используются для изготовления наружных панелей кузова обычных легковых автомобилей, в то время как небольшое количество холоднокатаных стальных листов по-прежнему используется на недорогих коммерческих автомобилях.
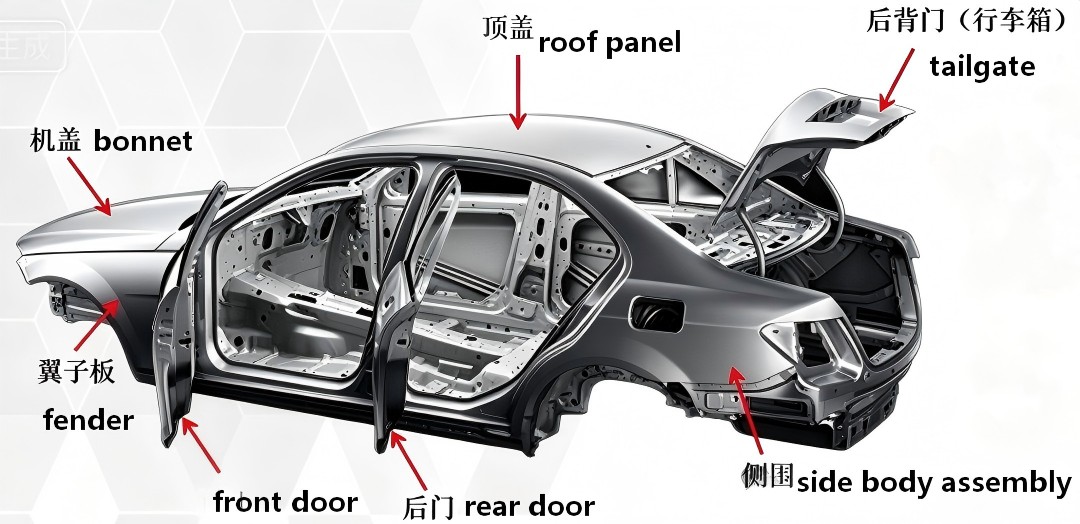
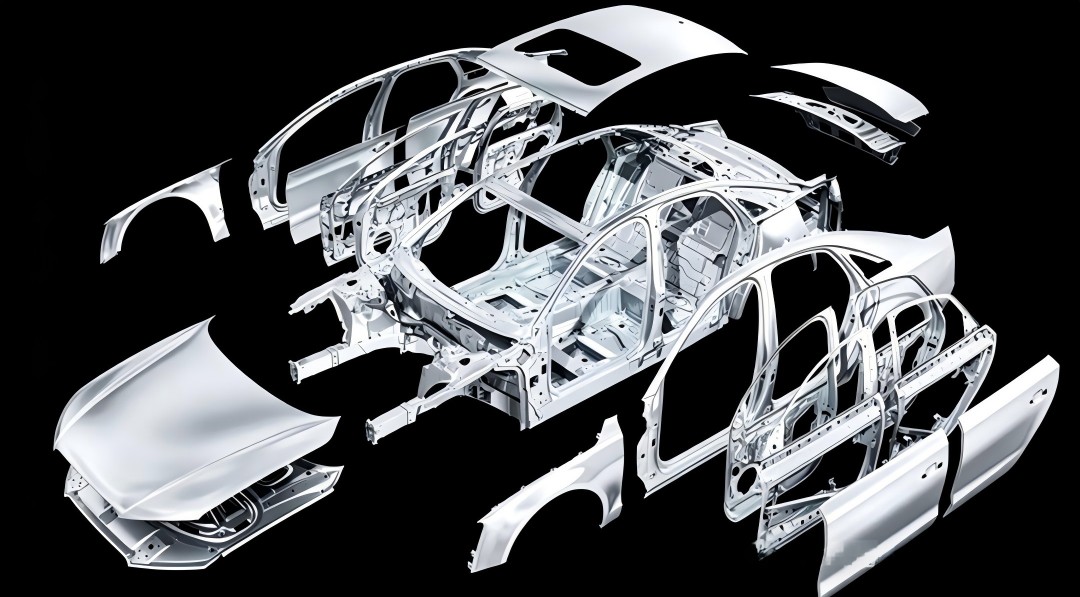
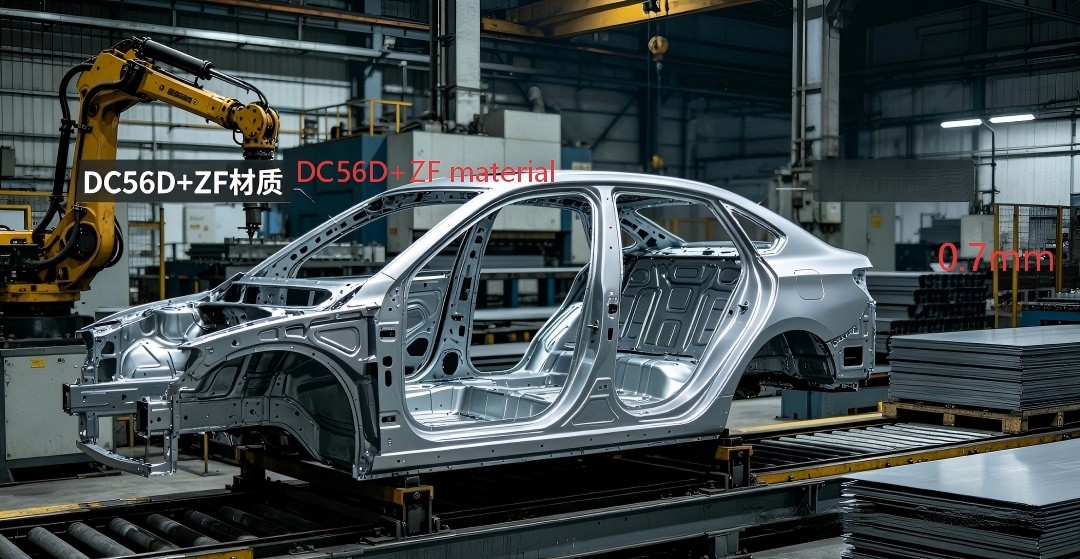
Рисунок 1: Наружная панель со стороны кузова (DC56D+ZF / 0,7 мм) – Самая крупная и сложная наружная панель кузова транспортного средства
|
Название компонента |
Предпочтительный сорт |
Альтернативный сорт |
Описание применения |
|
Наружная панель со стороны кузова |
DC56D+ZF |
DC54D+ZF |
Самая большая панель кузова, имеющая самую сложную форму |
|
Наружная панель двери |
DC54D+ZF |
DC53D+ZF |
Не допускает дефектов поверхности |
|
Наружная панель крышки багажника |
DC54D+ZF |
DC53D+ZF |
Большие отклонения в кривизне |
|
Внешняя панель капота |
DC53D+ZF |
DC52D+ZF |
Должна соответствовать требованиям по ударопрочности |
|
Крыло |
DC53D+ZF |
DC52D+ZF |
Должны точно сочетаться с окружающими элементами |
|
Наружная панель крыши |
DC53D+ZF |
DC52D+ZF |
Большая площадь тонких пластин с высокими требованиями к плоскостности |
4.2 Внутренние панели кузова и конструктивные элементы
Рисунок 2: Передняя панель в сборе (DC04 / DC54D+ZF / 0,8 мм) – Штампованная деталь большой площади
|
Название компонента |
Предпочтительный сорт |
Альтернативный сорт |
Описание применения |
|
Внутренняя панель двери |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Имеет многочисленные отверстия и сложные фланцы |
|
Внутренняя панель капота |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Оснащена множеством элементов жесткости |
|
Основная панель пола |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Штампованная деталь большой площади |
|
Приборная панель |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Отделяет моторный отсек от пассажирского салона |
|
Усиление порога |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Повышает безопасность при боковом ударе |
|
Усиление стойки |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Повышает жесткость кузова автомобиля при кручении |
4.3 Шасси и специальные компоненты
Пластиковые топливные баки широко используются в легковых автомобилях, в то время как металлические топливные баки по-прежнему используются в коммерческих автомобилях и некоторых автомобилях специального назначения.
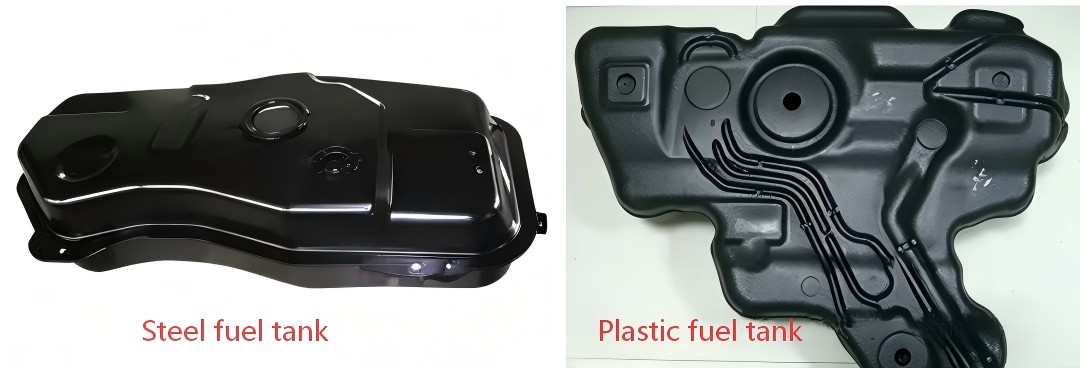
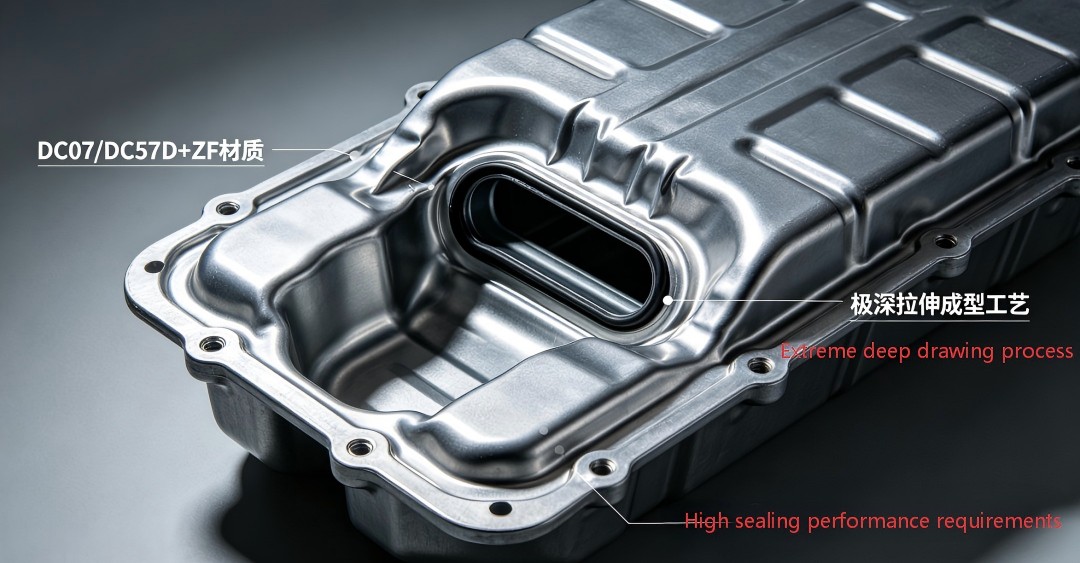
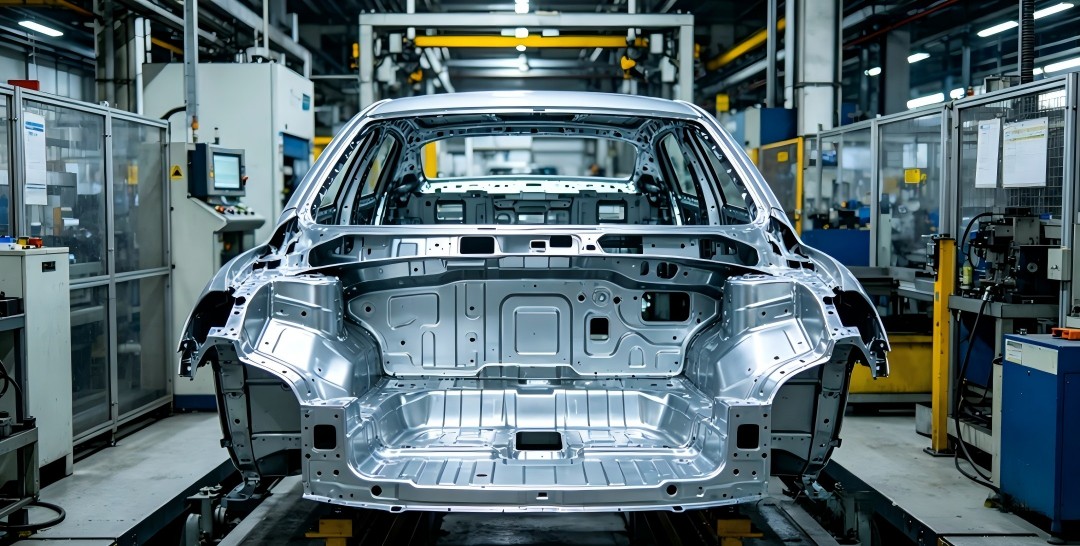
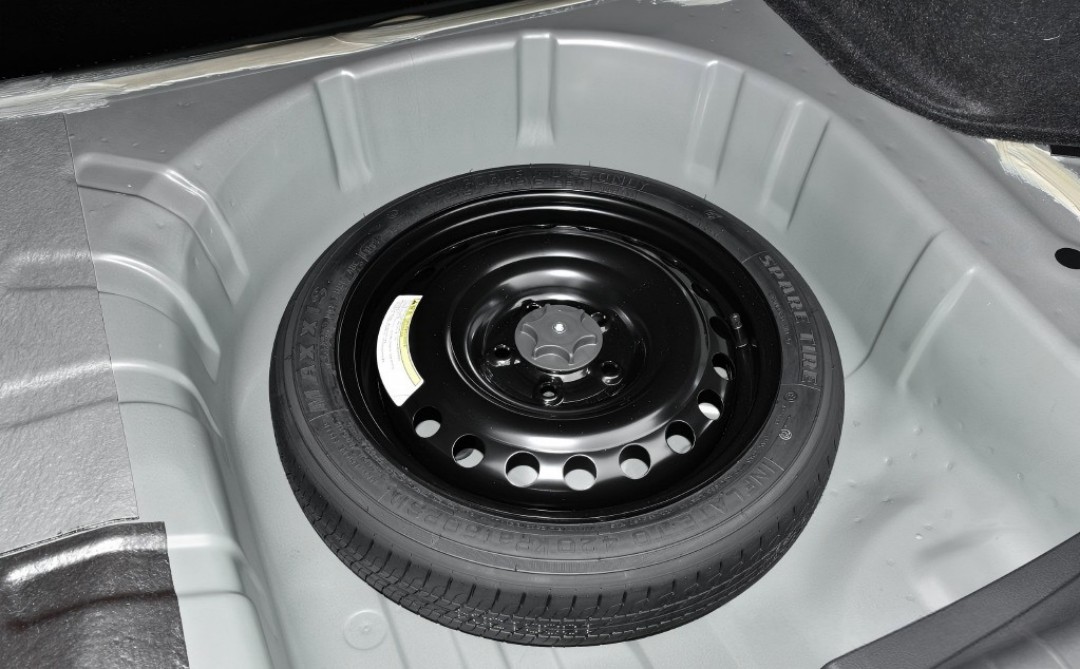
Рисунок 3: Отверстие для запасного колеса автомобиля (DC06/DC56D+ZF/0,8 мм) – Деталь с глубокой вытяжкой
|
Название детали |
Предпочтительный сорт |
Альтернативный сорт |
Описание применения |
|
Металлический топливный бак |
DC07/DC57D+ZF |
DC06/DC56D+ZF |
Чрезвычайно глубокая вытяжка с чрезвычайно высокими требованиями к герметизации |
|
Отсек для запасного колеса |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Глубокая вытяжка со сложной геометрией |
|
Колесная арка |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Подвержен грязевой и водной эрозии, требует высокой коррозионной стойкости |
|
Масляный поддон |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Требуется глубокая вытяжка, маслостойкость |
|
Различные кронштейны |
DC01/DC51D+ZF |
DC03/DC52D+ZF |
Простая форма, в основном используется для крепления |
|
Поперечина приборной панели |
DC03 |
DC04 |
Предназначен для крепления приборной панели и системы рулевого управления |
Обычный текст
Шаг 1: Определите требования к коррозионной стойкости
├─ Сухая внутренняя среда → Выберите холоднокатаную сталь (DC01-DC07)
└─ Открытые участки снаружи / Корпус / Влажная среда → Выберите оцинкованную сталь (DC51D+ZF-DC57D+ZF)
Шаг 2: Оцените сложность формования деталей.
├─ Простая гибка/отбортовка / Небольшие кронштейны → DC01/DC51D+ZF
├─ Обычная вытяжка / Усиливающие пластины / поперечины → DC03/DC52D+ZF
├─ Глубокая вытяжка / Общие внутренние панели / Панели пола → DC04/DC53D+ZF
├─ Сверхглубокая вытяжка / Сложные внутренние панели / Корпуса колес → DC05/DC54D+ZF
├─ Сверхглубокая вытяжка / Наружные панели / Отверстия для запасных колес → DC06/DC56D+ZF
└─ Сверхглубокая вытяжка / Металлические топливные баки → DC07/DC57D+ZF
Шаг 3: Проверка оптимизации затрат
├─ При соблюдении эксплуатационных требований отдавайте предпочтение низкосортным сталям
├─ Холоднокатаная сталь того же сорта примерно на 8-12% дешевле оцинкованной стали
└─ DC01 стоит примерно на 10-15% дешевле, чем DC06.
Сравнительная таблица основных марок в Стране и за рубежом
Сравнение марок холоднокатаной низкоуглеродистой стали 6.1
|
Европа: EN 10130 |
Китай: GB/T 5213-2019 |
Baosteel: Q/BQB 408 |
Сталь: Q/ASB 310 |
Чугун и сталь Wuhan: Q/WG (JS) 01 |
Япония: JIS G3141 |
США: ASTM A1008 |
|
DC01 |
DC01 |
Dc01 при |
Dc01 при |
Dc01 при |
СК |
В CS тип B |
|
DC03 |
DC03 |
DC03 |
DC03 |
DC03 |
SPCD |
Тип ДС Б |
|
DC04 |
Постоянный ТОК04 |
Постоянный ТОК04 |
Постоянный ТОК04 |
Постоянный ТОК04 |
ШПНО |
DDS Тип B |
|
Постоянный ТОК05 |
Постоянный ТОК05 |
Постоянный ТОК05 |
Постоянный ТОК05 |
Постоянный ТОК05 |
SPCF (Специальный фонд) |
EDDS Тип B |
|
DC06 |
DC06 |
DC06 |
DC06 |
DC06 |
ГКДСЗ |
UDDDS тип B |
|
DC07 |
DC07 |
DC07 |
DC07 |
DC07 |
- |
- |
6.2 Сравнение марок стальных листов, оцинкованных горячим способом
|
Европа: EN 10346 |
Китай: GB/ T 2518-2019 |
Baosteel: Q/BQB 420 |
Сталь: Q/ASB 315 |
Wuhan Iron and Steel: Q/WG (JS) 02 |
Япония: JIS G3302 |
США: ASTM A653 |
|
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
SGCC+ZF |
CS Тип B+GA |
|
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
SGCD+ZF |
DS Тип B+GA |
|
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
SGCE+ZF |
DDS тип B+GA |
|
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
SGCF+ZF |
EDDS типа B+GA |
|
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
SGCg+ZF |
UDDDS типа B+GA |
|
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
- |
|
Дополнительное примечание: Китайские национальные стандартные марки используют префикс DX, который по своим характеристикам идентичен европейским маркам с префиксом DC и может использоваться как взаимозаменяемый.
Отраслевые тенденции и примечания
7.1 Три основные тенденции развития
1. Полная замена оцинкованного листа: Основные автопроизводители добились 100%-ной оцинковки наружных панелей кузова. Уровень оцинковки внутренних панелей вырос с 60% в 2020 году до более чем 85% в 2025 году.
2. Растущее потребление стали сверхглубокой вытяжки: В связи со все более сложными конструкциями автомобилей доля используемых сталей DC06/DC07 и DC56D+ZF/DC57D+ZF увеличилась с 10% до 25%.
3. Тонкие характеристики: Благодаря оптимизации процесса формовки, крупные производители автомобилей, как правило, заменили сталь толщиной 0,7 мм на сталь толщиной 0,65 мм, а в некоторых моделях стали использовать сталь толщиной 0,6 мм или даже 0,55 мм.
7.2 Распространенные ошибки при выборе материала
•❌ Тщательный выбор высококачественной стали: Использование DC07 для компонентов, подходящих для DC06, увеличит затраты на материалы примерно на 5-8%.
•❌ Пренебрежение различиями в покрытиях: Покрытие из сплава цинк-железо (+ZF) обеспечивает более чем на 30% лучшую свариваемость и более высокую адгезию краски, чем покрытие из чистого цинка (+Z), что делает его более подходящим для автомобильных кузовов.
•❌ Незнание эффекта скорости деформации: Исключение параметров C и P при моделировании аварии приведет к получению результатов, примерно на 15-20% более мягких, чем в реальных условиях.
•❌ Использование однородных параметров материала: При высокоточном моделировании должны использоваться фактические измеренные данные, предоставленные поставщиком для материалов, и не могут использоваться общие параметры напрямую.
Краткий справочник: Распространенные дефекты штамповки стали и решений серии DC.
8.1 Общие дефекты (Применимо как к холоднокатаной, так и к оцинкованной стали)
|
Название дефекта |
Типичное явление |
Основные причины |
Решения |
|
Расщепление |
Трещины образуются по радиусам деталей, на фланцах или в местах глубокой вытяжки |
1.Недостаточная деформируемость стали 2.Чрезмерное усилие, прилагаемое к держателю заготовки 3.Слишком малый радиус скругления штампа 4.Плохая смазка
|
1.Повысьте степень формуемости на один уровень (например, DC04 → DC05) 2.Уменьшите усилие прижима заготовки на местах 3.Увеличьте радиус скругления R в критических зонах 4.Увеличьте дозировку масла для тиснения |
|
Образование складок |
На фланцах или боковых стенках деталей появляются волнистые складки |
1.Недостаточное усилие, прилагаемое к держателю заготовки 2.Неправильная конструкция выступов для вытяжки 3.Неравномерная толщина материала
|
1.Увеличьте усилие, прилагаемое к держателю заготовки, полностью или локально 2.Увеличьте или отрегулируйте высоту выступов для вытяжки 3.Замените их подходящими материалами |
|
Возвратная пружина |
Размеры детали после демонтажа отличаются от проектных размеров |
1.Слишком высокий предел текучести материала 2.Снижение напряжения при формовании 3.Недостаточная поверхность присоединения
|
1.Примените конструкцию с компенсацией упругости 2.Усовершенствуйте процесс калибровки 3.Оптимизируйте направление штамповки
|
|
Царапины на поверхности |
На поверхности детали появляются царапины в форме полос |
1.Шероховатая поверхность матрицы или заусенцы 2.Загрязнения на поверхности материала 3.Царапины, вызванные механизмом подачи |
1.Отполируйте рабочую поверхность матрицы до Ra ≤ 0,8мкм 2.Очистите материалы и матрицы 3.Прикрепите защитную пленку к материалам |
|
Образуется горловина |
Происходит сильное локальное истончение, что приводит к неизбежному расслоению |
1.Неравномерность подачи материала 2.Чрезмерная локальная деформация 3.Недостаточная смазка
|
1.Оптимизируйте расположение направляющих выступов 2.Увеличьте радиусы скругления на местах 3.Улучшите локальную смазку |
8.2 Дефекты, характерные для оцинкованных стальных листов (DC51D+ZF ~ DC57D+ZF)
|
Название дефекта |
Типичное явление |
Основные причины |
Решения |
|
Покрытие отслаивается |
После тиснения покрытие отслаивается от основания |
1.Плохая адгезия покрытия 2.Чрезмерная деформация 3.Шероховатая поверхность штампа
|
1.Замените его листовой оцинкованной сталью надлежащего качества 2.Оптимизируйте процесс, чтобы уменьшить локальную деформацию 3.Отполируйте штамп до Ra ≤ 0,8мкм |
|
Напыление покрытия |
Покрытие измельчается и осыпается во время штамповки |
1.Слишком высокое содержание железа в покрытии из сплава Zn-Fe (>15%) 2.Чрезмерная деформация 3.Плохая смазка
|
1.Выберите подходящее покрытие с содержанием железа 10-12%% 2.Контролируйте локальную деформацию в течение 30% 3.Используйте масло для тиснения, специально разработанное для оцинкованных стальных листов |
|
Цинковый шлак |
На поверхности детали образуются выступающие частицы цинка |
1.Цинковые наросты на поверхности сырья 2.Отложения цинка на поверхности штампа |
1.Усильте входной контроль сырья 2.Регулярно чистите поверхность штампа в течение смены 3.Оптимизируйте смазку, чтобы снизить адгезию цинка |
|
Разница в цвете поверхности |
Неравномерное изменение цвета на поверхности детали |
1.Неравномерная толщина покрытия 2.Неравномерное трение во время штамповки 3.Остаточная смазка
|
1.Выбирайте материалы с равномерным покрытием 2.Стандартизируйте условия смазки 3.Своевременно очищайте детали после штамповки |
|
Точечные швы |
После контактной сварки образуются точечные швы или незавершенные сварные швы |
1.Остатки порошкообразного покрытия 2.Неправильные параметры сварки 3.Слишком толстое покрытие |
1.Очистите место сварки перед сваркой 2.отрегулируйте сварочный ток и время сварки 3.Выберите материалы с толщиной покрытия ≤ 60 г/м2 |
8.3 Основные параметры процесса штамповки для различных марок стали постоянного тока
|
Диапазон марок |
Рекомендуемое усилие прижима заготовки (МПа) |
Рекомендуемая скорость штамповки (количество ходов/мин) |
Рекомендуемый способ смазки |
|
DC01/DC03/DC51D+ZF/DC52D+ZF |
1.5-2.5 |
15-25 |
Обычное масло для тиснения |
|
DC04/DC05/DC53D+ZF/DC54D+ZF |
1.0-2.0 |
10-20 |
Масло для тиснения под экстремальным давлением |
|
DC06/DC07/DC56D+ZF/DC57D+ZF |
0.8-1.5 |
8-15 |
Специальное масло для глубокой вытяжки + полиэтиленовая защитная пленка |
Вывод
Низкоуглеродистая сталь серии DC является краеугольным камнем автомобильной промышленности и основным материалом, которым должны овладеть все инженеры-автомобилестроители.
Глубокое понимание различий в свойствах различных марок и способов устранения распространенных дефектов штамповки позволяет достичь оптимального баланса между производительностью, качеством и стоимостью при разработке продукта.
С развитием автомобильной электрификации низкоуглеродистая сталь серии DC постоянно совершенствуется. Она дополняет высокопрочную сталь и алюминиевый сплав, что в совокупности обеспечивает устойчивое развитие автомобильной промышленности.


